|
|
|
{{saudacao | Bom te ver por aqui.}} {{saudacao_nome | }}
|
|
| {{subiu_orn | }} |
{{subiu_num | }} |
{{subiu_orn | }} |
{{subiu_caps | }}
{{subiu_linha | }}
|
|
3 travadas e 2 milímetros de tubo queimado
O tubo de PTFE que subiu dentro da conexão, o corte reto na ponta marrom e o teste da mão antes de recarregar.
|
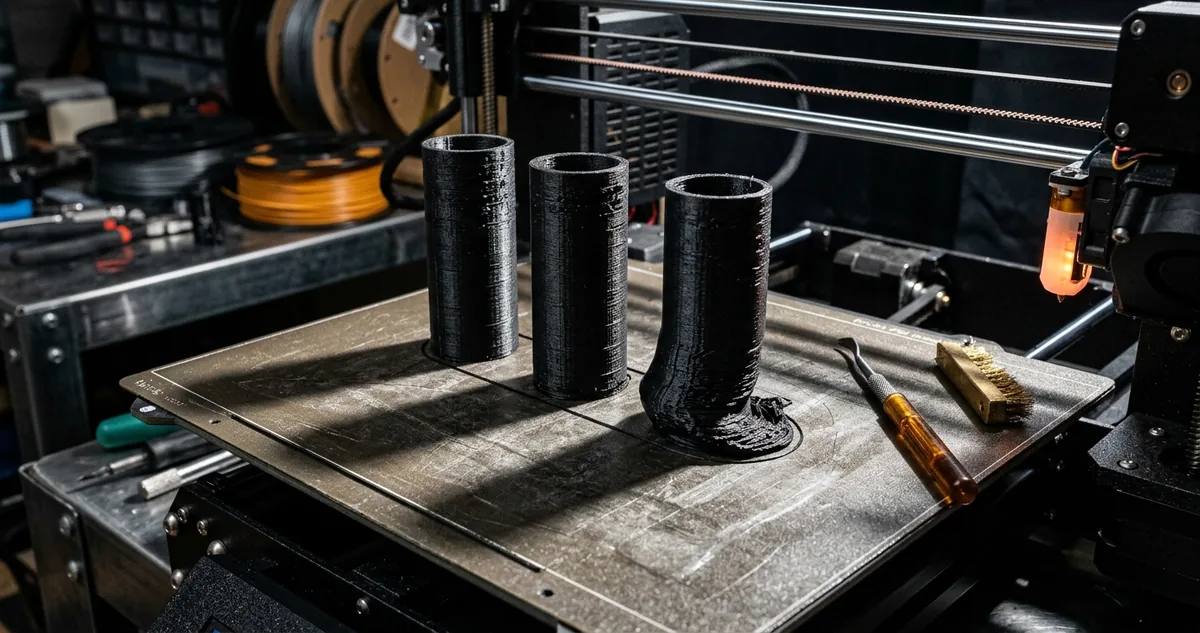
Ponta queimada e o corte reto de 2 mm
|
| ▼ |
| |
|
D epois da segunda travada, veio a frase que todo grupo de impressão repete: "é bico entupido, troca o bico". O bico estava limpo. Quem tinha andado 2 milímetros para cima era o tubo de PTFE (o tubo branco de politetrafluoretileno que leva o filamento até a ponta quente).
A impressão era um lote de 24 ganchos de parede em PETG preto, com 4 horas e 50 minutos de arquivo, numa impressora de alimentação Bowden (o motor que empurra o filamento fica preso na carcaça, e o fio viaja por dentro de um tubo até o bico).
A primeira travada veio com 1 hora e 35 minutos de impressão. O motor da extrusora estalou, a linha saiu fina e parou de sair. A bancada puxou o filamento, cortou a ponta, recarregou e mandou o arquivo de novo.
A segunda travada chegou com 55 minutos. O bico foi trocado por um novo, de 0,4 milímetro, tirado da gaveta. A terceira travada chegou com 40 minutos, já com o bico novo no lugar.
Cada travada vinha mais cedo que a anterior, e a troca de bico não mudou nada. O defeito estava acima dele, num trecho que ninguém olha porque fica escondido dentro do bloco de metal.
Com a ponta quente desmontada, o tubo saiu com a extremidade cor de caramelo, a borda arredondada e um anel de plástico preto grudado por fora. Entre a ponta do tubo e o fundo da garganta de metal havia uma fresta de 2 milímetros.
Nessa fresta, o PETG derretido se espalha para os lados, esfria nas bordas e vira um anel duro. Na passada seguinte, o anel segura o fio, o motor pula passo e a impressão para. Cada recarga deixava mais plástico ali, e por essa razão a travada chegava mais cedo a cada tentativa.
O conserto custou 2 milímetros de tubo, uma presilha de 3 reais e um teste de 10 segundos: empurrar o filamento com a mão, com o bico quente, e sentir se ele desce liso até sair do outro lado.
O Projeto da Semana, logo abaixo, mostra por que o tubo sobe sozinho, sem ninguém mexer na impressora, e o que a ponta marrom avisava antes da primeira travada.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
I, O gancho que puxou o tubo para cima
|
|
O Projeto da Semana é o Gancho Duplo 24, um kit de 24 ganchos de parede em PETG preto para cozinha de apartamento pequeno. O lote inteiro sai numa mesa só, na Creality Ender 3 V2 da bancada, uma impressora de alimentação Bowden.
Na Ender 3 V2, o tubo de PTFE sai da extrusora, percorre 40 centímetros e entra na ponta quente por um acoplamento pneumático (a conexão de encaixe rápido, igual à de mangueira de ar comprimido). Dentro dele, uma presilha de dentes metálicos morde o tubo e o segura no lugar.
A presilha aguenta bem um puxão forte e aguenta mal um puxão pequeno repetido mil vezes. A cada retração (o recuo curto do filamento no fim de cada trecho, para o bico não babar), o fio arrasta o tubo um pouco para cima, e os dentes cedem uma fração de milímetro.
O Gancho Duplo 24 é o pior caso para essa presilha. Com 24 peças separadas na mesa, o bico salta de gancho em gancho a cada camada, e o fatiador marcou 14 mil retrações no arquivo inteiro, com 6 milímetros de recuo em cada uma.
O tubo subiu 2 milímetros em 3 horas e 10 minutos de impressão somada. A fresta que ficou embaixo dele travou o fio três vezes, cada uma mais cedo: com 1 hora e 35 minutos, com 55 e com 40.
Há um segundo motivo para a fresta crescer. O PTFE amolece com calor, e a ponta do tubo encosta na garganta, a parte da ponta quente que separa o bloco aquecido do dissipador, trabalhando perto dos 240 graus em que o PETG corre.
Ponta amolecida perde a borda reta. Os dentes da presilha escorregam com mais facilidade no plástico mole, o tubo sobe mais um pouco, e a fresta cresce junto com o dano da ponta.
A cor da ponta avisa antes da travada. Tubo novo é branco leitoso. A ponta tirada da Ender estava cor de caramelo nos últimos 2 milímetros, e o anel de PETG preto grudado em volta tinha a largura exata da fresta.
A troca de bico falhou por um motivo simples: o bico fica abaixo da fresta. O plástico preso estava dentro da garganta, acima da rosca do bico, e o bico novo só recebeu o mesmo fio travado lá em cima.
O teste da mão teria mostrado o defeito na primeira travada. Com o tubo recuado, o filamento empurrado à mão desce liso até a garganta, bate num ponto duro e só passa com força, e esse ponto duro fica exatamente onde o tubo terminava.
|
|
|
|
|
II Configurações Recomendadas
II, O corte reto e o teste da mão
|
|
Corte de 2 milímetros em esquadro, tubo encostado no fundo da garganta e presilha travada: o lote de 24 ganchos rodou as 4 horas e 50 minutos sem nenhuma travada. O filamento, empurrado à mão, desceu liso do começo ao fim.
|
Esquadro, no vocabulário da oficina, é o corte em ângulo reto, a 90 graus do comprimento do tubo. Tubo cortado com alicate sai amassado e oval, e a ponta oval deixa uma fresta de um lado mesmo encostada no fundo.
Cinco passos para recolocar o tubo
Primeiro, aqueça a ponta quente a 240 graus e retire o filamento pela extrusora. Com o bico frio, o plástico preso na fresta segura o tubo e ele sai rasgado.
Segundo, pressione o anel da conexão para baixo com dois dedos e puxe o tubo para fora. Sem apertar o anel, os dentes da presilha riscam a superfície do tubo e ele passa a escorregar no encaixe.
Terceiro, corte 2 milímetros da ponta queimada com um cortador de guilhotina (uma lâmina de estilete presa num suporte que guia o tubo reto). Olhe a ponta contra a luz: a borda tem que ser um círculo liso, sem rebarba e sem cor de caramelo.
Quarto, empurre o tubo pela conexão até encostar no fundo da garganta e, segurando o tubo apertado para baixo, puxe o anel para cima. Encaixe a presilha em C (uma trava plástica em forma de letra C que impede o anel de descer e soltar os dentes).
Quinto, faça o teste da mão antes de recarregar. Com a ponta quente a 240 graus, solte a alavanca da extrusora e empurre o filamento com a mão. Ele tem que descer liso até sair pelo bico, sem nenhum ponto duro no caminho.
O teste da mão separa três defeitos pelo toque. Ponto duro perto do fim do tubo indica fresta. Fio que desce pesado do começo ao fim indica tubo torto ou dobrado na saída da extrusora. Fio que desce e não sai pelo bico indica bico entupido de verdade, e só nesse caso a troca resolve.
A bancada passou a marcar o tubo com caneta permanente, rente à boca da conexão. A cada troca de rolo, a marca é conferida: se ela subiu 1 milímetro, o tubo andou, e o corte com a recolocação é feito antes do próximo arquivo.
A retração também mudou. No PETG, o recuo caiu de 6 para 4 milímetros, a 35 milímetros por segundo, e o fatiador passou a evitar retração em trecho curto, abaixo de 2 milímetros de viagem. No Gancho Duplo 24, o arquivo caiu de 14 mil para 9 mil retrações.
Configuração fechada: PETG a 240 graus, retração de 4 milímetros a 35 milímetros por segundo, tubo cortado em esquadro e encostado no fundo, presilha em C no lugar e marca de caneta na boca da conexão.
|
| |
|