|
|
| {{subiu_orn | }} |
{{subiu_num | }} |
{{subiu_orn | }} |
{{subiu_caps | }}
{{subiu_linha | }}
|
|
A dobradiça que já sai pronta e as seis tampas rachadas
Vinte caixas com dobradiça impressa e vinte com pino: 14 passaram dos 200 ciclos contra 19, com 1min10 de bancada contra 3min40.
|
A mesma caixa com dobradiça impressa e com pino
|
| ▼ |
| |
|
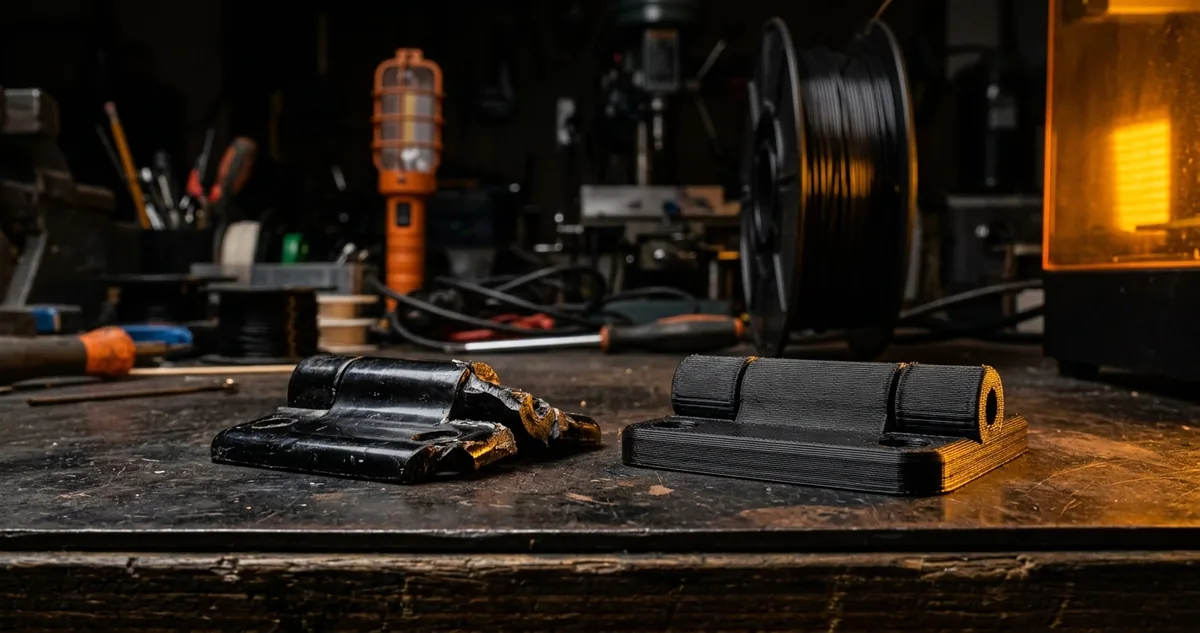
"A dobradiça sai pronta da máquina, montagem zero." Foi a frase que devolveu seis tampas rachadas de uma encomenda de trinta caixinhas de organização. Nenhuma rachou na impressora. Todas rachadas chegaram assim na casa do cliente, depois de duas semanas de uso.
Dobradiça impressa no lugar é uma articulação que sai da placa já montada. O fatiador deposita as duas metades com uma folga de fração de milímetro entre elas, e o plástico frio não gruda naquele vão. A caixa desprende da mesa, o maker força a tampa uma vez para soltar a solda leve das primeiras camadas, e a peça abre.
O encanto vem daí. Uma peça só no arquivo, um saque só na mesa, nenhum pino para cortar, nenhum encaixe para alinhar, nenhum saquinho de miudeza para separar antes de embalar.
O que a bancada não vê é a estrutura daquele eixo. A articulação impressa é feita das mesmas camadas horizontais que formam o resto da caixa, e a tampa gira justamente no sentido que separa camada de camada. Cada abertura puxa um pouco a colagem entre elas.
A dobradiça de pino resolve o eixo com um cilindro sólido que atravessa as luvas. O plástico do pino trabalha ao longo do comprimento dele, não entre as camadas da tampa, e o esforço da abertura vira compressão distribuída no furo.
O preço da solução é a bancada. Alguém encaixa o pino, confere o giro, apara a sobra e conta a peça, quatro gestos por unidade que não existem quando a caixa já sai articulada.
Faltava saber quanto vale cada lado desse acordo em número. Duzentas aberturas é o que uma caixinha de brincos, de fone ou de parafuso recebe em oito meses de uso doméstico, com folga.
O que vem a seguir são quarenta caixas do mesmo modelo, vinte de cada tipo, todas no mesmo carretel e na mesma máquina: quantas chegaram inteiras aos 200 ciclos de abertura, quantos minutos de bancada cada unidade cobrou até ficar pronta para embalar e quanto plástico cada mesa mandou para o balde.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
Duzentos ciclos, quarenta caixas, dois eixos
|
|
Quatorze caixas com dobradiça impressa chegaram inteiras ao ciclo 200. Do lado do pino, dezenove.
O corpo de prova foi uma caixinha de organização de 90 por 60 por 40 milímetros, parede de 2, tampa plana e um fecho de pressão na frente, em PLA cinza. Trinta e quatro gramas por unidade no arquivo da dobradiça impressa, trinta e sete no arquivo com pino, contando o pino e o berço extra das luvas.
O perfil ficou congelado nos dois arquivos: bico de 0,4, camada de 0,2, primeira camada de 0,25, três paredes, 20 por cento de preenchimento em giroide, bico a 215 graus, mesa a 60 e placa PEI lisa. A geometria da articulação foi a única variável.
O arquivo da dobradiça impressa levou 0,25 milímetro de folga entre o cilindro do eixo e a luva, o valor que o fatiador aceita como vão mínimo confiável com bico de 0,4. As quarenta camadas do eixo saíram deitadas, no mesmo sentido da tampa.
O arquivo do pino usou três luvas alternadas, furo de 3,2 milímetros e um pino cilíndrico de 3,0 por 58 impresso em pé, ao lado da caixa, com aba de contorno de 6 milímetros para não tombar.
A bancada de teste foi um braço de servo controlado por placa, abrindo e fechando a tampa a 70 graus, um ciclo a cada 4 segundos, sem parada. Cada caixa correu os 200 ciclos seguidos, e a contagem de falha registrou o número do ciclo em que a articulação trincou ou parou de segurar a tampa.
|
Mecanismos construídos em uma única operação exigem que a folga entre superfícies móveis seja definida no arquivo, porque nenhuma etapa posterior de ajuste ou usinagem vai corrigi-la.
Ian Gibson, David Rosen e Brent Stucker, Additive Manufacturing Technologies, 2015
|
As seis caixas de dobradiça impressa que falharam trincaram entre o ciclo 61 e o ciclo 173, todas na mesma linha: a colagem entre as duas primeiras camadas do cilindro do eixo, do lado da tampa. Nenhuma quebrou no corpo da caixa.
Do lado do pino, a única falha foi diferente. Uma luva central abriu no ciclo 118 porque a caixa tinha saído com a parede fina naquele ponto, um defeito de impressão visível antes do teste, e a tampa passou a folgar sem soltar.
Sobrou ainda o comportamento das que sobreviveram. As quatorze caixas de dobradiça impressa terminaram com folga perceptível na tampa, que passou a cair sozinha quando erguida a 45 graus. As dezenove com pino continuaram parando no ângulo onde foram deixadas.
|
|
|
|
|
II Configurações Recomendadas
A folga de 0,25 e a camada que abre primeiro
|
|
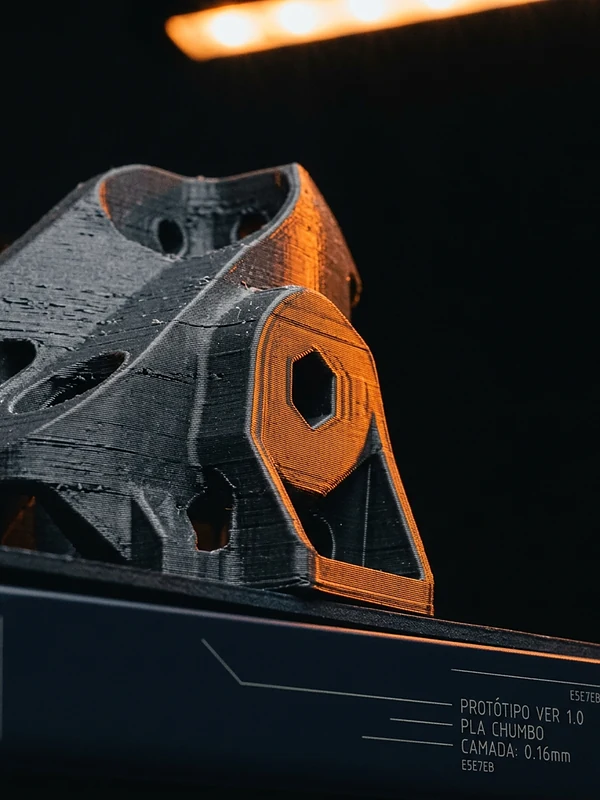
A dobradiça impressa não falha por falta de material, falha porque o eixo gira no sentido que descola as camadas. O cilindro do eixo é uma pilha de discos de 0,2 milímetro, e a torção da tampa aplica a força exatamente na cola entre eles.
|
O sentido de impressão do eixo decide quase tudo. Com o eixo deitado no plano da mesa, cada abertura tenta separar disco de disco. Com a caixa girada 90 graus e o eixo em pé, o esforço passa a correr ao longo das fibras do filamento, que é onde o PLA aguenta três vezes mais.
A folga é o segundo ponto. Com 0,2 milímetro o eixo sai soldado à luva em uma caixa a cada três, e com 0,35 a tampa nasce bamba e piora rápido. O valor de 0,25 com bico de 0,4 é o que sobreviveu melhor nas duas dezenas testadas.
Cinco passos da dobradiça durável
Primeiro, decida o tipo pelo número de aberturas que a peça vai receber na vida. Caixa de presente, suporte de parede e case de transporte abrem poucas dezenas de vezes e vivem bem com dobradiça impressa; organizador de bancada e porta-fone passam de mil aberturas e pedem pino.
Segundo, gire a caixa no fatiador até o eixo da dobradiça ficar vertical antes de aceitar a dobradiça impressa. A rotação custa mais suporte e uma face menos bonita, e devolve a resistência que a articulação perde deitada.
Terceiro, aumente para quatro paredes só na região das luvas, com modificador de volume no fatiador. Duas paredes na luva é o que fez a caixa de pino falhar no ciclo 118, e o modificador cobra 40 segundos de máquina por peça.
Quarto, imprima o pino em pé e com 0,1 milímetro a menos que o furo, nunca deitado. Pino deitado tem a mesma fraqueza de camada do eixo impresso, e a economia de tempo dele é de dois minutos por lote de vinte.
Quinto, quebre a solda inicial da dobradiça impressa com a caixa ainda morna, logo depois do saque. O plástico a 40 graus cede sem trincar, e a mesma manobra na peça fria a 22 graus foi o que rachou duas tampas na primeira leva de calibração.
Uma armadilha comum é engrossar o eixo achando que resolve. O cilindro mais gordo aumenta a área colada entre camadas e também o braço de torque que a tampa aplica nela, e a caixa passa a trincar mais tarde, sem parar de trincar.
Configuração fechada do lote aprovado: PLA cinza, bico de 0,4, camada de 0,2, primeira camada de 0,25, três paredes no corpo e quatro nas luvas, 20 por cento de giroide, bico a 215, mesa a 60, placa PEI lisa, pino de 3,0 impresso em pé com aba de 6 milímetros e furo de 3,2 na luva.
|
|
|