|
|
| {{subiu_orn | }} |
{{subiu_num | }} |
{{subiu_orn | }} |
{{subiu_caps | }}
{{subiu_linha | }}
|
|
A engrenagem que lascou dois dentes na volta 200
Doze peças do mesmo arquivo em duas folgas: quatro travadas antes da oitava volta, três dentes lascados e cinco lisas aos 500 giros.
|
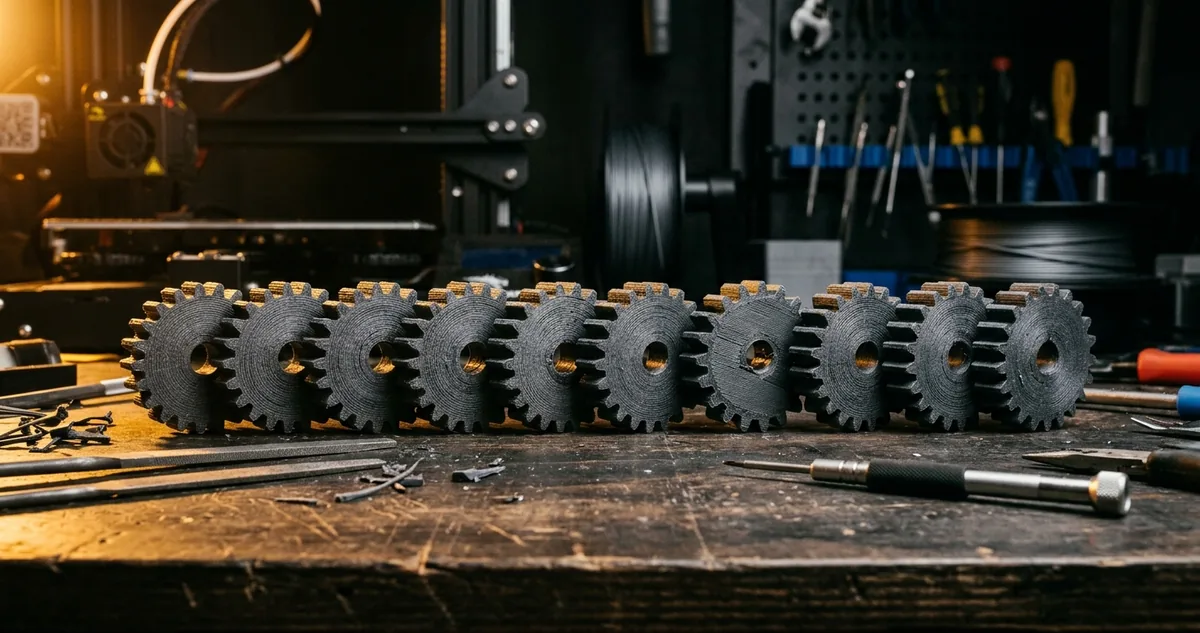
Engrenagem de 20 dentes sobre a cremalheira
|
| ▼ |
| |
|
"Folga é defeito, aperta tudo." Foi a frase que emperrou quatro engrenagens antes da oitava volta da manivela. Folga de dente, o backlash (a sobra que existe entre o flanco do dente e a parede do vão quando o par está encostado), nasce no desenho de propósito. Ela é o espaço que o dente precisa pra entrar e sair do vão sem raspar nos dois lados ao mesmo tempo. Com ela zerada no arquivo, o PLA impresso chega ao encaixe já apertado e a peça vira um bloco travado.
A bancada montou o teste com uma engrenagem reta de módulo 2, 20 dentes, 40 milímetros de diâmetro primitivo e 6 de espessura, correndo sobre uma cremalheira de 120 milímetros presa num suporte de MDF. O arquivo é um só, exportado duas vezes: uma com 0,1 milímetro de folga por flanco, outra com 0,2. Seis cópias de cada saíram da mesma impressora, mesmo rolo de PLA cinza, 205 graus de bico, mesa a 60, camada de 0,2, três paredes e 30 por cento de preenchimento em grade.
Doze peças, uma manivela de alumínio parafusada no eixo e um contador de voltas mecânico no mancal. O alvo: 500 voltas completas em cada engrenagem, giradas à mão, sempre no mesmo sentido, com pausa de dois minutos a cada 100 voltas pra medir a temperatura do dente com termômetro infravermelho apontado a 5 centímetros.
O critério ficou combinado antes da primeira volta. Travamento é a engrenagem que para de girar com força de mão adulta e precisa de alavanca. Dente lascado é pedaço de material destacado do flanco, visível na lupa de 10 vezes, com o fragmento recolhido e guardado num saquinho numerado. Marca de polimento e brilho no flanco não contam como dano, porque aparecem em toda peça que roda.
Nenhuma engrenagem levou graxa, silicone ou talco. A prova aqui é da geometria, e lubrificante esconde o defeito de projeto atrás de uma película.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
Quatro travadas antes da oitava volta
|
|
Das seis engrenagens com 0,1 milímetro de folga, quatro travaram: a primeira na terceira volta, duas na quinta e uma na oitava. As outras duas giraram com esforço visível na manivela e lascaram dente antes das 200 voltas, uma na volta 137 e a peça de número 5 na volta 200, com dois dentes vizinhos partidos de uma vez.
Nenhuma das seis engrenagens de 0,1 milímetro chegou às 500 voltas, enquanto cinco das seis de 0,2 milímetro completaram o teste inteiro girando lisas. A sexta da leva de 0,2 perdeu um dente na volta 411, depois que um fiapo de filamento cinza entrou no vão e virou calço.
O torque conta o resto da história. Um torquímetro de estalo de bancada, acoplado no eixo na volta 50 de cada peça, marcou 0,42 newton metro pra girar as de 0,1 milímetro e 0,17 pra girar as de 0,2. Quem gira à mão sente essa diferença como peso, e foi por isso que o teste usou torquímetro: mão cansada mente sobre o esforço.
O calor veio junto do torque. Na parada das 100 voltas, o flanco do dente das peças de 0,1 milímetro marcou 41 graus, contra 33 graus nas de 0,2. O PLA começa a amolecer bem antes de derreter, e o dente quente deforma sob carga num ponto em que o dente frio ainda resiste. A engrenagem 5, a que partiu dois dentes, marcou 44 graus na última medição antes da quebra.
|
Uma folga entre dentes acoplados é necessária para acomodar a película de lubrificante e as variações inevitáveis de fabricação e de montagem do par.
Joseph Shigley e Charles Mischke, Standard Handbook of Machine Design, 1996
|
O manual de metal vale pra bancada de plástico por um motivo que a lupa mostrou: as quatro travadas não tinham dente quebrado. Elas tinham material demais. A parede lateral do dente, engordada pela pequena expansão do PLA ao esfriar e pela sobra que o bico deixa no contorno, comeu os 0,1 milímetro de sobra e encostou nos dois flancos do vão ao mesmo tempo.
O fragmento recolhido nos três dentes lascados sempre saiu do mesmo lugar: o pé do dente, na junção com o corpo da engrenagem, onde a camada de 0,2 milímetro empilha e a linha entre camadas trabalha como trinco de ruptura. Nenhum lascado saiu da ponta.
As cinco peças de 0,2 que fecharam as 500 voltas terminaram com folga medida de 0,31 milímetro no calibre de lâminas, contra os 0,2 do primeiro dia. O desgaste existe e é de 0,11 milímetro em 500 voltas, um número que interessa a quem vende a peça com garantia.
|
|
|
|
|
II Configurações Recomendadas
Folga de 0,2 e raio no pé do dente
|
|
A folga de 0,2 milímetro por flanco é o valor que fez a engrenagem de módulo 2 girar lisa até o fim em cinco das seis peças, e ela custa zero: muda só um campo no desenho antes de fatiar. Quem imprime engrenagem de módulo maior sobe o valor junto, porque a folga acompanha o tamanho do dente.
|
O projeto do dente é o que decide se a peça dura ou vira pó cinza no fundo do mancal. A bancada fechou cinco decisões depois das doze peças.
Cinco ajustes que tiraram a engrenagem do travamento
Primeiro, desenhe 0,2 milímetro de folga por flanco em módulo 2 e mantenha a proporção de um décimo do módulo ao mudar de tamanho. Em módulo 3, isso dá 0,3; em módulo 1,5, dá 0,15.
Segundo, ponha um raio de 0,8 milímetro no pé do dente, na junção com o corpo. Os três lascados do teste saíram todos desse canto vivo, onde a tensão se concentra e a linha de camada trabalha a favor da trinca.
Terceiro, imprima a engrenagem deitada, com o eixo do furo perpendicular à mesa. O dente deitado recebe a carga no plano da camada; o dente impresso em pé recebe a carga tentando separar uma camada da outra, que é o jeito mais fraco de pedir esforço a uma peça em PLA.
Quarto, suba de três para quatro paredes quando o módulo for 2 ou menor. Com camada de 0,2 e bico de 0,4, três paredes deixam o dente pequeno quase todo feito de contorno e preenchimento ralo; a quarta parede fecha o miolo do dente com material contínuo.
Quinto, meça o dente impresso com paquímetro antes de montar o par. A espessura do dente saiu em média 0,07 milímetro mais grossa que o desenho nas doze peças, e quem projeta com folga apertada perde essa sobra inteira antes de a manivela dar a primeira volta.
O furo do eixo pede o mesmo cuidado do dente e quase ninguém dá. Um furo de 8 milímetros no desenho sai com 7,86 na peça em PLA, e o eixo entra a marteladas, o que já introduz esforço no corpo da engrenagem antes de qualquer volta. A bancada passou broca de 8 nas doze peças e anotou o tempo: 40 segundos por unidade.
Configuração fechada do par aprovado: engrenagem de módulo 2 com 20 dentes em PLA cinza a 205 graus com mesa a 60, camada de 0,2, quatro paredes, 30 por cento de preenchimento em grade, folga de 0,2 milímetro por flanco, raio de 0,8 no pé do dente, impressão deitada, furo de eixo repassado com broca de 8 e nenhum lubrificante.
|
| |
|