|
|
A peça com mais infill cedeu primeiro
Dois suportes iguais sob o mesmo balde: o de 50 por cento de infill e 2 paredes rachou aos 9,5 quilos, o de 10 por cento e 5 paredes passou de 16.
|
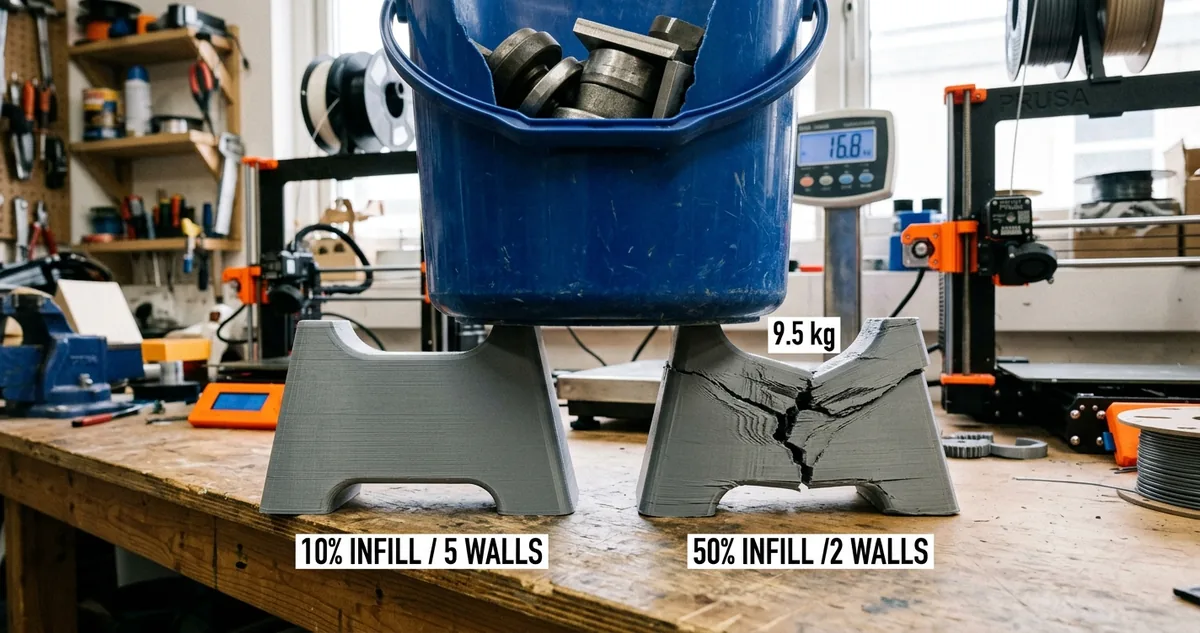
Os dois suportes depois do teste de carga
|
| ▼ |
| |
|
O controle de infill é o campo mais mexido de qualquer fatiador. Ele fica no topo da tela, aceita qualquer número entre 0 e 100, e carrega uma promessa que ninguém chegou a escrever: quanto mais cheio por dentro, mais forte a peça. A promessa não se sustenta na maior parte das peças que uma bancada vende.
Peça de carga quase nunca falha por esmagamento. Ela falha em flexão: alguma coisa empurra uma ponta enquanto a outra está presa, e a peça dobra até trincar. Em flexão, a tensão não se espalha igual pelo corpo. Ela é quase nula no centro da seção e máxima na superfície, e cresce em linha reta entre um ponto e outro.
O miolo mora exatamente onde a tensão passa perto de zero. Encher aquela região de plástico adiciona gramas, minutos e calor, e quase nenhuma resistência em troca. Quem trabalha é a casca: as paredes que o bico deposita no contorno, mais as camadas de topo e de base que fecham o pacote.
A conta piora porque o infill e as paredes brigam pelo mesmo tempo de bico. Subir o infill de 10 para 50 por cento numa peça média custa entre 30 e 50 minutos e de 10 a 20 gramas. O mesmo orçamento paga três paredes a mais, e três paredes a mais levam a casca de 0,84 para 2,1 milímetros de espessura.
O reflexo da bancada quando uma peça volta quebrada é subir o infill. Sai uma peça mais pesada, mais cara e mais demorada, que racha no mesmo lugar da primeira, porque o campo que precisava mudar ficou intocado três linhas abaixo na mesma tela.
Dá pra discutir a física no quadro branco a tarde inteira. Sai mais barato imprimir as duas versões da mesma peça, pendurar um balde de água nelas e anotar em que quilo cada uma trinca.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
O suporte de parede que rachou aos 9,5 quilos
|
|
Duas versões do mesmo suporte, o mesmo balde no gancho. O de 50 por cento de infill rachou aos 9,5 quilos.
O suporte de parede em L, aquele que segura a prateleira de ferramenta acima da bancada, é a peça que mais expõe a diferença entre casca e miolo. O braço sai da parede em balanço, a carga pendura na ponta, e a peça inteira trabalha em flexão do primeiro grama ao último.
O par saiu do mesmo arquivo: braço de 120 milímetros, costas de 100, largura de 20, dois furos de bucha na chapa de trás. Mesmo PLA do mesmo carretel, mesma máquina, camada de 0,2 e bico de 0,4 nas duas.
A versão A foi fatiada do jeito que a bancada costuma fatiar peça de carga: 50 por cento de infill giroide e duas paredes. O fatiador marcou 62 gramas e 3 horas e 18 minutos.
A versão B inverteu os dois campos: 10 por cento de infill giroide e cinco paredes. Marcou 51 gramas e 2 horas e 41 minutos. Onze gramas a menos e 37 minutos a menos na peça que, no papel, deveria ser a mais fraca das duas.
O teste foi um balde de 20 litros pendurado no gancho da ponta do braço, com água entrando de litro em litro e cinco minutos de espera a cada carga nova. Plástico não cede só na carga de pico, ele também escorre devagar sob carga parada.
A versão A rachou aos 9,5 quilos. A trinca abriu no canto interno, onde o braço encontra as costas, e atravessou as duas paredes em menos de um segundo. O giroide de 50 por cento apareceu inteiro na fratura, intacto, sem ter segurado nada.
A versão B passou de 16 quilos com o balde cheio até a borda e nenhuma trinca visível. O teste parou ali porque a bucha começou a ceder no reboco da parede, não porque a peça tenha dado sinal.
|
Na flexão, a tensão normal varia linearmente com a distância da linha neutra e atinge o valor máximo nas fibras mais afastadas da seção.
Ferdinand Beer e E. Russell Johnston Jr., Mecânica dos Materiais, 2015
|
A conta de espessura explica a distância entre as duas. Com o bico de 0,4 e largura de extrusão de 0,42, duas paredes dão 0,84 milímetro de casca e cinco dão 2,1. A resistência à flexão não cresce em linha reta com a espessura, ela cresce bem mais rápido, porque cada filete novo entra mais longe do centro da seção.
O infill de 50 por cento entregou o contrário do que prometia. Ele encheu de plástico a faixa central do braço, justamente onde a tensão passa perto de zero, e devolveu 11 gramas e 37 minutos de conta sem um quilo de carga a mais.
Mesmo arquivo, mesma máquina, mesmo carretel, e a diferença inteira nasceu de dois campos que ficam a três linhas de distância na mesma tela do fatiador.
|
|
|
|
|
II Configurações Recomendadas
Cinco paredes, 10 por cento e um filete no canto
|
|
Pare de tratar o infill como controle de resistência. Em peça que trabalha em flexão, o número que muda o resultado é a quantidade de paredes, e o miolo vive bem com 10 por cento.
|
A espessura de casca é o alvo, não a contagem de paredes. Peça de carga em PLA pede entre 1,6 e 2,4 milímetros de casca no contorno, e o número de paredes é só a divisão dessa meta pela largura do filete que a sua máquina deposita.
Com bico de 0,4 e largura de extrusão de 0,42, a meta de 2 milímetros fecha em cinco paredes. Com bico de 0,6 e largura de 0,62, três paredes dão 1,86 e quatro dão 2,48, então o arredondamento sobe pra quatro. O número de paredes muda com o bico, a meta de espessura não.
O perfil de carga em quatro passos
Primeiro, defina a espessura de casca pela função da peça: 1,2 milímetro em peça decorativa, 1,6 em peça que só se apoia, 2,0 a 2,4 em peça que segura carga em balanço.
Segundo, divida a meta pela largura de extrusão do seu perfil e arredonde pra cima. O campo do fatiador aceita número de paredes, não milímetros, e arredondar pra baixo devolve casca fina no exato ponto onde a tensão é máxima.
Terceiro, baixe o infill pra 10 por cento giroide. Abaixo de 8 por cento a casca perde apoio interno e o topo afunda no vão, e acima de 25 por cento o ganho de carga não paga o tempo de bico.
Quarto, feche o pacote por cima e por baixo. Casca é superfície fechada, não contorno: com camada de 0,2, use cinco camadas de topo e quatro de base, que dão 1,0 e 0,8 milímetro de material sólido nas duas faces.
Dois ajustes de geometria valem tanto quanto os campos do fatiador. O canto interno onde o braço encontra a chapa concentra tensão numa linha só, e um filete de 3 milímetros ali espalha a mesma carga por uma área bem maior.
O outro ajuste é a orientação. Camada colada em camada é a direção fraca da peça impressa, e a fratura de flexão procura exatamente essa interface. Imprima o suporte deitado, com o braço no plano da mesa, pra que a carga trabalhe ao longo dos filetes e não entre eles.
O giroide também tem função na peça, e ela não é segurar carga. Ele é o padrão que sustenta a casca contra amassar por dentro em qualquer direção, e por ser contínuo ele imprime rápido, sem a parada de bico a cada cruzamento que o grid cobra.
Configuração fechada pro suporte de parede: PLA, camada 0,2, cinco paredes, 10 por cento de infill giroide, cinco camadas de topo e quatro de base, 215 graus no bico e 60 na mesa, filete de 3 milímetros no canto interno e a peça deitada com o braço no plano da mesa.
|
|
|




