|
|
A ponta de sujeira que saiu do bico a 90 graus
Uma parede com falhas intermitentes depois de 3 quilos de PLA voltou ao normal com uma puxada a frio, sem bico novo.
|
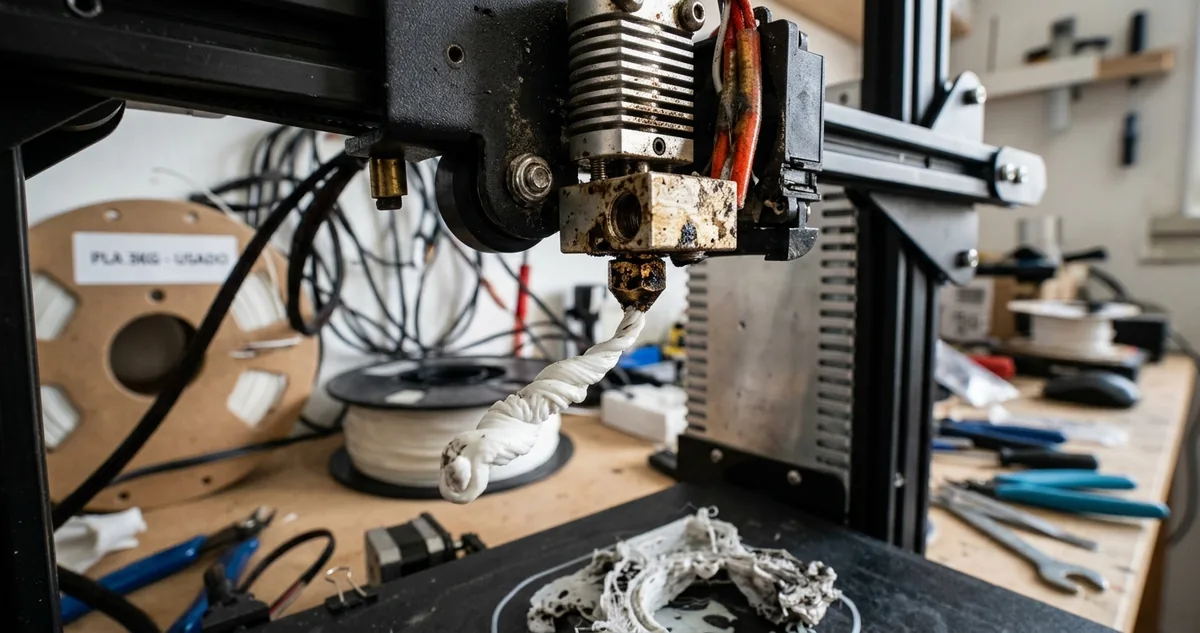
O cone de resíduo puxado a 90 graus
|
| ▼ |
| |
|
Existe um defeito que aparece na parede externa e some sozinho na camada seguinte. A peça sai com um risco fino de falta de material numa altura, depois seis centímetros perfeitos, depois outro risco no mesmo lugar da volta seguinte. Nada mudou no arquivo, nada mudou na bobina, nada mudou na temperatura.
A reação padrão é trocar o bico. Custa pouco, resolve na maioria das vezes e devolve a máquina para a fila em menos de meia hora, então quase toda oficina compra bico em pacote de cinco e trata a peça como descartável.
O problema dessa reação é que ela pula o diagnóstico. Bico obstruído e bico no fim da vida são defeitos diferentes, com sintomas diferentes, e só um dos dois exige peça nova. Trocar um bico que estava apenas entupido joga fora uma peça boa e ainda esconde a causa, que volta a aparecer no bico seguinte com a mesma cara.
A obstrução parcial nasce de material carbonizado grudado na parede interna do canal. Uma parte do PLA passa dias parada dentro do bloco quente entre uma rodada e outra, cozinha devagar e vira crosta escura. A crosta reduz o diâmetro útil, o fluxo cai um pouco, e a parede externa denuncia primeiro, porque é a que anda mais devagar e a que pede vazão mais constante da peça inteira.
A puxada a frio ataca exatamente essa crosta. O truque está na temperatura: quente demais, o filamento estica e arrebenta, deixando a sujeira onde estava; frio demais, ele nem sai do canal. Existe uma janela estreita em que o material está mole o bastante para colar na crosta e duro o bastante para arrancar ela junto na hora do puxão.
O que sai do bico dentro dessa janela é um cone de dois centímetros com a impressão digital do canal desenhada na lateral. Os pontos escuros presos na ponta contam há quanto tempo a máquina rodava com material velho grudado por dentro.
A conta que interessa vem depois: quanto custa cada caminho em peça e em minutos de bancada, e quantas vezes a puxada resolve sozinha antes de a troca virar inevitável.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
Cem milímetros pedidos, setenta e oito entregues
|
|
Cem milímetros pedidos, setenta e oito entregues, um bico salvo.
O teste que pegou o defeito foi manual: 100 milímetros de filamento marcados com caneta acima do extrusor, comando de extrusão de 100 milímetros a 5 milímetros por segundo, bico a 210 graus e nada mais rodando. A marca deveria encostar no corpo do extrusor no fim do comando. Parou 22 milímetros antes.
A máquina era uma de bancada comum, bico de latão de 0,4, com 3,1 quilos de PLA registrados no contador de filamento desde a última troca. Sempre a mesma marca de material, sempre o mesmo perfil de fatiamento.
O sintoma que levou ao teste era irregular. Numa mesa de nove suportes de fone, três saíram com falhas na parede externa, riscos finos de falta de material que apareciam a cada 35 ou 40 camadas e desapareciam sozinhos na sequência.
Quatro suspeitas caíram antes do teste manual. A bobina girava solta no suporte, o tensor do extrusor estava na marca de sempre, a ventoinha do dissipador girava firme, e a temperatura no visor não oscilava mais que meio grau durante a rodada inteira.
O déficit de 22 por cento é o número que fecha o diagnóstico. Uma obstrução parcial não bloqueia o canal, ela estrangula: o motor continua empurrando na velocidade certa, o material sai menos do que o fatiador calculou, e a diferença só vira buraco visível quando a peça pede vazão contínua num contorno longo.
Fluxo estrangulado também explica por que o defeito ia e voltava. Preenchimento em giroide e paredes internas perdoam falta de material, porque a camada seguinte cobre o erro. A parede externa não tem essa segunda chance e mostra o mesmo déficit na primeira volta em que a crosta se desloca dentro do canal.
|
No processo de extrusão de material, o polímero permanece no liquefier por tempo maior que o necessário sempre que a taxa de deposição cai, e a exposição térmica prolongada degrada o material, alterando a viscosidade e a estabilidade do fluxo depositado.
Ian Gibson, David Rosen e Brent Stucker, Additive Manufacturing Technologies, Springer, 2015
|
A primeira puxada a frio saiu com a ponta preta e granulada, cheia de pontos duros que estalavam ao serem apertados com a unha. A segunda saiu quase limpa, com um cone liso e um único ponto escuro na lateral.
O teste manual refeito depois das duas puxadas devolveu 98 milímetros dos 100 pedidos, dentro do erro de leitura da marca de caneta. A mesa seguinte de nove suportes saiu com nove peças aprovadas e nenhum risco na parede.
O bico continuou na máquina. Rodou mais 2 quilos de PLA depois do procedimento, com o teste manual repetido a cada quilo, e ficou nos 97 a 99 milímetros em todas as leituras.
|
|
|
|
|
II Configurações Recomendadas
A puxada a frio passo a passo, do 250 ao 90
|
|
A janela é 90 graus para PLA, e ela não é sugestão: a 110 o filamento estica e arrebenta no meio do canal, a 70 ele não sai sem arrancar a engrenagem do extrusor junto. Errar a temperatura por 20 graus transforma um procedimento de 9 minutos numa desmontagem de bloco quente.
|
O material manda no número. PETG pede 110 graus no puxão e ABS pede 130, porque cada polímero endurece numa faixa diferente. A lógica é a mesma nos três: aquecer bem acima da temperatura de trabalho para amolecer a crosta, e puxar bem abaixo dela para arrancar a sujeira agarrada no filamento.
A puxada a frio em seis passos
Primeiro, solte a bobina e corte a ponta do filamento reta, com alicate. Ponta amassada ou em bisel entra torta no canal e leva menos crosta na saída.
Segundo, aqueça o bico a 250 graus e empurre 30 milímetros de filamento à mão, com o tensor do extrusor solto. O material novo amolece a crosta e empurra o material velho para a saída.
Terceiro, desligue o aquecedor e acompanhe a queda no visor com o filamento parado dentro do canal. A descida do 250 até o 90 leva de 2 a 4 minutos numa máquina sem câmara fechada.
Quarto, aos 90 graus, segure a torre da impressora com uma mão e puxe o filamento com a outra, firme e num movimento só. Puxão hesitante parte o material e deixa metade do trabalho dentro do bico.
Quinto, confira a ponta contra a luz. Ela precisa sair em cone, com o formato do canal copiado na lateral, e os pontos escuros presos nela são o que estava estrangulando o fluxo.
Sexto, repita enquanto a ponta sair suja, com o limite de três tentativas. Ponta ainda escura na quarta puxada significa crosta agarrada acima do canal, e a partir daí a troca de bico sai mais barata que insistir.
Dois detalhes contaminam o resultado sem avisar. O primeiro é fazer a puxada com o tensor do extrusor apertado: a engrenagem morde o filamento, o puxão arranca só o pedaço mordido, e a crosta continua no lugar.
O segundo é usar filamento de limpeza mais mole que o da rodada. Náilon de limpeza funciona bem em bico de aço, mas em PLA vale mais puxar com o próprio material da bobina, que gruda melhor na crosta na faixa dos 90 graus.
Configuração fechada para a puxada: tensor solto, ponta cortada reta, 250 graus para amolecer com 30 milímetros empurrados à mão, queda até 90 com o filamento parado, puxão único e firme, três tentativas no máximo e teste manual de 100 milímetros para conferir o resultado.
|
|
|