|
|
A ventoinha a 40% refugou 5 dos 12 suportes
Duas mesas do mesmo suporte com balanço de 55 graus: ar em 100% deu 12 aprovadas, ar em 40% deu cinco com fio caído.
|
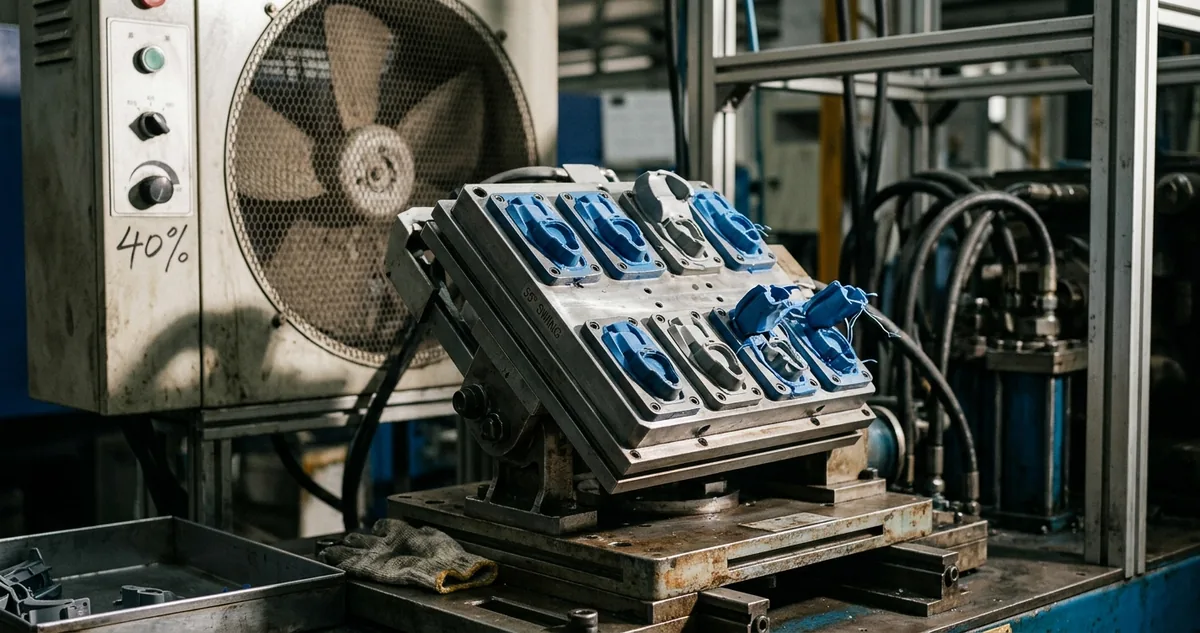
Cinco suportes refugados na beirada do balanço
|
| ▼ |
| |
|
Plástico fundido não decide sozinho onde parar. Ele sai do bico com a viscosidade de mel morno e obedece à gravidade até o instante em que esfria o suficiente para virar sólido.
Enquanto a peça sobe reta, esse instante importa pouco. A camada de baixo é uma cama contínua e fria, o cordão novo encosta nela, perde calor por contato e para exatamente onde foi depositado.
Balanço é a hora em que a cama desaparece. Quando a parede se inclina para fora, cada camada nova apoia só uma fração da própria largura na camada anterior, e o resto do filete fica pendurado no ar.
Quanto fica pendurado sai do ângulo. A 45 graus, metade da linha se apoia. A 55 graus, sobra menos de um terço apoiado, e os outros dois terços dependem de o plástico endurecer antes de a gravidade puxar.
A ventoinha é a única peça da máquina que mexe nesse relógio. Ela não muda o material, não muda o desenho e não muda o caminho da cabeça: ela encurta o tempo entre o filete sair líquido e o filete virar estrutura.
Cortar a vazão do ar pela metade parece economia de barulho e de desgaste do rolamento. Na prática, o tempo de solidificação do cordão quase dobra, e o cordão passa esse tempo extra descendo.
O defeito que aparece não é um buraco escancarado. É um fio levemente caído na primeira camada do balanço, que a camada seguinte reproduz um pouco pior, e a beirada vai acumulando erro até sair meio milímetro fora do plano.
Meio milímetro não se vê na bancada. Ele aparece quando o cliente encosta o suporte na parede e a peça balança, ou quando o parafuso entra torto porque o furo saiu ovalado.
Existe o limite do outro lado, e ele é real. Ar demais em peça pequena e maciça de PLA congela a superfície antes da camada seguinte chegar, enfraquece a solda e empena o canto que toca a mesa.
Por causa desses dois limites, ventoinha vira um número por região da peça, não um número por perfil. A dúvida só fecha com duas mesas iguais, mesmo arquivo e mesmo carretel, medidas com paquímetro e com gabarito.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
O suporte que caiu na beirada do balanço
|
|
Doze suportes, o mesmo arquivo, dois números na ventoinha.
O suporte de parede com balanço de 55 graus é a peça que mais expõe refrigeração, porque o defeito nasce numa camada e piora em todas as seguintes. O ateliê imprime 12 por mesa e vende para quem pendura prateleira flutuante de madeira maciça.
O arquivo é um só: mão em L de 118 milímetros de braço por 92 de costa, com a nervura de reforço abrindo a 55 graus da vertical, parede de 1,68 e sem suporte de impressão. Cada peça pesa 62 gramas.
O perfil também é um só: PLA cinza do mesmo carretel selado, largura de linha de 0,42, camada de 0,2, 4 paredes, 30 por cento de infill giroide, bico a 210 e mesa a 60.
A única diferença entre as duas mesas mora na ventoinha da peça. Na primeira, 100 por cento a partir da terceira camada. Na segunda, 40 por cento, o número que o ateliê tinha adotado para a máquina do canto parar de assobiar de madrugada.
A conferência foi de gabarito, não de olho. Uma chapa de alumínio fresada com o recorte exato da nervura, e o critério de aprovação era o suporte entrar no recorte sem forçar e apoiar nos dois batentes ao mesmo tempo.
A mesa de ar cheio devolveu 12 aprovadas. A nervura entrou no gabarito nas 12, a beirada do balanço saiu com a mesma marca de cordão de cima a baixo e o canto traseiro ficou colado na mesa até o fim da impressão.
A mesa de 40 por cento devolveu 5 reprovadas. Todas com fio caído na saída da nervura, e três delas com o canto traseiro levantado o bastante para a costa do suporte sair fora de esquadro.
O erro medido no paquímetro contou o resto. Nas peças de ar cheio, a nervura fechou entre 54,7 e 55,2 graus. Nas cinco reprovadas, o ângulo abriu entre 56,4 e 57,9, sempre para fora, e a beirada acumulou de 0,4 a 0,7 milímetro fora do plano.
O empenamento do canto é o mesmo fenômeno visto pelo avesso. Com pouco ar, a camada demora a solidificar, contrai devagar por mais tempo e arrasta a base junto, e a peça alta e estreita não tem massa para segurar.
|
Em geometrias com balanço, a taxa de resfriamento do filamento depositado governa a deflexão da primeira camada não suportada, e a deflexão se propaga cumulativamente nas camadas subsequentes.
Brian N. Turner, Robert Strong e Scott A. Gold, A review of melt extrusion additive manufacturing processes, Rapid Prototyping Journal, 2014
|
O carretel não entra na conta. Os dois lotes saíram do mesmo rolo lacrado, no mesmo dia, com o mesmo dessecante, e a umidade relativa da oficina ficou em 48 por cento nas duas rodadas.
A velocidade também não. As duas mesas rodaram a 80 milímetros por segundo nas paredes externas, com o mesmo tempo mínimo por camada, e a diferença de tempo entre as duas mesas inteiras foi de 6 minutos.
|
|
|
|
|
II Configurações Recomendadas
A ventoinha por região, não por perfil
|
|
Refrigeração não é uma chave de liga e desliga. É um número que muda de valor três vezes dentro da mesma peça, e o fatiador aceita essa mudança sem nenhum recurso avançado.
|
A primeira camada não quer ar nenhum. Ela precisa da máxima aderência possível na mesa, e qualquer sopro ali reduz a área colada e convida o canto a levantar antes de a peça terminar.
Da terceira camada em diante, a regra inverte para qualquer superfície que se afaste da vertical. Balanço, ponte e primeira camada sobre suporte pedem o ar todo, porque ali o filete está sustentando ele mesmo.
A calibragem em quatro passos
Primeiro, imprima o teste de balanço com o carretel que vai rodar o lote. É uma cunha que abre em degraus de 5 graus, do vertical até 70, e ela custa 9 gramas e 22 minutos.
Segundo, rode a cunha duas vezes, uma com a ventoinha em 100 por cento e outra no valor que você usa hoje. Passe a unha na beirada de cada degrau: o degrau em que a unha engata é onde a refrigeração acabou.
Terceiro, separe o perfil por região no fatiador. Ventoinha em 0 na primeira camada, 100 por cento em balanço, ponte e camada sobre suporte, e o valor de corpo entre 60 e 80 para o resto da peça.
Quarto, prenda o tempo mínimo por camada. Camada pequena que fecha em 4 segundos não dá tempo de o ar trabalhar, e o fatiador precisa segurar a cabeça para o cordão esfriar antes da volta.
Duas armadilhas cobram caro nessa configuração. A primeira é o duto da ventoinha. Ventoinha em 100 por cento com duto trincado ou mal encaixado entrega metade do ar prometido no lado direito da peça, e o defeito aparece só em um dos flancos.
A segunda é o material. PLA aceita ar cheio sem reclamar, PETG pede metade e ABS quase não quer, e usar o mesmo número nos três devolve peça delaminada em vez de peça limpa.
Vale medir o ar antes de acusar o perfil. Um pedaço de papel encostado na saída do duto, com a peça pausada no meio da altura, mostra em dois segundos se o sopro está chegando onde deveria.
Configuração fechada para o suporte de parede: PLA, bico de 0,4 a 210 graus, mesa a 60, camada de 0,2, 4 paredes, 30 por cento giroide, ventoinha em 0 na primeira camada, 70 por cento no corpo e 100 por cento em balanço e ponte, tempo mínimo de 12 segundos por camada e 80 milímetros por segundo nas paredes externas.
|
|
|