|
|
As 12 buchas que travaram no perfil de alumínio
Duas mesas das mesmas 12 buchas em PLA: com a primeira camada esmagada, 4 entraram no perfil; com chanfro de 0,4 na base, entraram 12.
|
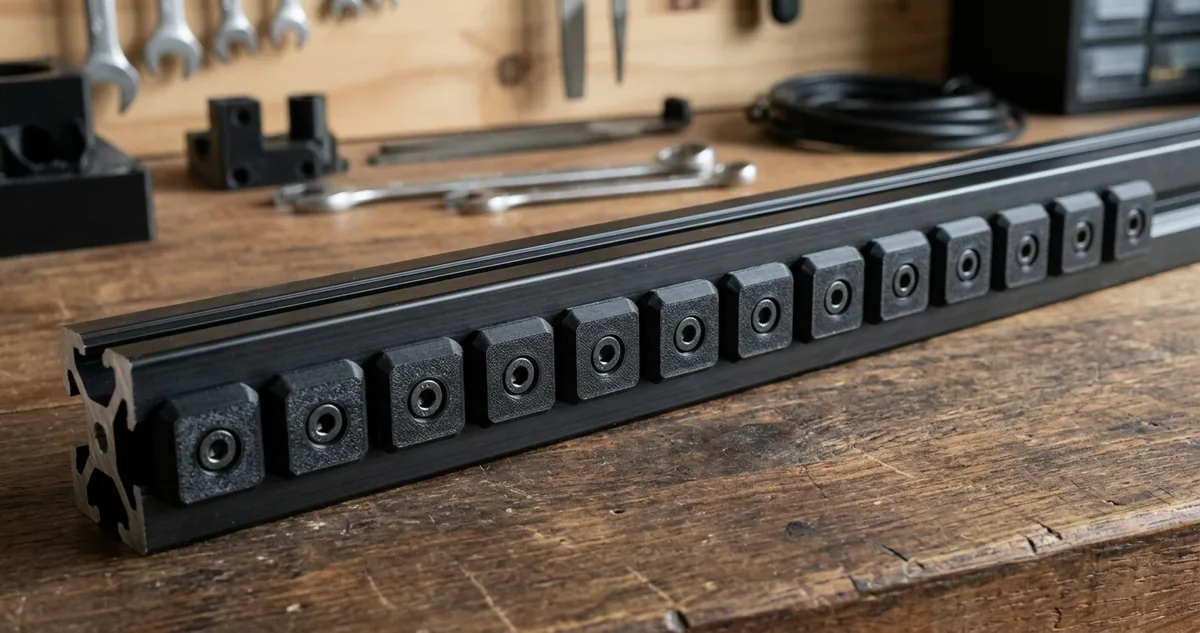
Buchas de PLA medidas no paquímetro
|
| ▼ |
| |
|
Plástico quente encostado no vidro quente não fica onde o desenho mandou. A primeira camada sai do bico já pressionada contra a mesa, e o material que não cabe na altura programada tem um único lugar para ir: para os lados, além da linha da parede.
Esse excesso é o pé de elefante. Ele forma uma saia de material na base da peça, larga uns décimos de milímetro a mais que o resto do corpo, e some depois de 8 ou 10 camadas, quando o resfriamento já venceu a pressão do bico.
O olho não pega o defeito. A peça sai reta na bancada, apoia firme, e só o paquímetro encostado nos dois primeiros milímetros revela que a base ficou mais gorda que o meio.
Quem imprime enfeite nunca descobre. O pé de elefante só cobra quando a peça precisa entrar em algum lugar: um furo, um rasgo, um trilho, um perfil de alumínio com medida de catálogo.
Três forças empurram esse material para fora ao mesmo tempo. A altura da primeira camada apertada contra o vidro, a temperatura da mesa mantida alta durante toda a impressão e o peso da própria peça crescendo em cima de uma base que ainda não terminou de esfriar.
O fatiador dá o remédio de graça, e quase ninguém liga. É o chanfro de base, um corte em 45 graus aplicado nas primeiras camadas, que recua a parede para dentro na altura exata em que o esmagamento a empurra para fora.
O remédio errado é o que a oficina usa por instinto: lixa. Lixa resolve uma peça, cobra tempo de bancada em todas as outras, e ainda tira material de forma desigual, porque a mão não é uma fresa.
Pior que o tempo é o que a lixa faz com a tolerância. Bucha que entra no perfil depois de lixada entra com folga variável, e a folga variável aparece na montagem do cliente como peça que gira quando não deveria.
Existe um jeito de saber qual dos dois caminhos vale mais, e ele não passa de opinião de fórum: rodar a mesma mesa duas vezes, mudando um campo do fatiador, e medir cada peça no paquímetro antes de deixar qualquer lixa encostar nelas.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
A bucha que não entrou no perfil
|
|
Doze buchas, o mesmo arquivo, um chanfro de diferença.
A bucha de encaixe é a peça que menos perdoa pé de elefante, porque ela nasce para deslizar dentro de um canal de medida fixa. A oficina imprime 12 por mesa e entrega para montador de móvel planejado.
O arquivo é um só: cilindro de 24 milímetros de altura por 19,6 de diâmetro externo, furo central de 8, parede de 2,4 e base cheia de 4 camadas. Cada peça pesa 9 gramas e roda em PLA cinza fosco.
O destino também é um só: o canal interno de um perfil de alumínio de linha, com 20 milímetros nominais e tolerância de mais 0,1. A bucha entra empurrada com a mão ou não entra.
A única diferença entre as duas mesas mora em dois campos do fatiador. Na primeira, primeira camada de 0,28 esmagada contra o vidro a 65 graus, o perfil padrão que veio com a máquina. Na segunda, o mesmo tudo com chanfro de base de 0,4 em 45 graus.
O critério de aprovação foi de paquímetro e de mão. A peça passa se a medida nos primeiros 2 milímetros ficar dentro de 19,7 e se ela entrar no perfil com pressão de polegar, sem martelo e sem lixa.
A mesa padrão devolveu 4 aprovadas. As outras 8 mediram entre 19,84 e 20,06 na base, contra 19,58 medidos no meio do corpo das mesmas peças.
As 8 reprovadas não entraram de jeito nenhum. Quatro travaram no primeiro milímetro, três entraram tortas e prenderam, e uma rachou na parede quando o montador insistiu com a mão.
A mesa com chanfro devolveu 12 aprovadas. A maior medida de base foi 19,66, a menor 19,61, e a diferença entre base e meio caiu para 5 centésimos em todas as peças.
O tempo de mesa não mudou. As duas rodadas fecharam em 2 horas e 51 minutos, porque o chanfro corta material em vez de acrescentar, e o fatiador economizou 2 gramas de filamento na mesa inteira.
O acabamento visível também melhorou. Sem a saia de material, a base da bucha apoia plana na superfície e não balança na bancada, o que já elimina a queixa mais comum do montador.
|
A adesão da primeira camada exige compressão do material extrudado contra a plataforma, e essa compressão produz alargamento lateral que compromete a precisão dimensional na região da base da peça.
Ian Gibson, David Rosen e Brent Stucker, Additive Manufacturing Technologies, Springer, 2015
|
O filamento não entra na conta. Os dois lotes rodaram com o mesmo carretel de PLA cinza, do mesmo rolo, seco por 4 horas a 55 graus e medido em 1,74 de diâmetro nas duas rodadas.
O nivelamento também não. A mesa foi sondada antes de cada rodada com o mesmo mapa automático de 25 pontos, e o desvio máximo registrado ficou em 3 centésimos nas duas.
|
|
|
|
|
II Configurações Recomendadas
O chanfro de 0,4 na primeira camada
|
|
Pé de elefante não se resolve na lixa. Ele se resolve em três campos do fatiador, e o chanfro é o único que não cobra nada em adesão.
|
O chanfro de base recua a parede nas primeiras camadas na exata proporção em que o esmagamento a empurra para fora. Como ele corta material da geometria, a peça nasce na medida em vez de nascer gorda e voltar na lixa.
Baixar a temperatura da mesa é o segundo caminho, e ele cobra caro. Vidro frio demais solta a peça no meio da impressão, e uma bucha descolada na camada 40 custa mais que dez minutos de lixa.
Subir a altura da primeira camada é o terceiro, e ele cobra do outro lado. Camada alta demais adere mal, deixa o cordão redondo em vez de achatado e devolve peça que se desprende no primeiro esbarrão do bico.
A calibragem em quatro passos
Primeiro, meça o que você tem antes de mexer em qualquer campo. Paquímetro nos primeiros 2 milímetros da peça e depois na metade da altura: a diferença entre as duas leituras é o tamanho do seu pé de elefante.
Segundo, aplique o chanfro com metade da diferença medida. Se a base está 8 centésimos maior que o corpo, comece em 0,4 de chanfro, que é o valor que a maioria dos perfis de PLA aceita sem perder adesão.
Terceiro, rode uma peça só e meça de novo. O alvo é diferença de até 5 centésimos entre base e meio, e cada 0,1 a mais de chanfro tira em torno de 3 centésimos da base.
Quarto, trave o número no perfil da máquina, não no arquivo. Chanfro salvo por peça se perde na próxima exportação, e a oficina volta a imprimir gordo sem entender por quê.
Duas armadilhas cobram caro nessa configuração. A primeira é o chanfro exagerado. Passar de 0,8 deixa a base menor que o corpo, e a peça apoia numa aresta fina que marca a mesa e reduz a área de adesão.
A segunda é a superfície da mesa. Chapa PEI texturizada com resto de cola acumulada muda a altura efetiva da primeira camada de um ponto para outro, e nenhum chanfro corrige uma mesa que não está limpa.
Vale conferir a expansão horizontal antes de acusar o chanfro. Perfil com compensação positiva no contorno soma medida em todas as camadas, e nesse caso a peça inteira está grande, não só a base.
Configuração fechada para a bucha de encaixe: PLA, bico de 0,4 a 205 graus, mesa a 60, primeira camada de 0,24 a 20 milímetros por segundo, camada de 0,2, parede de 2,4, chanfro de base de 0,4 em 45 graus e ventoinha em 100 por cento a partir da camada 4.
|
|
|