|
|
As 6 peças a 250 mm/s que voltaram pra lixa
O mesmo arquivo em duas mesas: a 60 mm/s tudo saiu liso e no encaixe, a 250 economizou 2 horas de máquina e devolveu fantasma na parede e canto arredondado em 3 peças.
|
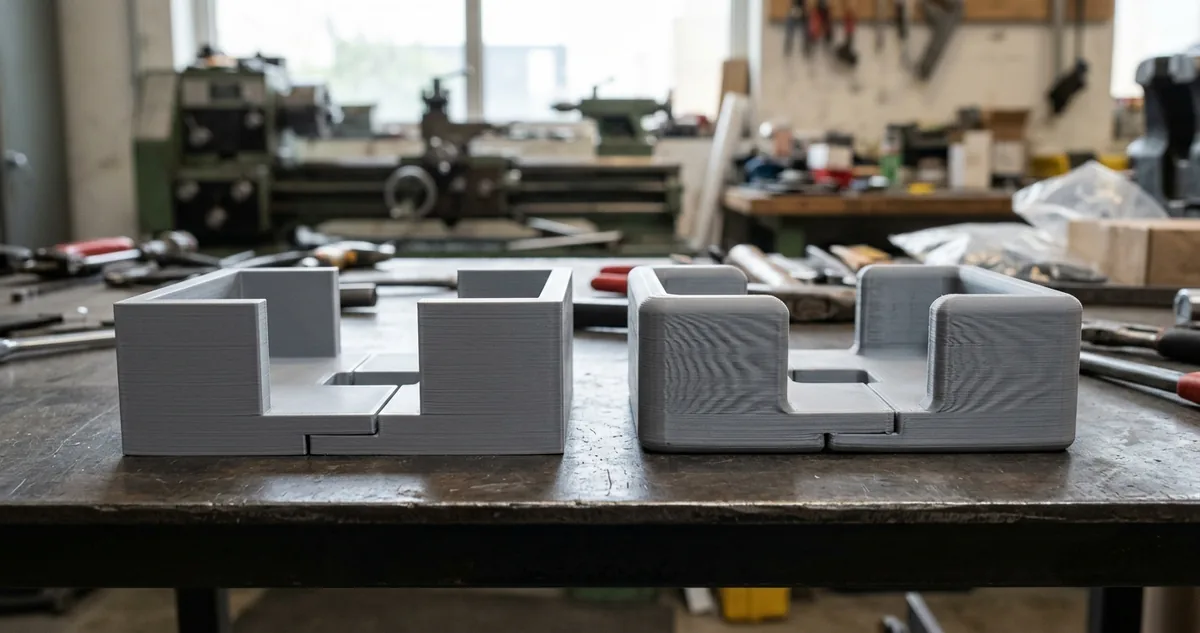
A cúpula rápida e a lenta sob luz rasante
|
| ▼ |
| |
|
Velocidade no fatiador é um pedido, não uma promessa. O campo aceita 250 mm/s, a barra de tempo cai na hora, e o bico só chega perto desse número nos trechos longos e retos da peça.
Quem manda no resto é a aceleração. Entre uma quina e outra a cabeça acelera, chega na velocidade que couber no espaço disponível e freia de novo, então uma parede de 40 milímetros com dois cantos gasta a maior parte do trajeto subindo e descendo de velocidade.
Cada uma dessas freadas empurra a estrutura da máquina. O pórtico balança, a correia estica e volta, e a ponta quente segue oscilando por alguns milímetros depois da quina, com o plástico ainda saindo.
A oscilação vira relevo na parede. É o fantasma: uma sombra da quina repetida na superfície lisa logo depois dela, com altura de centésimos e largura suficiente pra pegar na unha e na luz de bancada.
O canto arredondado vem do mesmo lugar por outro caminho. Quando o firmware suaviza o trajeto pra dar conta da velocidade pedida, ele corta a quina por dentro, e o ângulo reto do desenho chega na peça com um raio que ninguém desenhou.
Nenhum dos dois aparece na pré-visualização do fatiador. A tela mostra o caminho ideal, não a máquina de verdade, com o peso do pórtico, a folga da correia e a bancada de MDF que treme junto.
Peça decorativa perdoa os dois defeitos, e quase ninguém repara. Peça que entra em outra peça não perdoa nenhum, porque o raio no canto e o relevo na parede comem a folga do encaixe antes de qualquer outra coisa.
Por isso a mesma mesa pode ser lucro numa peça e retrabalho na peça ao lado. O ganho de tempo é real e imediato, o custo aparece depois, na bancada, com lixa na mão e o cronômetro ligado.
O ateliê resolveu medir em vez de discutir. Mesmo arquivo, mesmo rolo, mesma máquina, mesma altura de camada, duas mesas de 6 peças, e só a velocidade mudando entre uma e outra.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
A cúpula que ecoou 8 milímetros depois da quina
|
|
As mesmas 6 peças, o mesmo arquivo, duas velocidades.
A luminária de mesa em duas partes é a peça que melhor separa velocidade de retrabalho, porque junta parede lisa alta e rosca de encaixe no mesmo pedido. O ateliê fecha 6 por mesa: 3 cúpulas e 3 bases.
O arquivo é um só. A cúpula tem 120 milímetros de altura, 96 de diâmetro, parede de 1,26 e quatro faces chapadas com quina viva entre elas. A base tem 70 de altura e uma rosca quadrada de 60 que recebe a cúpula.
O perfil também é um só: PLA branco do mesmo rolo, bico de 0,4, largura de linha de 0,42, camada de 0,2, 3 paredes, 12 por cento de infill giroide, bico a 210 graus e mesa a 60.
A única diferença mora em duas linhas. Na primeira mesa, velocidade de parede a 60 mm/s e aceleração a 3.000. Na segunda, parede a 250 e aceleração a 12.000, com o resto idêntico.
A mesa lenta levou 6 horas e 20 minutos. As 6 peças saíram com parede lisa na luz rasante, quina viva ao toque, e a cúpula desceu na rosca da base com meia volta de mão.
A mesa rápida levou 4 horas e 20 minutos. Duas horas a menos, sem falha de camada, sem aviso na tela e sem uma única peça solta da mesa.
A luz rasante encontrou outra peça. Depois de cada quina viva da cúpula, a parede lisa trouxe três ondas paralelas ao longo de 8 milímetros, e a mais funda mediu 0,09 de altura no relógio comparador.
A quina em si tinha virado curva. O ângulo reto do desenho chegou com raio de 0,4 nas três cúpulas, medido no projetor de perfil da bancada.
As 3 bases pagaram a conta na rosca. O filete quadrado saiu com o topo abaulado e a raiz cheia, o diâmetro efetivo subiu 0,22, e a cúpula parou na segunda volta em todas elas.
|
A exatidão dimensional e o acabamento superficial em extrusão dependem tanto da dinâmica do sistema de movimentação quanto dos parâmetros de deposição escolhidos.
Ian Gibson, David Rosen e Brent Stucker, Additive Manufacturing Technologies, 2015
|
As 3 cúpulas foram pra lixa. Quarenta minutos de lixa 400 seguida de 800 nas ondas, mais o retoque na quina, e nenhuma voltou com a aresta viva que o desenho pedia.
As 3 bases não têm lixa que resolva. Rosca com filete deformado não se recupera na bancada, então as três voltaram pra fila da máquina no perfil lento.
A mesa rápida entregou, no fim, 3 peças decorativas com aresta amaciada e nenhuma peça de encaixe pronta. O tempo de máquina economizado apareceu inteiro na bancada e na reimpressão.
|
|
|
|
|
II Configurações Recomendadas
O bloco de quinas antes da mesa cheia
|
|
Velocidade não é uma configuração da máquina, é uma configuração da peça. O que decide o número não é o que o fatiador aceita, é onde a superfície entra em contato com outra superfície.
|
O teste que fecha a dúvida custa 9 gramas. Um bloco de 40 por 40 por 30 milímetros, com um degrau de 5 no meio de cada face e uma janela quadrada de 12 vazada de lado a lado, imprime em 18 minutos e mostra os dois defeitos de uma vez.
A leitura é de luz rasante pra parede e de paquímetro pra janela. A onda depois do degrau denuncia o fantasma, e a janela mede o quanto o canto arredondou, comparando a diagonal com o lado.
O teste do bloco em quatro passos
Primeiro, imprima o bloco no perfil lento, a 60 mm/s de parede, e guarde essa peça como padrão da bancada. Sem padrão, qualquer defeito parece normal.
Segundo, imprima o mesmo bloco a 150 e a 250, mexendo só na velocidade de parede e na aceleração, um bloco de cada vez e sempre no mesmo lugar da mesa.
Terceiro, compare os três sob a mesma lâmpada, na mesma altura, e meça a janela dos três com o paquímetro. O número que interessa é a diferença entre a janela lenta e a rápida.
Quarto, anote a velocidade em que a janela passa de 0,1 de diferença. Esse é o teto de encaixe da sua máquina, e ele muda com a bancada, com o firmware e com a peça no prato.
A correção não é abaixar tudo. Parede externa lenta com preenchimento rápido resolve a maior parte dos casos, porque o interior da peça não tem superfície pra estragar.
A separação por trecho é o ajuste que mais rende. Preenchimento a 250, parede interna a 150, parede externa a 60 e topo a 40, com aceleração de parede externa presa em 3.000 mesmo quando o resto sobe.
Compensação de ressonância existe e vale a hora de calibração. Ela mede a frequência que faz a máquina balançar e antecipa o comando pra cancelar a oscilação, e é o que permite subir a parede externa sem devolver a onda na superfície.
Duas manias estragam a mesa antes da velocidade. A primeira é a bancada mole, porque MDF fino devolve cada freada pra peça. A segunda é a correia frouxa, que transforma qualquer aceleração alta em quina dupla.
Configuração fechada para a luminária: PLA, bico de 0,4, largura de linha de 0,42, camada de 0,2, 3 paredes, 12 por cento giroide, preenchimento a 250 mm/s, parede interna a 150, parede externa a 60, topo a 40, aceleração de parede externa a 3.000 e o bloco de quinas a cada mudança de perfil ou de bancada.
|
|
|