|
|
| {{subiu_orn | }} |
{{subiu_num | }} |
{{subiu_orn | }} |
{{subiu_caps | }}
{{subiu_linha | }}
|
|
As doze bases que entregaram a placa
Doze bases do mesmo arquivo: a placa lisa devolveu 5 fundos limpos e 26 minutos de espera; a texturizada devolveu 12 fundos limpos e 9 minutos.
|
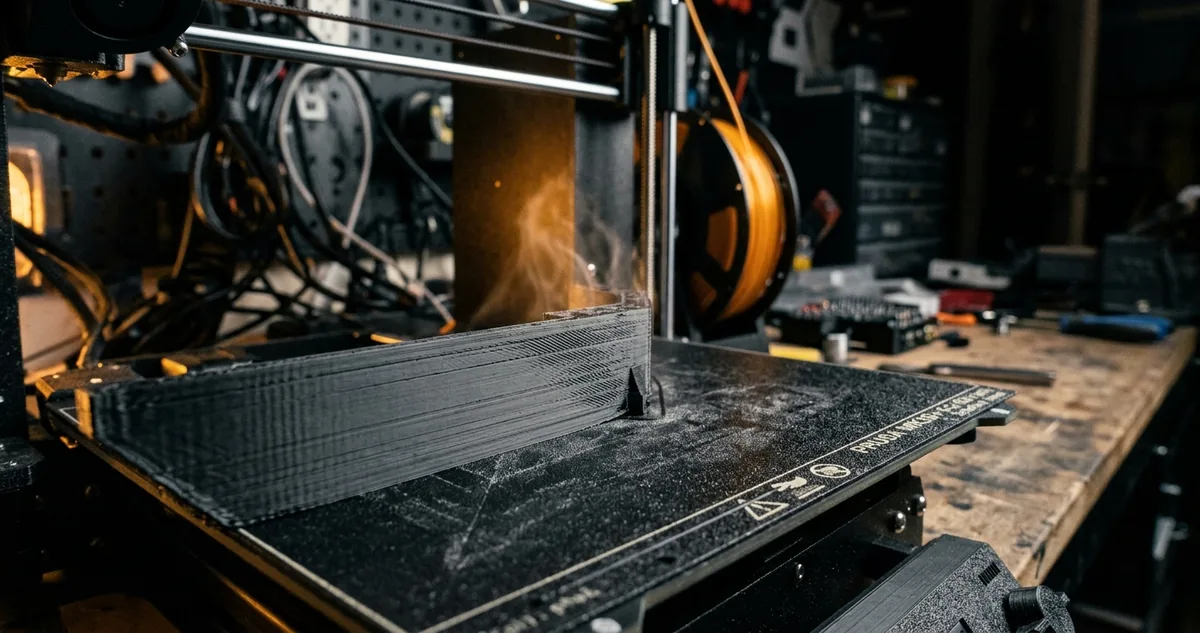
Placa lisa e placa texturizada lado a lado
|
| ▼ |
| |
|
"A peça está colada, a placa já viciou." Foi a frase que mandou uma placa PEI lisa de 235 milímetros para a gaveta com sete meses de uso. A placa estava inteira: sem empeno visível contra a régua de aço, sem risco fundo, sem gordura depois da limpeza com álcool isopropílico. O que segurava a peça era a mesa ainda a 58 graus na hora do saque.
A placa PEI lisa gruda por contato químico. O plástico quente encosta no polímero da superfície, molha a chapa inteira e forma uma junta que só afrouxa quando a peça contrai. Enquanto a mesa segue morna, a junta continua ativa, e a espátula que entra por baixo arranca casca da placa junto com a peça.
A placa texturizada trabalha por encaixe mecânico. A superfície tem relevo de pó de vidro, o plástico da primeira camada preenche as reentrâncias e a área de contato real fica menor do que o desenho sugere. A peça solta com menos calor de saída e devolve na base um granulado fosco que o comprador enxerga na foto.
Quem produz em série sente o efeito no relógio, não no fatiador. Cada lote termina, a impressora apaga a luz e a bancada fica parada esperando a mesa cair de temperatura, um tempo que não entra em nota fiscal e nem em planilha, e que come o intervalo entre um lote e o próximo.
A base aparece no anúncio sem que o vendedor planeje. Organizadora fotografada de lado esconde o fundo; caneca de bancada, vaso e suporte apoiados em prateleira mostram a base na primeira foto do marketplace, e a marca de espátula aparece na luz rasante do celular.
Existe ainda o dano acumulado. Placa lisa raspada com espátula de metal perde pedaços de revestimento em pontos aleatórios, e cada falha vira uma região que não gruda mais, o que obriga a girar o posicionamento das peças na mesa para fugir das crateras.
O que segue são doze bases da mesma organizadora de bancada, seis rodadas na placa lisa e seis na texturizada, com o mesmo arquivo, o mesmo carretel e o mesmo perfil, com a marca do fundo conferida na luz rasante e o tempo de saque cronometrado peça por peça.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
Doze bases e duas placas na mesma mesa
|
|
Sete das doze bases saíram da mesa com marca de ferramenta no fundo.
O corpo de prova foi uma organizadora de bancada de 120 por 80 milímetros em PLA cinza fosco, altura de 45, parede de 0,42 em dois perímetros e fundo de cinco camadas sólidas. Doze unidades no total, seis por placa, todas fatiadas do mesmo arquivo e impressas com o mesmo carretel aberto na semana.
O perfil ficou congelado do começo ao fim: bico de 0,4, primeira camada de 0,25, bico a 215 graus na primeira camada e 210 nas seguintes, mesa a 60, 40 milímetros por segundo na primeira camada, ventoinha desligada até a terceira e nenhuma aba de contorno. As duas rodadas mudaram apenas a superfície da mesa.
A primeira leva rodou na placa PEI lisa, um lado espelhado com sete meses de uso e limpeza com álcool isopropílico antes de cada peça. A segunda rodou na placa PEI texturizada por pó de vidro, nova, com a mesma rotina de limpeza.
O cronômetro começava no fim da impressão e parava quando a peça saía da mesa sem esforço, empurrada com a mão pela lateral. Na placa lisa, a média de espera foi de 26 minutos, com a mesa marcando 32 graus na hora em que a peça soltou. Na texturizada, 9 minutos, com a mesa ainda em 41 graus.
Quatro das seis bases da placa lisa precisaram de espátula, e três delas ficaram com um sulco brilhante de dois a quatro centímetros no fundo, marca que a lixa 400 não tira sem deixar um halo mais claro que o resto da peça. Uma quinta saiu com um pedaço de revestimento colado no plástico.
|
A adesão à plataforma de construção é o ponto em que a maior parte das impressões falha, e o operador experiente aprende a tratá-la como parte do projeto da peça, não como um acidente da máquina.
Hod Lipson e Melba Kurman, Fabricated: The New World of 3D Printing, 2013
|
Na placa texturizada, as seis unidades soltaram com a mão e nenhuma exigiu ferramenta. O fundo saiu com o granulado uniforme da superfície, sem brilho espelhado e sem sulco, e o toque na unha não encontrou degrau em nenhuma das seis.
A conferência do fundo usou uma lâmpada de bancada posicionada rasante, a 15 centímetros da mesa, e a foto de celular na mesma posição em que o anúncio é fotografado. Cinco fundos da placa lisa passaram limpos na foto, contra doze quando se somam as duas placas, e as sete unidades restantes precisaram de acabamento manual antes do anúncio.
O peso do primeiro layer também mudou. Na placa lisa, a base espelhada devolvia uma superfície que reflete a luz e denuncia qualquer variação de fluxo, e duas peças mostraram linhas de extrusão desencontradas no fundo, defeito que a textura do pó de vidro esconde por completo.
|
|
|
|
|
II Configurações Recomendadas
O primeiro layer preso à placa
|
|
A altura de primeira camada calibrada numa placa não vale na outra. O relevo do pó de vidro consome plástico para preencher as reentrâncias, e o mesmo offset de Z que entrega uma primeira camada perfeita na superfície espelhada entrega falha e listra na texturizada.
|
A ordem dos ajustes decide se o teste vale. Nivelar a mesa com a placa fria e imprimir com ela a 60 graus mede uma geometria que já mudou, porque o alumínio dilata. A conferência séria acontece com a mesa na temperatura de trabalho, e o offset gravado nesse estado.
Cada superfície pede uma temperatura de saída própria. A placa lisa entrega a peça sozinha por volta dos 30 graus, e a texturizada libera acima dos 40, o que muda quanto tempo a bancada fica parada entre um lote e o próximo.
Troca de placa em seis passos
Primeiro, limpe a superfície com álcool isopropílico a 70 por cento e papel sem fiapo, com a placa fria. Gordura de dedo é a causa mais comum de falha de aderência em zona isolada, e a mancha não aparece a olho nu na superfície texturizada.
Segundo, refaça o nivelamento e o offset de Z com a mesa na temperatura de trabalho, depois da troca. Cada placa tem espessura própria, e três décimos de milímetro a mais numa chapa já bastam para esmagar ou soltar a primeira camada.
Terceiro, imprima um quadrado de teste de 100 por 100 milímetros com uma camada só e olhe contra a luz. Na superfície texturizada, o quadrado bom fica sem furo entre as linhas e sem brilho espelhado; brilho quer dizer bico baixo demais esmagando o plástico contra o relevo.
Quarto, ajuste a temperatura de mesa pelo material, não pelo hábito. PLA pede 60 graus na chapa texturizada e trabalha bem em 55 na lisa, porque a lisa já segura por contato químico, e mesa quente demais na lisa aumenta a espera de saque sem ganhar aderência.
Quinto, cronometre o saque com termômetro infravermelho apontado para a mesa, três leituras por lote. Anotar a temperatura em que a peça soltou sozinha entrega o ponto em que vale começar o próximo lote, e economiza o tempo gasto tentando cedo demais.
Sexto, guarde a placa que sai da máquina pendurada e sem dobra, e grave o offset num perfil nomeado com o tipo de superfície, do tipo PLA cinza, placa texturizada, offset menos 0,04. Perfil genérico obriga a refazer o nivelamento a cada troca de chapa.
Uma armadilha frequente é resolver a peça grudada aumentando a força na espátula de metal. O revestimento da placa lisa cede antes do plástico, cada arranco arranca um pedaço, e a chapa vira um mapa de zonas mortas em poucos meses.
Configuração fechada do lote aprovado: PLA cinza fosco, bico de 0,4, primeira camada de 0,25 a 40 milímetros por segundo, bico a 215 na primeira camada e 210 nas seguintes, mesa a 60, ventoinha desligada até a terceira camada, placa PEI texturizada por pó de vidro e saque com a mesa em 41 graus.
|
|
|