|
|
As escadas na testa do capacete
Duas mesas do mesmo capacete em PLA cinza: a 0,28 saiu em 4h10 e cobrou 52 minutos de lixa, a 0,12 levou 8h30 e foi direto pra pintura.
|
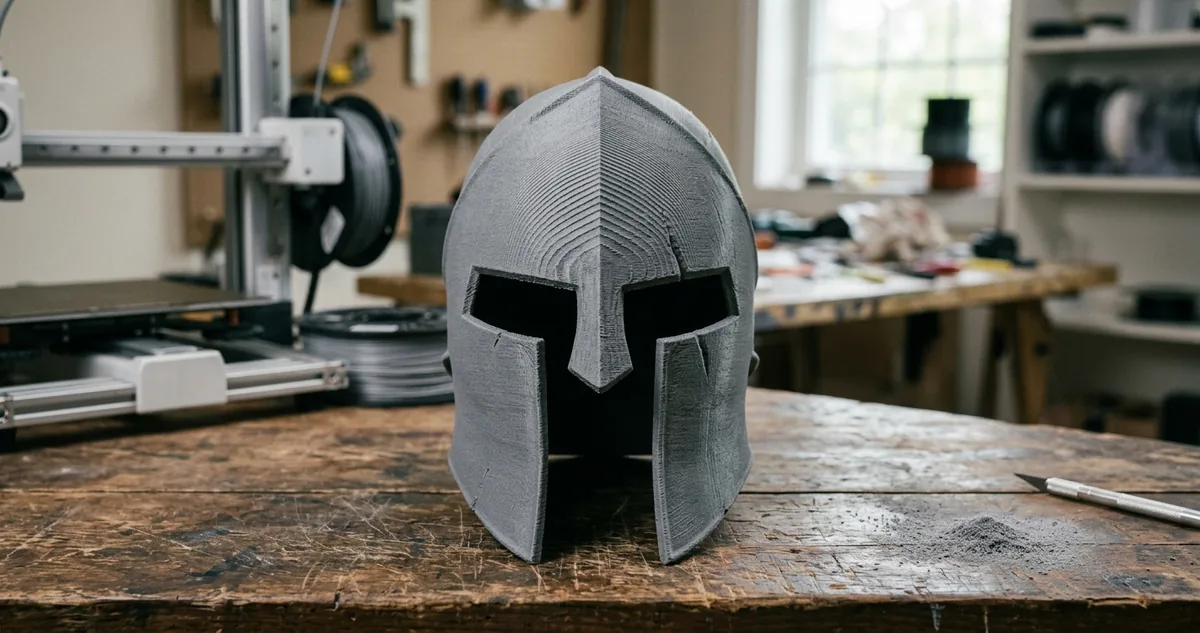
As escadas na testa da peça a 0,28
|
| ▼ |
| |
|
Camada de impressão não desenha curva, desenha degrau. Toda superfície inclinada que sai de um bico redondo é uma pilha de discos empilhados um sobre o outro, e o olho só aceita a ilusão de curva enquanto os degraus forem pequenos demais para a luz mostrar.
A altura de camada é o botão que decide o tamanho desse degrau, e é também o botão que decide quanto tempo a máquina fica ocupada. Os dois efeitos andam juntos e em direções opostas: dobrar a altura corta o número de camadas pela metade e dobra a largura de cada degrau na parede inclinada.
O maker de bancada aprende cedo a olhar só um lado da conta. A tela do fatiador mostra o tempo estimado em letra grande, e quem tem encomenda para entregar aperta a altura para cima até o número ficar confortável.
Ela reaparece na bancada, com lixa na mão. A superfície que saiu com degrau visível não vai para a pintura, porque primer não preenche escada, ele copia escada e devolve a mesma escada com brilho. Antes do primer existe uma etapa de lixa que ninguém colocou na planilha e que cobra o tempo de volta em minutos de operador, não em minutos de máquina.
O detalhe que muda a decisão inteira é que degrau não aparece igual em toda a peça. Parede vertical sai lisa em qualquer altura de camada, porque o disco de cima assenta exatamente sobre o disco de baixo. O degrau nasce onde a superfície se inclina, e cresce quanto mais deitada essa superfície fica em relação à mesa.
Um capacete resolve essa geometria numa peça só. A lateral é quase vertical, a curva do topo vai deitando aos poucos e a testa é a região onde a parede chega perto de deitar de vez. A mesma peça, na mesma impressão, entrega superfície perfeita e superfície degrauzada dependendo apenas de onde você encosta o dedo.
Dá para transformar essa observação em número: imprimir o mesmo capacete duas vezes, mudando um único parâmetro, cronometrando a máquina e cronometrando a lixa. O que sai é uma resposta prática sobre onde a altura de camada compensa e onde ela só empurra trabalho para depois.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
Duas mesas do mesmo capacete curvo
|
|
Quatro horas a menos na mesa, 52 minutos de lixa a mais.
A peça do teste foi um capacete decorativo de 190 milímetros de altura em PLA cinza fosco, casco oco de 2,4 milímetros de parede, viseira separada e uma nervura frontal de 1,8 milímetro que atravessa a testa de um lado ao outro. Duas unidades, uma em cada mesa, tudo igual menos a altura de camada.
O perfil comum às duas foi o de acabamento da oficina: bico de 0,4, três paredes, preenchimento de 12 por cento em giroide, bico a 205 graus, mesa a 60 graus, 60 milímetros por segundo nas paredes externas e resfriamento em 100 por cento a partir da segunda camada.
A peça foi orientada com a abertura para baixo e sem suporte nenhum, apoiada na própria borda do casco. A escolha de orientação é o que faz o teste valer: nessa posição, o ângulo da parede varia de quase vertical na lateral até cerca de 30 graus em relação à mesa na região da testa.
A primeira mesa rodou a 0,28 de altura de camada. O fatiador contou 512 camadas e a impressão fechou em 4 horas e 10 minutos, com 96 gramas de filamento consumidos. Nenhuma falha, nenhuma camada descolada, geometria correta em todas as cotas.
A segunda mesa rodou a 0,12 com o mesmo bico de 0,4. O fatiador contou 1.196 camadas e a impressão fechou em 8 horas e 30 minutos, com 101 gramas consumidos, os 5 gramas extras vindo das paredes externas mais cheias.
As duas peças saíram da mesa com aparência quase idêntica vistas de frente e a meio metro de distância. A diferença aparece quando a luz bate de lado: a peça de 0,28 tem uma faixa de escada nítida atravessando a testa, larga o suficiente para a unha travar ao correr o dedo de baixo para cima.
Na lateral quase vertical do casco as duas peças empatam, e encostar o dedo na parte de trás não distingue uma da outra nem sob luz rasante.
|
A altura de camada é o parâmetro de processo mais influente sobre a rugosidade superficial de peças fabricadas por deposição fundida, e o efeito escada se intensifica conforme a superfície se afasta da vertical.
Mohammed Alsoufi e Abdulrhman Elsayed, Surface Roughness Quality and Dimensional Accuracy of Printed Parts Fabricated by a Desktop FDM 3D Printer, Materials Sciences and Applications, 2018
|
A prova de bancada foi feita com as duas peças na mão de um operador com cronômetro. A meta era a mesma nas duas: superfície pronta para receber primer cinza, sem degrau perceptível ao toque na testa e sem marca de lixa grossa em nenhum ponto.
A peça de 0,28 consumiu 52 minutos de lixa, começando na 180 para derrubar a escada, passando pela 320 e fechando na 600. A peça de 0,12 recebeu 4 minutos de passada rápida na 400 para tirar duas marcas de retração e foi direto para a cabine de pintura.
|
|
|
|
|
II Configurações Recomendadas
Doze centésimos onde a parede deita
|
|
O número que decide a mesa é o ângulo da superfície, não o tamanho da peça: acima de 60 graus em relação à mesa, 0,28 sai limpo; abaixo de 45 graus, só 0,12 ou menos evita a lixa. A testa do capacete vive nessa segunda faixa e é ela que manda no perfil inteiro.
|
A conta que explica o degrau é curta. A largura da escada numa parede inclinada é a altura da camada dividida pela tangente do ângulo da parede com a mesa: a 0,28 numa parede de 30 graus, cada degrau tem quase meio milímetro de profundidade horizontal, e meio milímetro é sombra visível a um braço de distância.
A mesma altura de camada numa parede de 75 graus produz degrau de 0,07 milímetro, abaixo do que a mão sente e do que o primer deixa passar. A altura de camada não é boa nem ruim sozinha, ela é boa ou ruim em relação à inclinação daquela superfície específica.
A saída inteligente não é escolher entre as duas mesas, é misturar as duas na mesma impressão. Todo fatiador moderno aceita altura de camada variável por faixa de altura em Z, o que permite deixar 0,28 na região vertical e cair para 0,12 apenas na fatia de Z onde a curva deita.
A receita da altura variável no capacete
Primeiro, identifique a faixa de Z crítica no próprio modelo. Girar a peça no fatiador e marcar a altura onde a parede passa de 60 graus dá o começo da zona fina, que no capacete de 190 milímetros começou aos 148 milímetros de altura.
Segundo, monte a modificação de altura por faixa. No PrusaSlicer é o Variable layer height ou o Height range modifier, no Cura é o plugin de Per Model Settings com uma peça cortada, e no Orca a ferramenta de ajuste manual de camada faz a mesma coisa em Z direto.
Terceiro, respeite o degrau de transição. Saltar de 0,28 para 0,12 numa camada só cria uma linha visível de mudança de brilho, então a transição desce em dois passos, de 0,28 para 0,20 e de 0,20 para 0,12, com pelo menos 3 milímetros em cada patamar.
Quarto, trave o resfriamento na zona fina. Camada de 0,12 tem menos massa e esfria mais rápido, e é onde o PLA cinza mostra brilho diferente se o ventilador continuar no mesmo percentual da camada grossa: baixar para 80 por cento na faixa fina uniformiza a superfície.
Quinto, meça o tempo antes de aceitar o perfil. O capacete híbrido fechou em 5 horas e 35 minutos, uma hora e 25 minutos a mais que a mesa grossa e quase 3 horas a menos que a mesa fina.
Uma armadilha fica de fora dessa receita. Camada fina em peça alta sobe a chance de cicatriz de costura, então a costura vai para trás da peça antes de qualquer ajuste de altura.
Configuração fechada do capacete híbrido: bico de 0,4, três paredes, 12 por cento de giroide, 205 graus no bico, 60 na mesa, 0,28 de camada até 148 milímetros de altura, 0,20 dos 148 aos 151, 0,12 dos 151 até o topo, resfriamento em 80 por cento na faixa fina e costura alinhada na traseira.
|
|
|