|
|
Cinco caixas de ABS perdidas na bancada aberta
A mesma caixa de 180 milímetros em ABS: na bancada aberta saiu 1 boa de 6, e dentro do gabinete fechado saíram 6.
|
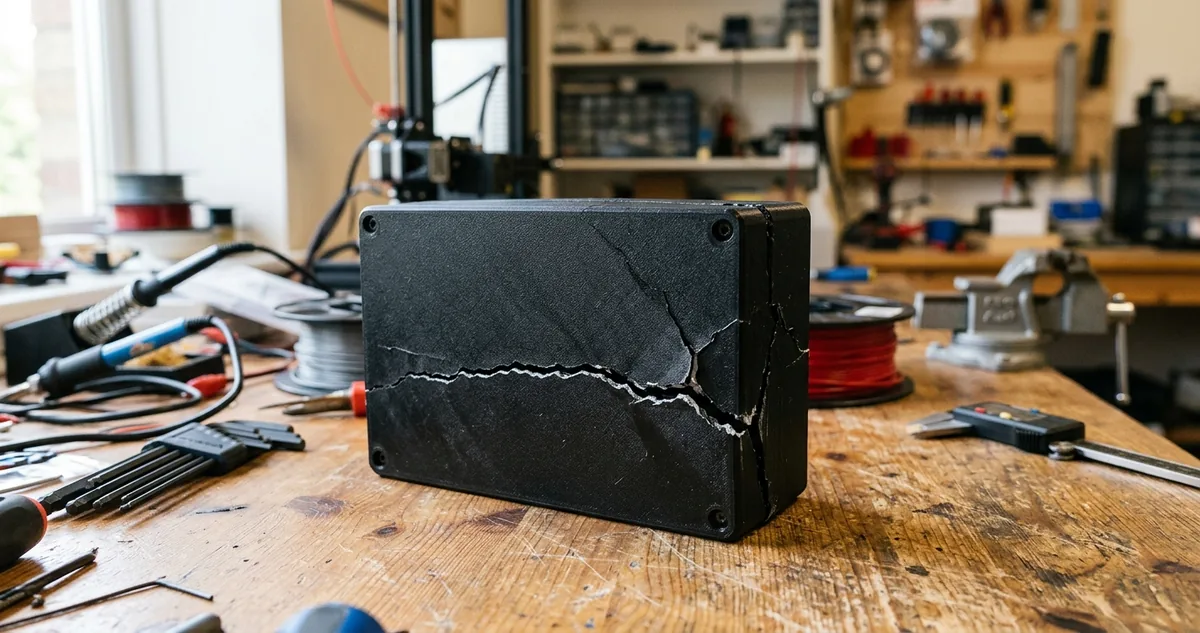
Caixa de ABS saindo do gabinete fechado
|
| ▼ |
| |
|
O ABS não trinca por falta de força, trinca por diferença de temperatura. Cada camada nova chega a 255 graus sobre uma camada que já esfriou, e o material encolhe quase 0,8 por cento nessa queda. O encolhimento nunca é uniforme: começa na superfície exposta ao ar da oficina e só depois alcança o miolo da parede.
A tensão que sobra dessa diferença fica presa dentro da peça. Enquanto a caixa é baixa, a mesa aquecida segura tudo pela base. Quando a parede passa de 40 milímetros de altura, o topo já esfria longe do calor da mesa, e a tensão procura o único ponto fraco disponível, que é a linha de solda entre duas camadas.
Corrente de ar acelera o processo inteiro. Uma janela aberta, um ventilador de teto, a porta da oficina que alguém abre no meio da rodada: qualquer um deles derruba a temperatura em volta da peça em poucos segundos, e a camada que estava esfriando devagar passa a esfriar rápido.
A trinca entre camadas é a assinatura desse resfriamento. Ela abre paralela à mesa, no meio da parede alta, e cresce em silêncio enquanto a impressora continua depositando material por cima como se nada tivesse acontecido embaixo.
O canto que levanta da mesa é o mesmo fenômeno visto por baixo. A base encolhe, a aderência da primeira camada resiste, e quem perde é a borda: ela descola, sobe alguns décimos de milímetro e leva a peça inteira para fora de esquadro.
A tentação da bancada é atacar os dois sintomas em separado. Mais cola para o canto, mais temperatura de bico para a trinca. Os dois remendos tratam o efeito e deixam intacta a causa, que é o ar em volta da peça mudando de temperatura enquanto ela é construída.
O jeito de saber se a caixa de acrílico vale o espaço que ocupa na bancada é comparar a mesma peça nas duas condições, com lupa na parede alta e lâmina fina passada por baixo do canto.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
Seis caixas de ABS e uma porta de acrílico
|
|
Uma caixa, duas condições, cinco paredes trincadas.
A peça é uma caixa organizadora de ferramenta de bancada, 180 por 180 por 90 milímetros, em ABS preto, com 1,6 milímetro de parede. Ela guarda bicos, chaves e parafusos na oficina e sai da mesa uma unidade por rodada.
O arquivo é o mesmo nas duas condições: camada de 0,25, bico de 0,4 a 255 graus, mesa a 100, quatro paredes, preenchimento de 15 por cento em grade e 118 gramas por peça. Nada de geometria mudou entre uma leva e a outra.
A primeira leva de seis caixas rodou com a impressora aberta na bancada, numa oficina a 24 graus, com uma janela a dois metros da máquina e o ventilador de teto ligado.
A segunda leva rodou com a mesma máquina dentro de um gabinete de MDF com porta de acrílico, sem ventilação forçada, marcando 41 graus de ar interno depois de 25 minutos de rodada.
O critério de conferência foi medida, não olho. Cada caixa saiu da mesa, esfriou por 40 minutos, teve a parede alta inspecionada com lupa de bancada e o canto medido com lâmina de 0,1 milímetro passada por baixo da borda.
A leva aberta entregou 1 caixa boa em 6. Quatro delas tinham trinca entre camadas na parede alta, todas na mesma faixa de altura, entre 45 e 60 milímetros da mesa, e a maior media 62 milímetros de comprimento.
Cinco das seis tinham canto levantado. O pior chegou a 1,4 milímetro de levante medido na quina, o suficiente para a tampa parar de encaixar em dois lados ao mesmo tempo.
As trincas apareceram sempre na parede voltada para a janela. A face oposta, protegida pelo corpo da própria máquina, saiu íntegra nas seis peças, o que descarta defeito de fatiamento e aponta direto para o ar da oficina.
|
As peças de ABS produzidas por deposição fundida apresentam resistência à tração na direção de construção vertical sensivelmente inferior à obtida no plano de deposição, o que faz da interface entre camadas o ponto de falha da peça.
Sung-Hoon Ahn, Michael Montero, Dan Odell, Shad Roundy e Paul K. Wright, Anisotropic material properties of fused deposition modeling ABS, Rapid Prototyping Journal, 2002
|
A leva dentro do gabinete entregou 6 caixas boas em 6. Nenhuma trinca visível sob lupa, nenhum canto acima de 0,2 milímetro de levante, e tampa encaixando nas seis unidades.
O tempo de mesa não mudou. Cada caixa fecha em 5 horas e 40 minutos nas duas condições, porque o gabinete não altera velocidade nem temperatura de bico, só o ar em volta da peça.
Duas caixas do gabinete saíram com leve marca de brilho na parede alta, efeito do calor retido. A marca não afeta encaixe nem resistência e some com uma passada de lixa 400.
Abrir a porta no meio da rodada estraga a leva boa. Numa rodada de teste descartada da contagem, o gabinete aberto aos 90 minutos derrubou o ar interno para 27 graus em três minutos, e a caixa trincou na altura exata da interrupção.
|
|
|
|
|
II Configurações Recomendadas
Quarenta e um graus dentro da caixa
|
|
O ABS não pede bico mais quente, ele pede ar parado e morno em volta da peça. A câmara é o ajuste principal, e todo o resto do perfil vem depois dela.
|
O primeiro ajuste é o ar da câmara. Entre 40 e 45 graus está a faixa que segura a solda entre camadas sem cozinhar a eletrônica, e acima de 50 os motores de passo começam a perder torque e a placa a acusar temperatura.
O segundo é a ventoinha da peça. Em ABS ela fica desligada na parede e entra em 15 por cento apenas nas pontes curtas, porque o resfriamento forçado é exatamente o que a câmara existe para evitar.
O terceiro é a espessura da camada. Camada de 0,25 solda melhor que camada de 0,12 na parede alta, porque cada passada deposita mais material quente sobre a anterior e a interface passa mais tempo acima da temperatura de transição.
O quarto é a primeira camada. Mesa a 100 graus, altura de 0,3 milímetro a 20 milímetros por segundo e brim de 8 milímetros dão à base a área de contato que a contração vai testar durante as próximas cinco horas.
O gabinete em quatro passos
Primeiro, feche a câmara e meça o ar dentro dela, nunca a mesa. Um termômetro de espeto preso na parede interna, longe da mesa e longe do bico, resolve, e a leitura que vale é a dos 25 minutos, não a do começo da rodada.
Segundo, tire a fonte e a placa de dentro da caixa, ou ventile as duas para fora. Eletrônica quente é a única razão de verdade para um gabinete dar errado, e resolver a questão é passar dois cabos por um furo.
Terceiro, instale um filtro de carvão ativado na saída de ar. ABS aquecido libera estireno e partícula fina, e câmara fechada concentra os dois, então o filtro entra como item de segurança, não de conforto.
Quarto, não abra a porta antes da peça esfriar abaixo de 40 graus. A pressa de tirar a caixa da mesa é a causa mais comum de trinca em oficina que já comprou o gabinete e acha que ele falhou.
Duas armadilhas cobram caro nessa configuração. A primeira é confundir mesa quente com câmara quente. Mesa a 110 graus aquece os primeiros 20 milímetros de peça e não faz nada pela parede que já está a 70 milímetros de altura.
A segunda é vedar o gabinete por completo achando que quanto mais quente melhor. Sem nenhuma troca de ar a temperatura sobe até onde a eletrônica desiste, e a peça ganha marca de brilho e perde precisão de encaixe.
Configuração fechada para a caixa de parede alta: ABS seco por 4 horas a 60 graus, bico de 0,4 a 255 graus, mesa a 100, primeira camada de 0,3 a 20 milímetros por segundo, camada de 0,25, quatro paredes, ventoinha desligada na parede e 15 por cento em ponte, brim de 8 milímetros, câmara entre 40 e 45 graus e porta fechada até a peça esfriar.
|
|
|