|
|
Cinco capas perdidas num perfil copiado do PLA
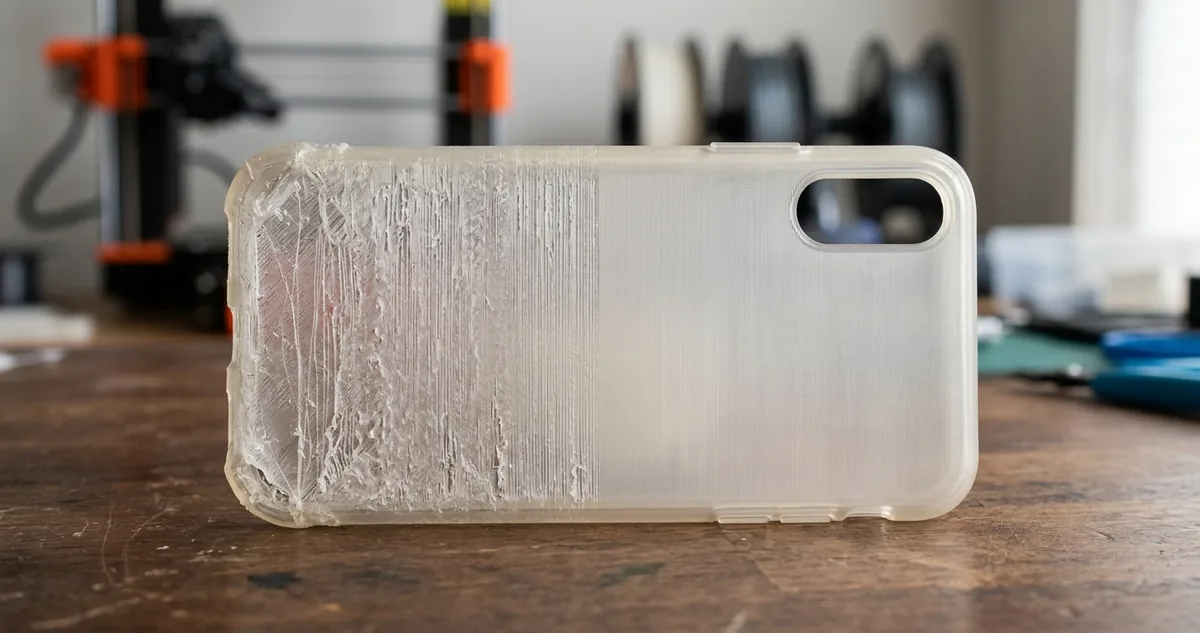
A mesma capa em TPU 95A rodada duas vezes: com o perfil do PLA saíram 3 boas de 8, e com 20 milímetros por segundo saíram 8.
|
Capa em TPU 95A saindo da mesa lenta
|
| ▼ |
| |
|
Filamento flexível não é empurrado, é convencido. O TPU 95A tem a dureza de uma sola de tênis e responde ao mesmo empurrão da engrenagem de um jeito que o PLA nunca responde: em vez de descer reto até o bico, ele cede, encolhe e volta.
Quem trabalha com extrusor direto tem a vantagem do caminho curto. Entre a engrenagem e o bico existem poucos centímetros de tubo, e é justamente esse pedaço curto que decide se o filamento chega inteiro ou vira uma mola comprimida dentro do canal.
O problema aparece quando a engrenagem gira mais rápido do que o material consegue avançar. O TPU acumula pressão, incha nas laterais do canal e para de deslizar. A partir daí a extrusão sai irregular, e a parede da peça nasce com falha que nenhuma camada seguinte conserta.
A retração é a segunda armadilha. Puxar filamento flexível para trás é como puxar um elástico esticado: o material estica primeiro e só depois recua, e quando ele volta a ser empurrado a engrenagem já perdeu o registro de onde o material estava.
Um recuo generoso demais leva a ponta amolecida para dentro do canal frio, onde ela engrossa e trava. Na bancada isso ganha o nome de nó no tubo, e o conserto é desmontar o cabeçote, cortar o pedaço deformado e recomeçar a mesa.
A tentação de toda oficina é abrir o perfil que já funciona e apenas trocar o material na lista. O arquivo abre, o fatiador aceita, a impressora começa a rodar e nada avisa que a velocidade herdada foi calculada para um plástico rígido.
O jeito de saber quanto essa herança custa é contar peça boa. Não tempo de mesa, não gramas gastas: quantas unidades saem íntegras da mesma mesa, prontas para caixa, sem parede falhada e sem parada para limpar o cabeçote.
Capa flexível é o caso perfeito para essa contagem, porque ela é parede fina, contínua e visível por inteiro. Qualquer irregularidade de fluxo aparece na lateral, na mão do cliente, no primeiro dia de uso.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
Oito capas 95A na mesma mesa
|
|
Uma capa, duas mesas, cinco unidades no lixo.
A capa sai da oficina em TPU 95A cinza, com 1,2 milímetro de parede, e cobre um controle de portão eletrônico usado em obra. Ela protege o aparelho de queda em piso duro e sai da mesa em lotes de oito unidades.
O arquivo é o mesmo nas duas rodadas: camada de 0,2, bico de 0,4 a 230 graus, mesa a 45, duas paredes, preenchimento de 12 por cento em giroide e 22 gramas por peça. Nada de geometria mudou entre uma mesa e a outra.
A impressora é de extrusor direto, com 38 milímetros entre a engrenagem e a ponta do bico.
A primeira mesa rodou com o perfil de PLA copiado inteiro: 60 milímetros por segundo de parede, retração de 5 milímetros a 40 milímetros por segundo, e aceleração de 3.000.
A segunda rodou com perfil escrito para o material: 20 milímetros por segundo em tudo que é parede, retração de 0,8 milímetro a 20 milímetros por segundo, e aceleração de 800.
O critério de conferência foi contagem, não cronômetro. Cada capa saiu da mesa, passou por luz de bancada, foi torcida na mão e teve a parede lateral inspecionada contra claridade em busca de falha vazada.
A mesa com o perfil copiado fechou em 2 horas e 10 minutos e entregou 3 capas boas. Das outras cinco, quatro tinham a parede lateral com falha de fluxo visível contra a luz, e uma saiu com a lateral parcialmente vazada.
As falhas apareceram sempre no mesmo lugar: nas voltas rápidas do contorno, onde o cabeçote acelera e a engrenagem pede mais material do que o TPU consegue entregar no tempo do movimento.
Houve duas paradas para limpar o cabeçote nessa mesa. O filamento formou um espessamento na entrada do canal, o clássico nó no tubo, e cada parada custou 12 minutos de desmontagem, corte de fio e recarga.
|
O comportamento de alimentação de filamentos elastoméricos é limitado pela flambagem do material entre a engrenagem tracionadora e a entrada da zona aquecida, o que impõe velocidades de deposição sensivelmente menores que as usadas para termoplásticos rígidos.
Ian Gibson, David Rosen e Brent Stucker, Additive Manufacturing Technologies, Springer, 2015
|
A mesa com o perfil próprio fechou em 4 horas e 5 minutos e entregou 8 capas boas. Nenhuma parada, nenhum nó, nenhuma parede com falha vazada contra a luz.
O tempo quase dobrou, e é honesto dizer isso de frente. A mesa lenta ocupa a impressora por 1 hora e 55 minutos a mais, e essa é a única coluna em que o perfil próprio perde.
A diferença de acabamento também apareceu onde ninguém procurava. As capas da mesa lenta saíram com a costura da parede quase invisível, porque a retração curta deixa menos material escapando na troca de trecho.
Duas capas da mesa lenta ficaram com um fio finíssimo entre a borda e o encaixe do botão. Sai com tesoura de ponta fina em menos de um minuto e não compromete a peça.
|
|
|
|
|
II Configurações Recomendadas
Vinte por segundo e retração de menos de um milímetro
|
|
Trocar o material na lista e manter a velocidade do PLA é o que arruína a parede. O TPU não pede um perfil ajustado, ele pede um perfil próprio, e a velocidade é o primeiro número a cair.
|
O primeiro ajuste é a velocidade de parede. Vinte milímetros por segundo é o teto seguro para 95A em extrusor direto, e quem sobe para trinta começa a ver falha de fluxo nas curvas fechadas antes mesmo da quinta camada.
O segundo é a retração. Menos de um milímetro basta no caminho curto do extrusor direto, e a velocidade do recuo precisa cair junto, porque puxar rápido estica o filamento em vez de recuar a coluna de material.
O terceiro é a aceleração. O TPU responde com atraso a qualquer mudança de direção, e uma aceleração alta faz o cabeçote virar antes do material acompanhar, deixando canto pobre e lateral gorda na mesma peça.
O quarto é a temperatura. Trabalhar frio demais aumenta a força que a engrenagem precisa fazer e leva direto à flambagem do fio no canal, que é a origem do nó no tubo.
O perfil em quatro passos
Primeiro, derrube a velocidade de parede para 20 milímetros por segundo e iguale o valor no preenchimento. Perfil com parede lenta e miolo rápido devolve pressão irregular no bico e volta o problema pela porta dos fundos.
Segundo, feche a retração em 0,8 milímetro a 20 milímetros por segundo. Acima de 2 milímetros no caminho curto a ponta amolecida entra no canal frio, engrossa e trava o avanço na próxima extrusão.
Terceiro, baixe a aceleração para 800 e desligue qualquer compensação de avanço de pressão herdada do perfil rígido. O algoritmo foi calibrado para um material que responde na hora, e o TPU responde depois.
Quarto, suba o bico para 230 graus e mantenha a ventoinha em 40 por cento. Calor a mais reduz o esforço da engrenagem, e ventilação parcial segura a camada sem endurecer o fio antes da hora.
Duas armadilhas cobram caro nessa configuração. A primeira é usar carretel guardado sem secagem. O TPU absorve umidade em poucos dias de bancada aberta e devolve estalo no bico com bolha na parede, o que parece defeito de perfil e não é.
A segunda é apertar demais a tensão da engrenagem para forçar o avanço. A pressão extra achata o fio flexível, aumenta o atrito no canal e produz exatamente o travamento que se queria evitar.
Configuração fechada para a capa de parede fina: TPU 95A seco por 6 horas a 50 graus, bico de 0,4 a 230 graus, mesa a 45, camada de 0,2, parede e preenchimento a 20 milímetros por segundo, retração de 0,8 milímetro a 20 milímetros por segundo, aceleração de 800 e ventoinha em 40 por cento.
|
|
|