|
|
| {{subiu_orn | }} |
{{subiu_num | }} |
{{subiu_orn | }} |
{{subiu_caps | }}
{{subiu_linha | }}
|
|
Doze encaixes, três folgas e o martelo de borracha
Pinos de 12 milímetros em furos de 12,1, 12,2 e 12,3: quantos entraram na mão, quantos pediram martelo e quantos ficaram bambos.
|
Doze pares de encaixe na bancada
|
| ▼ |
| |
|
"Deixo meio milímetro de folga que aí entra em qualquer impressora." Foi a frase que produziu uma caixa de peças chacoalhando dentro do saco de entrega, com o pino girando solto no furo antes de o cliente abrir o pacote. Folga não é seguro contra a máquina, é uma medida que a bancada escolhe uma vez e repete no lote inteiro.
Encaixe macho e fêmea é o par que sustenta metade do catálogo de quem vende impressão: pino e furo de organizador modular, tampa que entra na caixa, cabo que entra no corpo do gabarito, peça grande cortada em duas para caber na mesa. O par funciona quando entra com a mão fechada e sai quando a mão puxa, sem ferramenta e sem chacoalho.
O atrito de um encaixe impresso vive na parede externa, a linha que o bico escreve por fora do contorno. Duas dessas paredes se tocam num par apertado, e a rugosidade delas trabalha como lixa fina: quanto mais material sobra entre as duas peças, mais força o polegar precisa fazer e mais rápido a parede desfia. Um encaixe que entra apertado hoje entra folgado no décimo cliente, porque o material que faltava no vão saiu na forma de fiapo branco no fundo do furo.
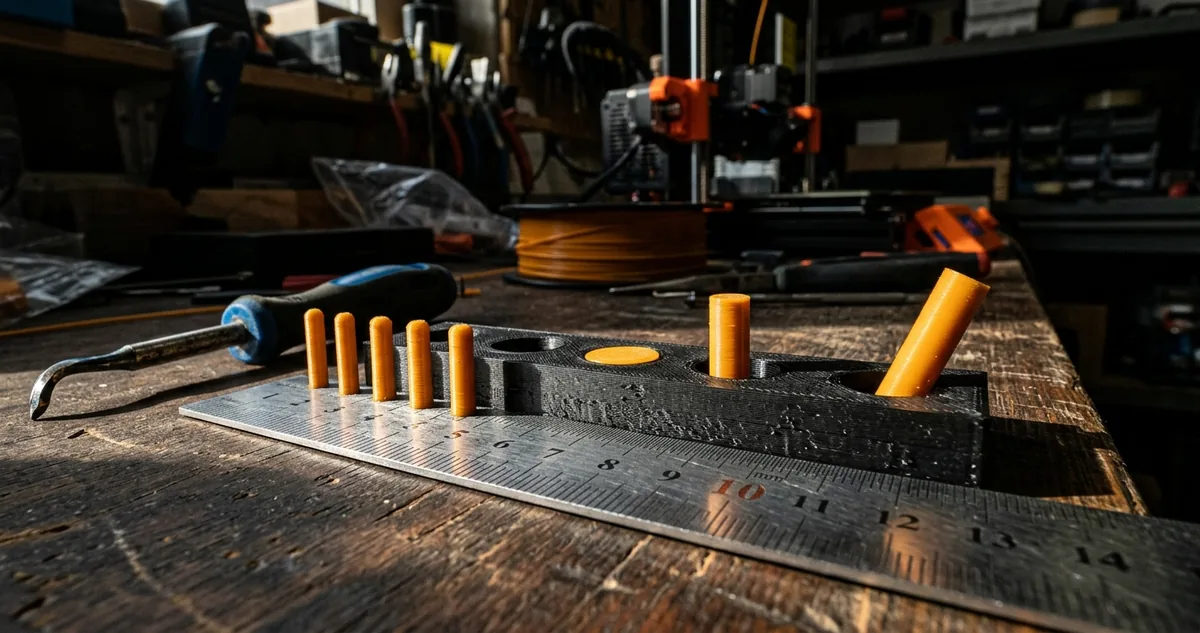
O teste da bancada foi montado com pino cilíndrico de 12,00 milímetros no desenho e três furos, 12,10, 12,20 e 12,30, quatro pares de cada folga, todos no mesmo carretel de PLA e no mesmo perfil de fatiamento. A força de entrada saiu de uma balança de cozinha com o pino apoiado nela, o martelo de borracha entrou na conta como reprovação, e o chacoalho virou número com um relógio comparador na ponta do pino montado.
O que vem a seguir são os doze pares na ordem em que saíram da mesa, quanto cada folga cobrou de força no polegar, quanto de balanço sobrou na ponta e quanto custa cada remontagem quando a folga errada sai do lote.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
Os 2,4 quilos que o polegar aceita
|
|
Dos quatro pares com 0,10 milímetro, um entrou com a mão. Os outros três só fecharam com martelo de borracha, e um deles rachou a saia do furo na batida.
O corpo de prova foi um pino cilíndrico de 12,00 por 20 milímetros de altura numa base de 40 por 40, e um bloco de 40 por 40 por 24 com o furo passante centrado, impressos com bico de 0,4, camada de 0,2 e três paredes. Doze pinos e doze blocos, quatro blocos por folga, todos na mesma placa e na mesma noite.
A força de entrada foi lida assim: bloco apoiado na balança de cozinha zerada, pino na vertical, empurrado com o polegar até assentar, e o maior número que apareceu no visor durante a descida ficou anotado. Cada par entrou e saiu cinco vezes, com a leitura registrada em todas.
Nos pares de 0,10, a balança marcou entre 8,9 e 11,2 quilos na primeira entrada, acima do que um polegar sustenta sem apoiar a peça na mesa. Na quinta entrada o número caiu para perto de 6 quilos nos três que aguentaram, sinal de que a parede estava sendo raspada a cada montagem.
|
A folga entre duas peças acopladas é decisão de projeto e precisa considerar a rugosidade e o desvio dimensional do processo, porque o ajuste real só existe depois que a superfície de fabricação entra na conta.
Chee Kai Chua e Kah Fai Leong, 3D Printing and Additive Manufacturing: Principles and Applications, 2017
|
Nos quatro pares de 0,20, a balança ficou entre 2,1 e 2,8 quilos, com média de 2,4. Os quatro entraram com o polegar em pé na bancada, fizeram um som seco ao assentar e saíram com um puxão firme, sem torcer e sem ferramenta. Na quinta montagem a força tinha caído só para 2,0 quilos.
Nos quatro pares de 0,30, o pino desceu sozinho pelo próprio peso em três, e no quarto bastou encostar o dedo. A balança não passou de 0,4 quilo em nenhum, número baixo demais para um encaixe que precisa segurar a peça de pé.
O chacoalho foi medido com o relógio comparador tocando a ponta do pino montado, empurrando de lado com o dedo. Os pares de 0,10 e de 0,20 ficaram abaixo de 0,3 milímetro de balanço. Os de 0,30 marcaram entre 1,4 e 1,6 milímetro, movimento que o cliente sente como peça mal feita antes de qualquer teste.
Sobrou o que a superfície contou. Nos três pares de 0,10 que precisaram do martelo, a parede do furo ficou com fiapo branco de material raspado no fundo, e o pino saiu com a primeira camada de topo esbranquiçada. Nos de 0,20, cinco montagens não deixaram marca visível contra a luz.
|
|
|
|
|
II Configurações Recomendadas
A folga que mora no arquivo, não na lixa
|
|
Folga de 0,20 milímetro no diâmetro entra no modelo, não na peça pronta: quem lixa encaixe na bancada paga a folga duas vezes, em minuto de mão e em par que nunca fica igual ao anterior. Cada peça lixada vira única, e o cliente que perde uma metade não recebe reposição que sirva.
|
O primeiro cuidado é onde a folga é aplicada. Meio décimo de cada lado soma um décimo no diâmetro, então 0,20 de folga significa raio do furo maior em 0,10. Trocar o eixo do desconto é o erro que transforma um encaixe calculado em pino batido a martelo.
O segundo cuidado é a parede. Três paredes de 0,4 no pino e três no furo entregam superfície estável entre lotes, porque a parede é a única linha que o fatiador escreve sempre no mesmo lugar. Preenchimento alto não muda encaixe, só gasta filamento e tempo.
Cinco passos do par que entra com a mão
Primeiro, desenhe o pino no diâmetro nominal e ponha a folga inteira no furo. Um único lugar para o ajuste evita a conta dobrada quando a peça for revisada meses depois.
Segundo, imprima um bloco de teste com três furos, 12,10, 12,20 e 12,30, e um pino só. Doze minutos de máquina e vinte gramas resolvem a dúvida do lote inteiro antes das dez horas de impressão.
Terceiro, ponha o encaixe deitado na mesa sempre que o desenho permitir. Furo vertical sai com a parede escrita camada sobre camada, e furo deitado ganha o achatamento da ponte no topo, que muda a força de entrada em cerca de meio quilo.
Quarto, tire o chanfro de meio milímetro a 45 graus na boca do furo e na ponta do pino. O chanfro guia a entrada, tira a rebarba da primeira camada do caminho e deixa o par entrar reto sem o leitor precisar mirar.
Quinto, monte e desmonte o par cinco vezes na bancada antes de aprovar o perfil. A força da primeira entrada engana, e um encaixe bom mantém o número quase igual da primeira até a quinta.
Uma armadilha comum é resolver o aperto com furadeira de bancada e broca de 12. A broca derrete o PLA em torno de si, deixa a parede com uma casca lisa que solta em lasca no terceiro encaixe.
Outra armadilha aparece na troca de material. O mesmo arquivo com 0,20 de folga em PETG entrega par mais apertado, porque o PETG incha um pouco mais na saída do bico, e o pino de PETG chegou a 4,1 quilos na balança com o furo que dava 2,4 em PLA. Cada material pede a sua rodada de bloco de teste.
Configuração fechada do par aprovado: pino de 12,00 no desenho, furo de 12,20, bico de 0,4 a 210 graus, mesa a 60, camada de 0,2, três paredes nas duas peças, 15 por cento de giroide, chanfro de 0,5 a 45 graus nas duas bocas e encaixe deitado na mesa.
|
|
|