|
|
Doze peças em ABS e um pote de acetona
Seis peças alisadas em vapor por 12 minutos ganharam brilho de injetado, comeram 0,13 mm no encaixe e sustentaram 20 reais a mais na venda.
|
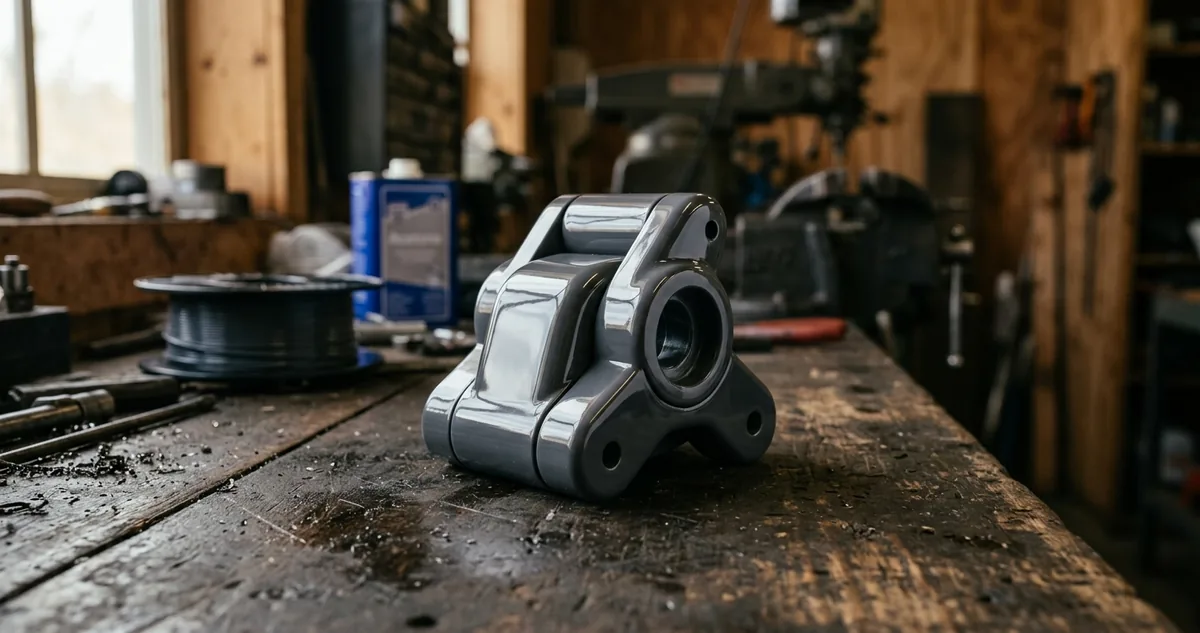
As seis peças alisadas ao lado das seis cruas
|
| ▼ |
| |
|
Peça saída do bico carrega uma assinatura que nenhum cliente elogia: a linha horizontal a cada dois décimos de milímetro, visível de meio metro de distância, que denuncia na hora que o objeto veio de uma impressora de bancada e não de um molde de injeção.
A lixa resolve e cobra caro por isso. Passar da lixa 220 até a 1200 numa peça pequena consome de 15 a 25 minutos de bancada por unidade, arredonda canto vivo, entope detalhe gravado e deixa a mão do operador dolorida antes da décima peça do lote. Numa encomenda de trinta unidades, a lixa sozinha come um dia inteiro de bancada que ninguém cobrou do cliente.
O vapor de acetona faz a promessa oposta e faz sem tocar na peça. A acetona ataca a superfície do ABS, o plástico amolece em alguns centésimos de profundidade, escorre por tensão superficial até nivelar os degraus das camadas e endurece de novo com aparência de plástico injetado.
O que quase ninguém mede na oficina é o preço que o processo cobra em troca. Superfície que amolece e escorre não distingue degrau de camada de detalhe proposital: logotipo em baixo relevo, textura, canto vivo e furo de encaixe estão todos na mesma zona que vai derreter um pouco.
Quem vende peça decorativa pode ignorar a diferença. Quem vende peça funcional, com haste que encaixa, tampa que fecha ou eixo que gira, precisa saber quantos centésimos o vapor come antes de mandar o lote inteiro para o pote. O paquímetro responde essa pergunta em dois minutos, e mesmo assim quase todo tutorial de vapor de acetona termina na foto brilhante, sem uma única medida.
Existe um jeito de responder sem chute: imprimir doze peças idênticas na mesma mesa, no mesmo carretel, mandar seis para o vapor, deixar seis cruas e medir tudo que dá para medir. Detalhe fino que sobrevive, cota de encaixe no paquímetro e o preço que a superfície lisa sustenta na hora da venda.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
Doze peças iguais e um pote de vidro
|
|
Seis lisas, seis cruas, treze centésimos de diferença.
A peça do teste foi um suporte de celular para painel de carro, 74 por 52 por 41 milímetros, com o logotipo do cliente gravado em baixo relevo de 0,6 milímetro e um encaixe cilíndrico de 24 milímetros para a haste de fixação. Doze unidades, todas na mesma rodada.
O perfil foi o de trabalho da oficina em ABS preto: bico de 0,4, camada de 0,2, quatro paredes, preenchimento de 25 por cento em giroide, mesa a 100 graus, câmara fechada a 45 graus e 45 milímetros por segundo. A rodada de doze fechou em 13 horas e 5 minutos.
As peças saíram com o defeito clássico do ABS bem impresso: geometria correta, camadas perfeitamente coladas e uma parede lateral que parece um vinil visto de lado. O logotipo saiu legível e o encaixe entrou na haste com atrito leve, do jeito que o cliente aprovou na amostra.
Seis unidades foram separadas e medidas cruas antes de qualquer tratamento. O encaixe nominal de 24 milímetros mediu 24,08 na média das seis, com desvio de 0,03, e a cota externa de 74 mediu 74,06. Cada peça pesou 41,2 gramas na balança de precisão.
A câmara de vapor foi um pote de vidro de conserva de 5 litros com tampa de rosca, papel toalha forrando a parede interna e 30 mililitros de acetona pura despejados no papel, nunca no fundo. As peças ficaram apoiadas num pedestal de PLA para não encostar em nada molhado.
O pote inteiro foi para cima da mesa aquecida a 35 graus, com a impressora desligada e a janela da oficina aberta. Temperatura importa mais que quantidade de acetona: pote frio quase não gera vapor e pote quente demais derrete a peça em minutos.
Uma peça foi retirada a cada 3 minutos, do minuto 3 ao minuto 18, para registrar a progressão. O brilho começou a aparecer aos 6 minutos, a linha de camada sumiu por completo aos 12 e a partir dos 15 a superfície passou a escorrer visivelmente nas quinas.
|
A exposição de peças de ABS ao vapor de acetona reduz a rugosidade superficial em mais de 90 por cento em relação à peça bruta, com alteração dimensional mensurável proporcional ao tempo de exposição.
Lokesh Kumar Lalwani e Vishal Francis, Effect of chemical vapour smoothing on surface roughness of ABS parts, Materials Today Proceedings, 2021
|
O logotipo de 0,6 milímetro de profundidade sobreviveu até os 12 minutos com contorno nítido. Aos 15 ele virou uma sombra rasa e aos 18 sumiu de vez, deixando uma mancha lisa no lugar onde o cliente esperava a marca dele impressa.
Depois de 40 minutos de secagem ao ar livre e 24 horas em prateleira, as seis peças vaporizadas voltaram para o paquímetro. O encaixe de 24 mediu 24,21 na média, com desvio de 0,09, e a cota externa foi para 74,19. O peso subiu para 41,3 gramas.
|
|
|
|
|
II Configurações Recomendadas
Doze minutos é o teto de quem vende encaixe
|
|
O número que resolve a decisão é 0,13 milímetro: foi quanto o encaixe engordou depois de 12 minutos de vapor, e é exatamente a folga que o desenho precisa ganhar antes de a peça ir para o pote. Ignorar essa conta transforma peça aprovada em peça travada.
|
O inchaço não é uniforme e essa é a parte traiçoeira. O desvio entre as seis peças cruas era de 0,03 milímetro, e depois do vapor foi para 0,09, ou seja, o processo triplicou a dispersão do lote e tirou qualquer previsibilidade de tolerância apertada.
A profundidade do detalhe manda mais que a largura. Gravação abaixo de 0,4 milímetro desaparece antes dos 9 minutos, entre 0,4 e 0,8 aguenta até os 12, e acima de 1 milímetro atravessa os 18 minutos ainda legível, só que com o fundo arredondado.
Canto vivo é a primeira vítima visível. Aresta externa de 90 graus vira um filete de raio perceptível já aos 9 minutos, o que ajuda no toque de uma peça de mão e estraga qualquer face que precise assentar plana contra outra.
A receita fechada do pote de vapor
Primeiro, engorde o desenho antes de fatiar. Furo e encaixe que vão receber vapor de 12 minutos ganham 0,15 milímetro de folga no CAD, e face de assentamento perde 0,1 no mesmo raciocínio, porque tudo cresce um pouco para fora.
Segundo, monte o pote com o papel na parede. Papel toalha forrando a lateral interna e 30 mililitros de acetona espalhados nele criam vapor por área grande, enquanto acetona no fundo cria poça que respinga e marca a peça com cratera branca sem conserto.
Terceiro, aqueça o conjunto a 35 graus e não passe disso. Mesa aquecida, tapete térmico ou banho-maria morno servem, e a diferença entre 35 e 50 graus é a diferença entre alisar em 12 minutos e derreter a quina inteira em 5.
Quarto, cronômetro na mão e uma peça de sacrifício no lote. A primeira rodada com um material ou um pote novo sai com uma unidade extra que serve só para ser retirada no meio e mostrar onde o processo está, sem arriscar a encomenda paga.
Quinto, seque de verdade antes de embalar. Quarenta minutos ao ar livre tiram o pegajoso, mas a peça só volta à dureza original depois de 24 horas, e ABS embalado cedo demais gruda no plástico e sai do saco com a digital do papelão marcada.
Dois cuidados que não são opcionais. Acetona é inflamável e o vapor é mais pesado que o ar, então o pote fica longe de qualquer chama, faísca de motor ou impressora ligada, sempre em ambiente ventilado e nunca dentro de armário fechado.
Configuração fechada do processo: pote de vidro de 5 litros, papel toalha na parede interna, 30 mililitros de acetona pura, conjunto a 35 graus, 12 minutos de exposição para peça com encaixe e 15 para peça puramente decorativa, folga extra de 0,15 milímetro no CAD, 40 minutos de secagem ao ar e 24 horas de descanso antes de embalar.
|
|
|