|
|
| {{subiu_orn | }} |
{{subiu_num | }} |
{{subiu_orn | }} |
{{subiu_caps | }}
{{subiu_linha | }}
|
|
Doze vasos de PLA madeira e dez entupimentos
Seis mesas no bico de 0,4 e seis no de 0,6: onde o hotend travou, quantos minutos de chave e quantas gramas foram pro pó.
|
Tampão de serragem prensada no bico de 0,4
|
| ▼ |
| |
|
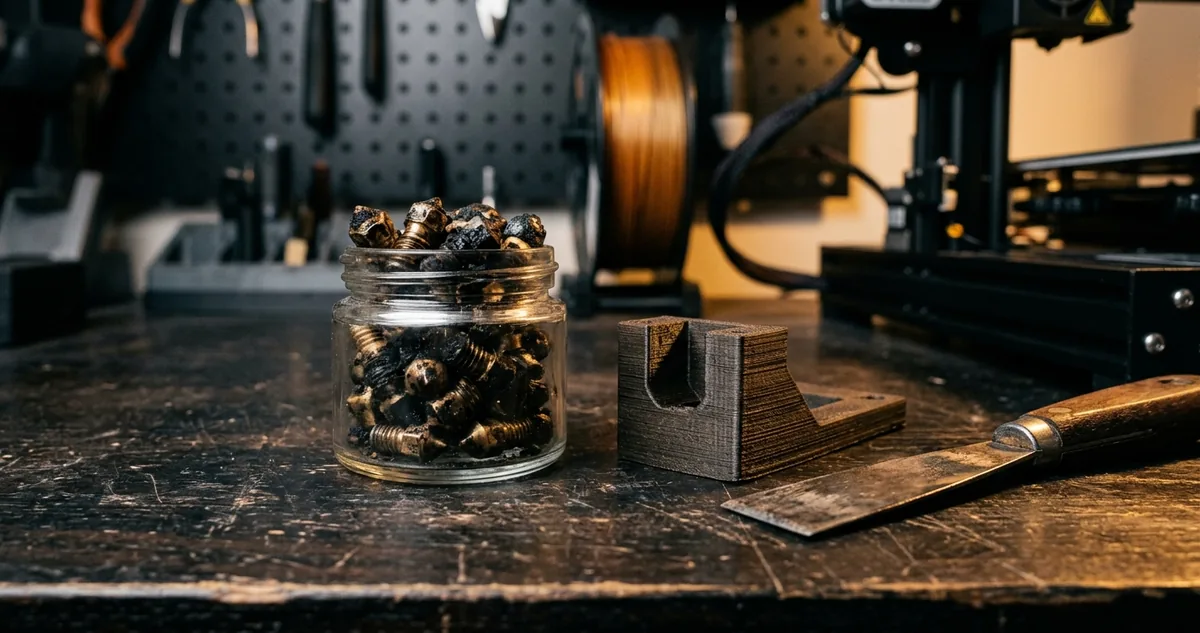
"Wood PLA é PLA, só muda a cor." Foi a frase que rendeu 22 minutos de chave Allen com o hotend a 180 graus, pinça na mão e um tampão de serragem prensada saindo do bico de 0,4 em três pedaços duros. O filamento com carga de madeira leva partícula sólida dentro do plástico, e partícula sólida não derrete: ela passa pelo furo do bico ou fica parada lá dentro.
A carga costuma ficar entre 20 e 40 por cento do peso da bobina em pó de madeira, e o fabricante imprime esse número no rótulo. A parte que o rótulo não conta é o tamanho do grão. Bobina barata mistura fibra grossa com fina no mesmo lote, e a fibra grossa é a que entala na saída do bico.
O entupimento do PLA madeira tem um jeito próprio de avisar. A extrusão fica irregular por duas ou três camadas, a parede ganha faixas claras onde faltou material, o motor do extrusor começa a estalar em intervalos de poucos segundos e só então o fluxo para de vez. Quem está na oficina ouve o estalo e desliga; quem saiu pra almoçar volta pra uma peça oca de 40 camadas.
A bancada montou o teste com um vaso hexagonal em espiral, 118 milímetros de altura, 96 de diâmetro, parede única de 0,8, 3h12 de máquina no fatiador e 84 gramas por unidade. Doze unidades no total, seis rodadas com bico de 0,4 e seis com bico de 0,6, mesma bobina de PLA com 30 por cento de carga de madeira, mesmo perfil de velocidade e mesma temperatura de mesa.
Cada travamento foi cronometrado do estalo do extrusor até a máquina voltar a imprimir, com o desmonte do hotend feito sempre pelo mesmo procedimento, e cada peça abortada foi pesada na balança de cozinha antes de ir pro balde.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
Dez travamentos em doze vasos
|
|
Nove dos dez entupimentos aconteceram nas seis mesas do bico de 0,4. O bico de 0,6 travou uma vez em seis mesas, no vaso de número onze, e voltou a imprimir em 9 minutos.
O vaso de prova tem 118 por 96 milímetros, parede única de 0,8, camada de 0,25, 3h12 no fatiador e 84 gramas de PLA com 30 por cento de carga de madeira, impresso a 215 graus com mesa a 60 nas doze rodadas. A velocidade de parede ficou em 45 milímetros por segundo e a retração em 0,8 milímetro, sem mexer entre as mesas.
Nas seis mesas do bico de 0,4, os travamentos se espalharam de um jeito que vale anotar. A mesa 1 travou duas vezes, na camada 94 e na camada 310. A mesa 2 travou uma vez, na camada 41. A mesa 3 passou inteira, a única limpa do lote de 0,4. A mesa 4 travou três vezes e foi abortada no terceiro estalo. A mesa 5 travou duas vezes e a mesa 6, uma vez, já no acabamento do topo.
O padrão apareceu na altura. Sete dos nove travamentos do bico de 0,4 vieram depois da camada 80, com o hotend já uma hora ligado e o calor subindo pelo tubo guia até a zona onde o filamento amolece antes da hora. A madeira amolecida gruda na parede interna, junta fibra em cima de fibra e fecha o furo.
|
A adição de partículas rígidas a uma matriz polimérica altera a viscosidade do fundido e favorece a aglomeração das partículas em passagens estreitas, especialmente quando a fração de carga supera um quinto da massa total.
Serope Kalpakjian e Steven Schmid, Manufacturing Engineering and Technology, 2014
|
O único travamento do bico de 0,6 apareceu na camada 152 do vaso onze, com uma fibra escura de quase meio milímetro presa na saída. A pinça tirou a fibra pela ponta do bico, sem desmontar nada, e a peça terminou com uma cicatriz de 4 milímetros na parede que a lixa de 220 apagou.
As peças abortadas pararam em alturas diferentes. A mesa 4 morreu na camada 122 de 472, com 21 gramas já depositadas. As duas outras abortadas pararam na camada 188 e na camada 251, com 34 e 45 gramas no vaso.
A superfície também mudou com o furo maior. Os vasos do bico de 0,6 saíram com grão mais aberto e cor mais escura depois da lixa, porque a parede de 0,8 sai em passada única com mais fibra por milímetro cúbico. Os do bico de 0,4 ficaram mais claros e mais lisos, quando terminaram.
|
|
|
|
|
II Configurações Recomendadas
O bico de 0,6 e a purga de trinta milímetros
|
|
O furo de 0,6 tem área de passagem 2,25 vezes maior que o de 0,4, e é essa folga que separa um travamento em seis mesas de nove travamentos em seis mesas com a mesma bobina de madeira. O bico de latão de 0,6 custa 12 reais e economiza 148 minutos de chave por lote.
|
O bico de aço endurecido entrou no teste como terceiro corpo e saiu com uma nota parcial. Duas mesas extras rodadas com 0,6 em aço não travaram nenhuma vez, e a fibra de madeira desgasta latão mais rápido do que o PLA puro: o furo do bico de latão usado nas seis mesas mediu 0,63 milímetro no pino calibrador ao fim do lote.
Sete ajustes que seguraram o fluxo da madeira
Primeiro, troque o bico pro furo de 0,6 antes da primeira mesa de madeira e guarde o de 0,4 pro PLA puro. O ganho aparece já na primeira hora de máquina.
Segundo, suba a temperatura pra 215 graus e não passe de 220. Madeira queima acima disso, escurece a parede em manchas e o carvão resultante gruda ainda mais na parede interna do bico.
Terceiro, derrube a retração pra 0,8 milímetro em extrusor direto e 2 milímetros em bowden. Retração longa puxa fibra de volta pra zona quente do tubo e monta o tampão camada após camada.
Quarto, purgue 30 milímetros de filamento antes de mandar a peça, com a máquina já aquecida por 5 minutos. A purga tira o material que ficou cozinhando na zona quente entre uma mesa e outra.
Quinto, seque a bobina por 4 horas a 50 graus na desidratadora. A carga de madeira absorve umidade mais rápido que o PLA puro, e filamento úmido estoura bolha dentro do bico, o que empurra fibra contra a saída.
Sexto, corte a ponta do filamento em bisel antes de carregar. Ponta esmagada pela pinça arrasta fibra solta pro tubo guia, e essa fibra vira o núcleo do próximo tampão.
Sétimo, ponha um lembrete de limpeza a cada 3 mesas: aqueça a 230, empurre a agulha de 0,4 pela ponta, purgue 50 milímetros de PLA puro e volte pra madeira. A limpeza leva 6 minutos e evitou os dois travamentos que a bancada previa nas mesas finais.
O desmonte completo do hotend, quando o tampão não cede à agulha, seguiu sempre a mesma ordem: aquecer a 180, soltar o bico com chave de 7, sacar o tubo guia, empurrar o núcleo duro com a haste de 1,5 e remontar com o bico apertado a quente. O cronômetro marcou de 11 a 22 minutos, com média de 14,8 minutos por ocorrência.
Configuração fechada do lote aprovado: bico de 0,6 em latão pra tiragem curta e aço endurecido acima de 20 mesas, 215 graus no bico, 60 na mesa, retração de 0,8 milímetro, parede única de 0,8, velocidade de 45 milímetros por segundo, purga de 30 milímetros por mesa e limpeza com agulha a cada 3 mesas.
|
| |
|