In partnership with

3D Perfeito   3D Perfeito
ED 046
{{subiu_orn | }} {{subiu_num | }} {{subiu_orn | }}

{{subiu_caps | }}

{{subiu_linha | }}

Duas cores em 6 placas sem sistema multicolor

A pausa programada na camada 12, a troca manual do carretel e os 23 minutos de máquina parada que as seis placas cobraram.

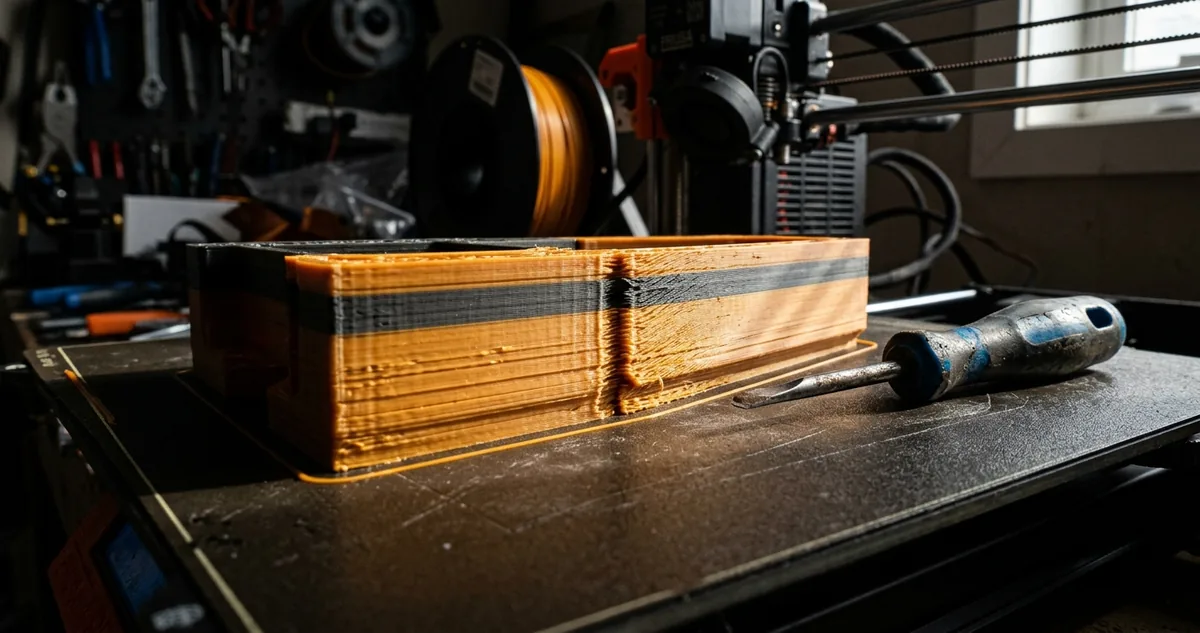
Placa de porta em PLA preto com as letras do sobrenome em relevo laranja sobre a mesa aquecida.

A placa preta com as letras laranja na mesa

▼
 

A frase custou seis encomendas na fila: placa de duas cores só sai de impressora com duas cabeças. Quem repete ela devolve ao cliente a peça que mais pede cor no balcão, a placa de porta com sobrenome em relevo, e segue imprimindo tudo monocromático na crença de que a saída é um sistema multicolor de 3.200 reais.

A saída custou seis linhas de G-code (a linguagem de comandos que o fatiador escreve pra máquina) e um cronômetro de cozinha. O fatiador aceita marcar uma altura e mandar a impressora parar ali, levantar o bico, esperar quem está na bancada trocar o carretel e voltar exatamente de onde saiu. Na placa de porta dessa oficina, a altura certa é a camada 12: o corpo preto termina em 2,4 milímetros e as letras em relevo começam no mesmo ponto.

O erro de achar que cor exige hardware vem de medir a impressora pelo que ela faz sozinha. A máquina de uma cabeça imprime duas cores sem problema nenhum; quem não está automatizado é o gesto de trocar o rolo, e gesto manual se mede em minutos de máquina parada, não em reais de equipamento novo.

Duas correções fizeram a placa bicolor entrar na produção de sábado. A primeira foi programar a pausa por altura no fatiador e não confiar no botão de pausa do painel, que retoma com a cabeça deslocada e deixa degrau visível na peça. A segunda foi cronometrar cada troca com o relógio ligado, porque troca sem número vira aquela impressão que ninguém sabe por que demorou o dobro.

A bancada imprimiu seis placas de porta em PLA preto com letras laranja, cronometrou as seis trocas de carretel, pesou a purga de cada uma e anotou o que a parada custou em hora de máquina. Tudo saiu de uma impressora de bico único de 0,4 milímetro, sem nenhum acessório comprado para o teste.

A primeira placa mostrou onde a camada de troca precisa cair, e por que 12 não foi escolha de gosto.

Continue lendo ↓


I  Projeto da Semana

I, As seis placas e a camada 12

A placa de porta dessa oficina mede 120 por 45 milímetros, tem 4 milímetros de altura total e sai deitada na mesa. O corpo é preto e vai do zero aos 2,4 milímetros; as letras do sobrenome sobem em relevo desses 2,4 até os 4,0 milímetros, em laranja. Com camada de 0,2, o corpo ocupa as camadas 1 a 12 e as letras ocupam as camadas 13 a 20.

A camada 12 não foi escolha de gosto: é a última camada em que o bico ainda passa pela área inteira da placa. Da 13 em diante o cabeçote só percorre o contorno das letras, e qualquer troca feita depois desse ponto deixa a cor nova encostando em parede vertical já fria, o que abre fissura na borda da letra.

As seis placas fizeram a troca na mesma altura, 2,4 milímetros, e nenhuma delas mostrou degrau ou linha de emenda visível a 30 centímetros de distância; a única placa com marca foi a terceira, onde a parada passou de 5 minutos e a peça esfriou abaixo dos 40 graus na mesa. A marca dela é uma faixa fosca de 1 milímetro na lateral, que a lixa de 400 tira em meio minuto.

O catálogo de placas dessa bancada tem quatro modelos que usam o mesmo corte de altura. Placa de porta com sobrenome, 38 gramas e 1 hora e 52 minutos; plaquinha de mesa com cargo, 21 gramas e 1 hora e 4 minutos; placa de pet com nome e telefone, 12 gramas e 38 minutos; número de casa em relevo, 46 gramas e 2 horas e 14 minutos. Os quatro dividem a mesma lógica: base chapada embaixo, texto em relevo em cima, uma troca só.

Numa impressão de material único, trocar a cor na metade do trabalho exige purgar o bico até a cor anterior desaparecer do fluxo, porque o material antigo continua preso nas paredes do canal de fusão por vários milímetros de extrusão.

Ben Redwood, Filemon Schöffer e Brian Garret, livro The 3D Printing Handbook, 2017

A purga é a parte que quem improvisa esquece. Trocar o carretel e mandar seguir sem extrudar nada fora da peça faz a primeira letra sair cinza suja, uma mistura do preto que ficou no bico com o laranja que entrou. Nas seis placas, a bancada purgou 80 milímetros de filamento por troca, cerca de 0,24 grama, e só então mandou a máquina retomar.

Medir a cor da purga é simples: extruda direto no papel toalha e pare quando duas extrusões seguidas saírem iguais. Preto para laranja pediu os 80 milímetros, e laranja para preto fecha em 40, porque cor escura cobre cor clara sem denunciar a mistura.


II  Configurações Recomendadas

II, A pausa programada no fatiador

A pausa pelo botão do painel deslocou o cabeçote em duas das três tentativas de ensaio e deixou degrau de 0,3 milímetro na parede da placa; a pausa escrita no fatiador, na altura de 2,4 milímetros, retomou no ponto exato nas seis placas do lote. A diferença está em quem guarda a posição: o comando programado grava as coordenadas antes de levantar o bico, o botão do painel interrompe onde estiver.

O comando que faz o serviço é o M600, e ele funciona quando o firmware da máquina traz a função de troca de filamento ligada. Firmware sem ela responde com erro e ignora a linha, e nesse caso a saída é a pausa genérica, o M0, acompanhada das linhas de movimento escritas à mão.

Sete passos da pausa que retoma sem degrau

Primeiro, abra a peça fatiada na visualização por camadas e ache a camada em que a cor muda. Na placa de porta é a 12, e o fatiador mostra a altura de 2,4 milímetros no cursor.

Segundo, use a função de troca de cor do próprio fatiador, no ícone de tesoura ou no botão direito sobre a barra de camadas. Orca, Prusa e Cura chamam de nomes diferentes e todos escrevem a mesma marcação no arquivo.

Terceiro, confira se o comando gerado é M600 e se a linha caiu no começo da camada 13, nunca no encerramento da camada 12. Caindo ali, a máquina para com o bico ainda colado à peça e escorre material na superfície.

Quarto, garanta que o bico continue aquecido durante a parada. O tempo de espera padrão de muito firmware desliga o aquecedor em 5 minutos, e bico frio na retomada entope na primeira extrusão.

Quinto, mantenha a mesa a 60 graus enquanto a troca acontece. Mesa fria solta a placa, e placa solta na camada 13 significa recomeçar a peça inteira.

Sexto, purgue 80 milímetros no papel toalha antes de retomar, com o extrusor em 205 graus, e confira se a cor saiu limpa em duas extrusões seguidas.

Sétimo, dispare o retorno pelo painel e fique olhando a primeira camada nova. Se a linha de laranja sair fina ou falhada, pare e purgue mais 40 milímetros: o canal ainda tem preto preso.

A retração merece atenção separada. Filamento retraído fica com a ponta deformada dentro do tubo, e essa ponta trava na entrada do bico quando a máquina volta. Zerar a retração nas duas últimas camadas antes da troca resolveu o travamento que apareceu na segunda placa do lote.

Configuração fechada do lote bicolor: PLA a 205 graus com mesa a 60, camada de 0,2 e primeira camada de 0,25, bico de 0,4, 3 paredes no corpo da placa e 4 nas letras, 15 por cento de preenchimento em grade, ventoinha em 100 por cento da terceira camada em diante, zero suporte, M600 no começo da camada 13, purga de 80 milímetros, bico e mesa mantidos quentes durante a parada.


Quem banca a edição de hoje

The Company America’s Cattle Industry Needs Right Now

The U.S. cattle herd has fallen to 86.2 million head. 

That's the lowest level since 1951. And the problem isn't going away, plus ranchers face rising costs and a tightening labor market. 

Yet America still needs to produce beef. 

The equation is simple: Get more from every animal. 

DIT AgTech helps ranchers produce more with less through AI, nutrition automation and real-time data. Its infrastructure boosts herd performance while reducing labor and costs. 

Proven at scale in Australia: 

  • 500+ units deployed 

  • 370,000 head on the platform 

  • Up to 55% higher daily weight gain 

  • Up to 80% reduction in supplementation and labor costs 

What drives adoption? Ranchers get the technology free with a three-year nutrition plan. 

Removing the cost barrier allows DIT AgTech to scale adoption faster, generating more data and recurring revenue 

America needs more output from fewer cattle. DIT AgTech has built the infrastructure to make that possible.

𝘐𝘯 𝘮𝘢𝘬𝘪𝘯𝘨 𝘢𝘯 𝘪𝘯𝘷𝘦𝘴𝘵𝘮𝘦𝘯𝘵 𝘥𝘦𝘤𝘪𝘴𝘪𝘰𝘯, 𝘪𝘯𝘷𝘦𝘴𝘵𝘰𝘳𝘴 𝘮𝘶𝘴𝘵 𝘳𝘦𝘭𝘺 𝘰𝘯 𝘵𝘩𝘦𝘪𝘳 𝘰𝘸𝘯 𝘦𝘹𝘢𝘮𝘪𝘯𝘢𝘵𝘪𝘰𝘯 𝘰𝘧 𝘵𝘩𝘦 𝘪𝘴𝘴𝘶𝘦𝘳 𝘢𝘯𝘥 𝘵𝘩𝘦 𝘵𝘦𝘳𝘮𝘴 𝘰𝘧 𝘵𝘩𝘦 𝘰𝘧𝘧𝘦𝘳𝘪𝘯𝘨, 𝘪𝘯𝘤𝘭𝘶𝘥𝘪𝘯𝘨 𝘵𝘩𝘦 𝘮𝘦𝘳𝘪𝘵𝘴 𝘢𝘯𝘥 𝘳𝘪𝘴𝘬𝘴 𝘪𝘯𝘷𝘰𝘭𝘷𝘦𝘥. 𝘋𝘐𝘛 𝘈𝘨𝘛𝘦𝘤𝘩 𝘩𝘢𝘴 𝘧𝘪𝘭𝘦𝘥 𝘢 𝘍𝘰𝘳𝘮 𝘊 𝘸𝘪𝘵𝘩 𝘵𝘩𝘦 𝘚𝘦𝘤𝘶𝘳𝘪𝘵𝘪𝘦𝘴 𝘢𝘯𝘥 𝘌𝘹𝘤𝘩𝘢𝘯𝘨𝘦 𝘊𝘰𝘮𝘮𝘪𝘴𝘴𝘪𝘰𝘯 𝘪𝘯 𝘤𝘰𝘯𝘯𝘦𝘤𝘵𝘪𝘰𝘯 𝘸𝘪𝘵𝘩 𝘪𝘵𝘴 𝘰𝘧𝘧𝘦𝘳𝘪𝘯𝘨, 𝘢 𝘤𝘰𝘱𝘺 𝘰𝘧 𝘸𝘩𝘪𝘤𝘩 𝘮𝘢𝘺 𝘣𝘦 𝘰𝘣𝘵𝘢𝘪𝘯𝘦𝘥 𝘩𝘦𝘳𝘦: https://bit.ly/4bzuWCi​

Patrocinadores mantêm a edição gratuita


III  Análise de Margem

III, 23 minutos parados em 6 placas

As seis placas consumiram 11 horas e 12 minutos de impressão efetiva e 23 minutos de máquina parada nas trocas. Cronômetro por troca, em minutos e segundos: 4:12, 3:48, 5:30, 3:24, 3:00 e 3:06.

Placas impressas: 6, de 120 por 45 por 4 milímetros
Peso de cada placa: 38 gramas, sendo 34 de preto e 4 de laranja
Camada da troca: 12, na altura de 2,4 milímetros
Tempo de impressão por placa: 1 hora e 52 minutos
Trocas cronometradas: 6, somando 23 minutos
Média por troca: 3 minutos e 50 segundos
Troca mais lenta: 5 minutos e 30 segundos, carretel com a ponta solta
Troca mais rápida: 3 minutos exatos, carretel já preso no suporte
Purga por troca: 80 milímetros, 0,24 grama
Purga somada no lote: 1,44 grama
Filamento consumido: 228 gramas, 20,29 reais com o rolo a 89 o quilo
Tempo de máquina no lote: 11 horas e 35 minutos
Energia do lote: 1,27 quilowatt-hora, 1,17 real a 0,92 o quilowatt-hora
Custo direto do lote: 21,46 reais
Receita do balcão: 294 reais, 6 placas a 49 cada
Margem sobre o custo direto: 272,54 reais
Retorno por hora de máquina: 23,53 reais
Valor das paradas no mesmo retorno: 9,02 reais nos 23 minutos

Os 23 minutos parados equivalem a 3,3 por cento do tempo de máquina do lote, e a 9,02 reais quando convertidos pelo retorno por hora da própria bancada. Uma placa a 49 reais absorve 1,50 real de parada, pouco diante dos 15 reais que o cliente paga a mais pela versão bicolor contra a versão preta lisa.

A comparação com o sistema multicolor fecha o argumento do dinheiro. O acessório de quatro carretéis custa 3.200 reais e purga em torno de 12 gramas por peça na torre de descarte, contra 0,24 grama da troca manual. Nas seis placas, o sistema teria queimado 72 gramas de filamento, 6,41 reais, para devolver os 23 minutos. Pelo volume dessa bancada, 6 placas bicolores por semana, o equipamento levaria mais de dez anos pra se pagar só no tempo economizado.

O limite honesto é a presença humana. A pausa só funciona com alguém na oficina no momento em que a máquina para, e a placa que parou às 3 da manhã ficou com o bico quente e a peça na mesa até as 7, o que estragou a superfície e cobrou uma reimpressão de 38 gramas. Fila de impressão bicolor precisa começar em horário que caiba no expediente de quem troca.

"Quantos minutos a sua última troca de carretel levou, com o cronômetro ligado?"

Hoje: abra a sua última peça no fatiador, marque uma pausa por altura na camada em que a cor muda e mande uma placa de teste de 12 gramas pra máquina, com o cronômetro na mão durante a troca; anote o tempo na parede da oficina antes de dormir.


Catálogo do Que Vende: oito famílias, uma por dia: A peça que quebrou e a fábrica não vende sozinha, O acabamento do carro que só vem no conjunto, O suporte que segura o que vive caindo, O organizador que só se vende em kit, O display que trabalha no balcão do outro, O gabarito que a oficina usa pra ganhar tempo, A peça de festa com nome e data, A peça do bicho de casa. Começar pelo dia 1.

Começar pelo dia 1 →

 
Quiz da edição

Das seis placas de porta impressas no teste, qual foi a única a mostrar marca visível na troca de cor, e por que motivo?

AA primeira placa, porque a purga ficou curta demais e misturou as cores
BA quarta placa, porque a mesa esfriou abaixo de 60 graus antes da pausa
CA terceira placa, porque a parada passou de 5 minutos e a peça esfriou abaixo de 40 graus
DA sexta placa, porque a pausa foi feita pelo botão do painel em vez do fatiador

Veja o ranking de quem mais acerta →

 
Sua avaliação

Como foi a edição de hoje?

🖨️🖨️🖨️🖨️🖨️  ótima 🖨️🖨️🖨️🖨️  boa 🖨️🖨️🖨️  ok 🖨️🖨️  ruim 🖨️  péssima
 
Recomendação de Newsletter
Turno do Pai

Turno do Pai

Todo dia, 06:06. Um guia prático por fase do bebê: o que comprar, o que esperar e o que fazer quando o choro não para.

Quero receber →

 
Indique e destrave

Indique essa newsletter para um amigo

Cada leitor confirmado pelo seu link sobe um degrau da escada de prêmios.

  
você1

{{indicacoes_confirmadas | 0}} confirmadas · faltam {{indicacoes_falta | 1}} pra próxima recompensa

● 1
Pack de wallpapers
Pack de wallpapers
■ 3
Edição de Colecionador do mês
▲ 5
ebook Catálogo do Que Vende

Pegar meu link de indicação →

 
Sua jornada
🔥 {{streak_atual | 0}} recorde
{{streak_recorde | 0}}

{{streak_titulo | Comece sua ofensiva hoje}}

sua patente

{{rank_simbolo | ◆}} {{rank_nome | Aprendiz}}


faltam {{xp_falta | 5}} de ouro pra {{rank_prox | próxima patente}}

{{edicoes_lidas | 1}}
edições
{{cliques | 0}}
cliques
{{avaliacoes_feitas | 0}}
avaliações
{{moedas | 0}} de ouro na carteira 🏪 loja e missões no hub
{{streak_cta | Começar minha ofensiva}}
 
Amanhã nesta news

ED 048 · amanhã às 15:15

PETG na PEI lisa

O PETG que arrancou lascas da chapa PEI lisa: 6 peças que grudaram demais sem cola bastão, e a camada de cola…


Boa impressão.

3D Perfeito

3D PERFEITO

A impressora está pronta. Falta saber o que imprimir

💬 WhatsApp·📣 Anuncie·✍️ Newsletter