|
|
Duzentos e quarenta milímetros que não cabem em pé
Cortar o gancho em duas metades com pino e cola tirou 9 horas de mesa e 84 gramas de suporte, e a junta ainda segurou 31 quilos.
|
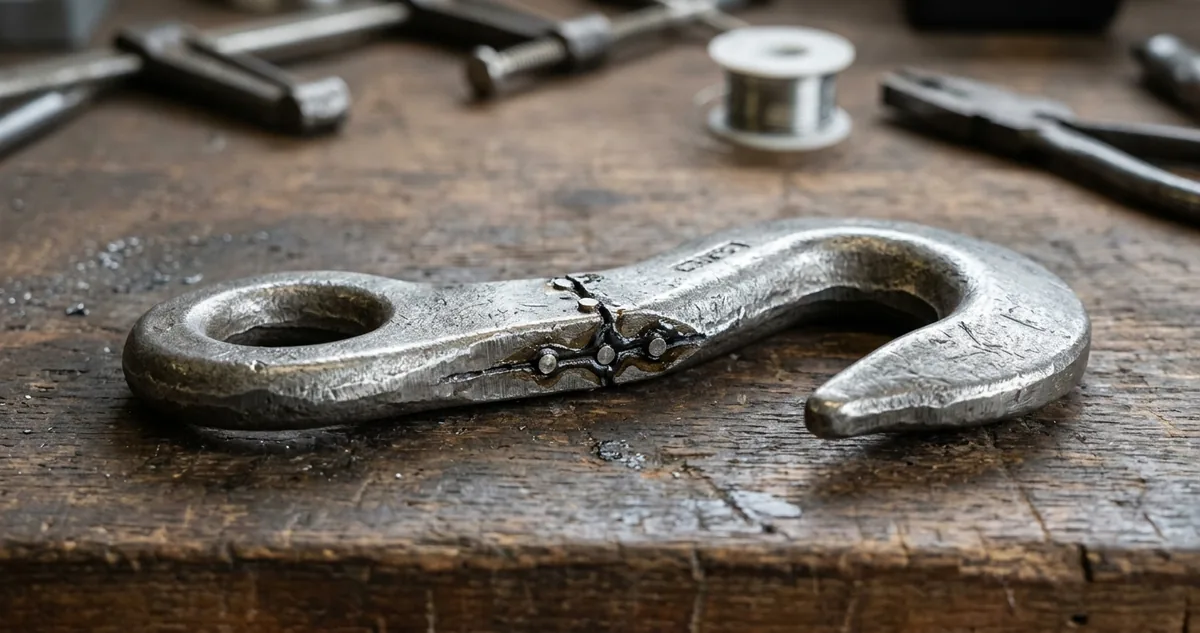
As duas metades com o pino de alinhamento
|
| ▼ |
| |
|
Quase toda impressora de bancada vendida no Brasil para entre 220 e 260 milímetros de altura útil, e é exatamente nessa faixa que mora a peça que o cliente mais encomenda. Gancho de parede, suporte de prateleira, haste de luminária, pé de mesa: tudo comprido, tudo com um lado que precisa aguentar peso.
Quando a peça passa alguns milímetros do teto da máquina, o reflexo do maker é girar o modelo no fatiador até ele caber na diagonal. O modelo entra, a barra verde aparece, o botão de imprimir acende, e a decisão parece resolvida ali mesmo, sem custo nenhum.
O custo existe e chega inteiro na conta. Peça deitada na diagonal cria uma sombra enorme embaixo dela, e essa sombra precisa ser preenchida de suporte, que é filamento comprado, extrudado, resfriado e jogado no lixo depois. A mesa fica ocupada horas a mais imprimindo o andaime de uma peça que ninguém vai ver.
O caminho alternativo assusta quem nunca testou. Cortar a peça em duas metades, imprimir cada uma em pé, encaixar num pino e colar parece introduzir um ponto fraco no meio do produto que o cliente vai pendurar na parede de casa.
A intuição aqui erra por um motivo de geometria, não de opinião. Uma peça inteira impressa na diagonal tem as camadas atravessando a região de carga num ângulo ruim, e camada colada em camada é o elo mais fraco de qualquer peça saída de bico. Uma junta de topo com pino e cola de cianoacrilato, feita numa área generosa, pode ser mais forte que o próprio empilhamento de camadas ao redor dela.
Existe uma forma de sair do achismo: imprimir o mesmo gancho das duas maneiras, pesar o suporte de cada um numa balança de cozinha, cronometrar as duas rodadas e pendurar peso nos dois até um deles ceder. Três números objetivos, medidos na mesma máquina e no mesmo filamento.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
Um gancho de parede que ninguém consegue imprimir em pé
|
|
Duas metades, um pino de aço, trinta e um quilos.
A peça do teste foi um gancho de parede em L de 240 milímetros de altura por 90 de projeção, parede traseira de 8 milímetros e braço de 14, desenhado para carregar bicicleta em garagem de apartamento. A máquina é a de sempre na oficina, mesa de 300 por 300 e altura útil de 250 milímetros.
Os 240 milímetros de altura cabem no envelope no papel, mas não na prática. Com o braço apontando para cima, a peça vira uma torre estreita com centro de massa alto, e qualquer solavanco do eixo Y na velocidade de trabalho derruba ela pela metade da rodada.
A primeira versão foi impressa inteira, deitada a 45 graus sobre a diagonal da mesa, com suporte em árvore gerado pelo fatiador. Bico de 0,6, PETG preto, camada de 0,28, quatro paredes, preenchimento de 35 por cento em giroide, 55 milímetros por segundo.
A rodada fechou em 21 horas e 40 minutos. A peça saiu com 312 gramas e o suporte destacado, pesado separado na balança de cozinha, deu 118 gramas de PETG que foram direto para o balde de descarte.
A segunda versão foi a mesma peça cortada ao meio, na altura de 120 milímetros, com quatro furos cegos de 6 milímetros para pinos de aço inox e um rebaixo de 0,4 na face de cola. Cada metade imprimiu em pé, as duas juntas na mesma mesa, no mesmo perfil.
Essa rodada fechou em 12 horas e 25 minutos, com 306 gramas de peça e 34 gramas de suporte, quase todo ele no braço em balanço da metade de cima. A diferença bruta é de 9 horas e 15 minutos de mesa e 84 gramas de filamento economizados.
A montagem levou 4 minutos de bancada. Cianoacrilato de média viscosidade nas duas faces, pinos de aço de 6 por 40 milímetros nos furos, encaixe, 30 segundos de pressão e uma hora parada antes de qualquer carga.
|
Peças fabricadas por deposição de material fundido apresentam anisotropia acentuada, com resistência à tração na direção de empilhamento das camadas significativamente inferior à obtida no plano de deposição.
Sung-Hoon Ahn, Michael Montero, Dan Odell, Shad Roundy e Paul K. Wright, Anisotropic material properties of fused deposition modeling ABS, Rapid Prototyping Journal, 2002
|
O teste de carga usou balde de água pendurado no braço, a 70 milímetros da parede, com acréscimo de 2 litros a cada 5 minutos. A peça inteira impressa na diagonal rompeu em 24 quilos, e a trinca correu no plano das camadas, na base do braço, longe de qualquer junta.
A peça colada aguentou 31 quilos antes de ceder, e a falha aconteceu no material da metade de baixo, não na linha de cola. O pino continuou preso nos dois lados depois da ruptura, e a face colada não se separou em nenhum momento do ensaio.
|
|
|
|
|
II Configurações Recomendadas
Onde passar o corte e como travar o pino
|
|
A regra que decide o corte é simples: a linha de separação vai no lugar onde a peça sofre menos, nunca no lugar mais cômodo do modelo. Cortar bem no meio de um braço em balanço é o erro que dá fama ruim para a técnica de peça em duas partes.
|
O primeiro critério é a zona de tensão. Num gancho em L, o momento máximo fica no encontro da parede com o braço, então o corte sobe ou desce pelo menos 30 milímetros dali, para uma região onde a peça só carrega esforço de compressão.
O segundo é a área de contato. Face de cola menor que 400 milímetros quadrados não segura carga estrutural, e a solução é engordar a região do corte em 2 ou 3 milímetros de cada lado, criando um colar que some visualmente dentro do desenho.
O terceiro é o pino. Aço inox de 6 milímetros comprado em barra e cortado no arco de serra custa centavos por peça, alinha as duas metades sem gabarito e transforma a junta de topo numa ligação que resiste a esforço lateral.
A receita fechada do corte com pino
Primeiro, marque a altura do corte no modelo. Escolha uma seção reta, sem furo, sem filete e sem detalhe visual, a pelo menos 30 milímetros da região que recebe carga, e use a ferramenta de corte plano do fatiador ou do CAD.
Segundo, gere os furos com folga real. Furo de 6,3 milímetros para pino de 6 é o que funciona em PETG na camada de 0,28, porque o furo sempre sai um pouco menor que o desenho e pino apertado racha a parede na hora do encaixe.
Terceiro, rebaixe a face de cola em 0,4 milímetro no centro, deixando uma borda plana de 2 milímetros em toda a volta. O rebaixo vira reservatório para o excesso de cola sair, e a borda plana garante contato metal a metal entre as duas superfícies.
Quarto, imprima as duas metades com a face de corte encostada na mesa. A face que sai contra o vidro é a mais plana que a máquina consegue produzir, e duas faces planas coladas dispensam lixa, massa e qualquer correção de bancada.
Dois detalhes estragam o resultado sem aviso. O primeiro é colar peça acabada de sair da mesa: PETG a 45 graus dilata o suficiente para o pino entrar folgado e travar torto quando esfria, então a peça espera 20 minutos antes da montagem.
O segundo é a escolha da cola. Cianoacrilato comum trinca sob vibração, e a versão de média viscosidade com ativador vale o dobro do preço em qualquer peça que vai carregar carga viva, como um gancho de bicicleta que balança toda vez que a roda encosta.
Configuração fechada para o corte: seção reta a 30 milímetros ou mais da zona de carga, área de cola acima de 400 milímetros quadrados, quatro pinos de aço inox de 6 por 40 em furos de 6,3, rebaixo de 0,4 no centro da face, face de corte contra a mesa nas duas metades e cianoacrilato de média viscosidade com uma hora de cura antes de qualquer peso.
|
|
|