|
|
O bico de 0,6 cortou 2h10 das mesmas 12 peças
As 12 divisórias saíram em 5h20 com bico de 0,4 e em 3h10 com o de 0,6, com parede mais firme de um lado e texto gravado ilegível do outro.
|
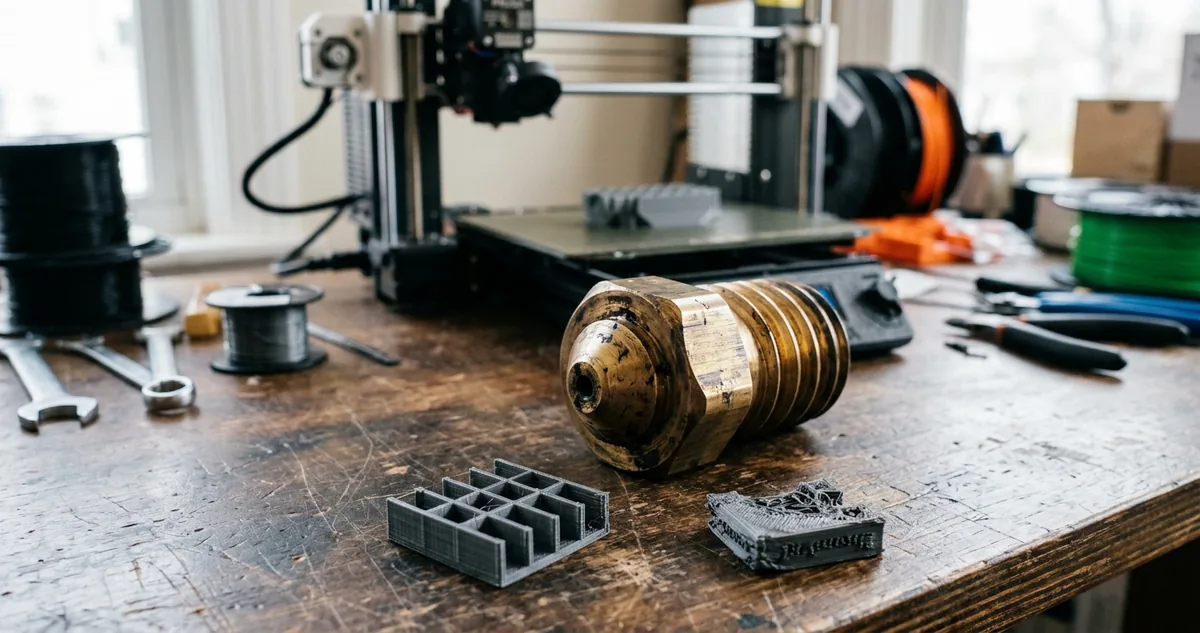
As duas divisórias depois do teste de carga
|
| ▼ |
| |
|
O bico é a peça mais barata da impressora e a que manda em mais coisa. Ele não troca a máquina de lugar, troca a régua: define a linha mais fina que sai dali e o volume de plástico que passa por segundo. Todo o resto do perfil se ajusta a esses dois limites.
Diâmetro maior é linha mais larga. Uma linha de 0,62 milímetro cobre quase metade a mais de área que uma de 0,42 na mesma passada, então o contorno fecha com menos voltas e o preenchimento cobre a mesma superfície com menos idas e vindas.
A altura de camada sobe junto. A faixa segura fica entre um quarto e três quartos do diâmetro, o que dá 0,1 a 0,3 no bico de 0,4 e 0,15 a 0,45 no de 0,6. Peça de 42 milímetros de altura sai em 210 camadas de 0,2 e em 140 camadas de 0,3.
Os dois efeitos se multiplicam em vez de somar. Menos camadas, cada uma com menos passadas, e cada passada depositando mais plástico. É por aí que a mesma geometria some duas horas do cronômetro sem ninguém tocar em velocidade nenhuma.
O preço aparece em dois lugares. O primeiro é a vazão. Mais plástico por segundo exige um bloco aquecedor que derreta na mesma velocidade, e o hotend que dava conta de 8 milímetros cúbicos por segundo engasga em 20. Quando engasga, a parede sai translúcida e a camada falha.
O segundo é o detalhe. Nada menor que o diâmetro do bico existe na peça impressa. Traço de 0,5 milímetro, nervura fina, encaixe apertado, letra pequena: o fatiador engorda o que consegue, funde o que está perto e apaga o resto.
Nenhuma tabela resolve a escolha, porque o ganho e a perda moram em lugares diferentes da mesma peça. A bancada resolve de outro jeito: o mesmo arquivo, a mesma máquina, o mesmo rolo, e só o bico trocado entre uma mesa e a outra.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
A parede de 1,26 trincou a 82 newtons
|
|
As mesmas 12 divisórias, o mesmo arquivo, dois bicos.
A divisória modular de gaveta é a peça que melhor mede troca de bico, porque junta parede funcional, superfície grande e texto gravado na mesma face. O ateliê imprime 12 por mesa, então qualquer minuto a menos por unidade reaparece multiplicado no fim do dia.
O arquivo é um só: bandeja de 120 por 60 por 42 milímetros, parede de 3, fundo de 3 e a frase PARAFUSOS M3 gravada na face da frente, letras de 6 milímetros de altura, traço de 0,5 e rebaixo de 0,6.
O perfil também é um só nos dois casos: PLA preto do mesmo rolo, 3 paredes e 15 por cento de infill giroide.
Com bico de 0,4 a linha saiu com 0,42 de largura e a camada com 0,2. As três paredes fecharam 1,26 milímetro sólido em cada face, e sobrou um vão de 0,48 no miolo da parede de 3, preenchido pelo giroide. A mesa fechou em 5 horas e 20 minutos.
Com bico de 0,6 a linha subiu para 0,62 e a camada para 0,3. As mesmas três paredes fecharam 1,86 por face, os 3 milímetros ficaram sólidos de ponta a ponta sem sobrar vão, e a mesa fechou em 3 horas e 10 minutos.
São 2 horas e 10 minutos de diferença no mesmo arquivo. A peça de 0,4 pesou 62 gramas e a de 0,6 pesou 70, e os 8 gramas a mais entraram no vão que deixou de existir.
O teste de carga usou prensa de bancada com célula de carga, a divisória apoiada nos dois topos e a carga no meio da parede longa. A versão de 0,4 trincou a 82 newtons, com a fratura seguindo a linha do giroide.
A versão de 0,6 chegou a 165 newtons e não trincou. Ela dobrou, encostou o fundo na base da prensa e voltou torta quando a carga saiu. O dobro de carga com 8 gramas de plástico a mais.
|
A largura do filete depositado e o vão de ar entre filetes vizinhos foram os fatores de maior efeito sobre a resistência à tração das amostras.
Sung-Hoon Ahn, Michael Montero, Dan Odell, Shad Roundy e Paul K. Wright, Anisotropic Material Properties of Fused Deposition Modeling ABS, 2002
|
A face da frente inverteu o placar. Com 0,42 de largura o traço de 0,5 saiu numa linha só, e a frase PARAFUSOS M3 ficou legível a um braço de distância.
Com 0,62 o fatiador não tinha como desenhar 0,5. Ele engordou o traço até a largura mínima do bico, os contornos fechados do R, do A e do O viraram manchas, e a frase se resolveu numa barra escura.
A mesma troca entregou parede duas vezes mais firme e etiqueta ilegível. Nenhum dos dois resultados é gosto: os dois saem do mesmo número, a largura da linha que o bico consegue depositar.
|
|
|
|
|
II Configurações Recomendadas
Camada de 0,3 e extrusora a 218 graus
|
|
Bico de 0,6 não é bico de peça grosseira. É um teto de vazão diferente e um piso de detalhe diferente, e o perfil inteiro se refaz em cima desses dois números.
|
A camada é o primeiro ajuste. Entre 0,15 e 0,45 o bico de 0,6 trabalha limpo, e 0,3 junta tempo curto com camada ainda bem colada. Acima de 0,4 a adesão cai e a peça volta a quebrar em degrau.
A largura de extrusão vai para 0,62 nas paredes e 0,68 no preenchimento, que fecha a mesma área com menos linhas.
A vazão é onde a troca costuma dar errado. Camada de 0,3 por largura de 0,62 dá 0,186 milímetro quadrado de seção, e a 120 milímetros por segundo de preenchimento a conta pede 22 milímetros cúbicos por segundo. Hotend de bloco curto entrega perto de 14.
Sem teto configurado, a parede sai translúcida e falta camada no meio da peça. Com o teto em 14, o fatiador derruba o preenchimento para 75 milímetros por segundo.
A temperatura sobe junto. Mais plástico por segundo passa menos tempo dentro do bloco, então o mesmo PLA que imprimia a 205 graus pede 218 com o bico de 0,6. Abaixo dessa faixa a linha sai fria e a parede lasca.
A troca de bico em quatro passos
Primeiro, aqueça o hotend a 240 graus antes de encostar a chave. Bico frio agarra na rosca do bloco, e rosca forçada a frio passa a vazar plástico pela lateral.
Segundo, aperte o bico novo quente, com uma chave segurando o bloco aquecedor e outra girando o bico, torque perto de 2 newton-metro. Apertar só a frio deixa folga assim que o conjunto dilata.
Terceiro, refaça o offset de Z e imprima um quadrado de uma camada só. Perfil de 0,4 herdado sem ajuste esmaga a primeira camada e cola a peça demais na mesa.
Quarto, rode um teste de vazão antes da primeira peça de venda. Ele imprime a mesma parede em velocidades crescentes, e o ponto onde a linha começa a faltar vira o teto do perfil.
O detalhe da peça entra no projeto, não no perfil. Traço gravado precisa de 1,2 milímetro para nascer em duas linhas de 0,6, letra pede 10 milímetros de altura, e rebaixo raso vira relevo, que o bico desenha por fora sem depender de vão fino.
A face da frente refeita com traço de 1,3 e letra de 10 saiu legível com o bico de 0,6. Detalhe que não cabe no projeto continua sendo trabalho do bico de 0,4.
Configuração fechada para a divisória com bico de 0,6: PLA, camada 0,3, largura de 0,62 nas paredes e 0,68 no preenchimento, 3 paredes, 15 por cento de infill giroide, extrusora a 218 graus, mesa a 60, teto de vazão em 14 e retração de 1,2.
|
|
|




