|
|
| {{subiu_orn | }} |
{{subiu_num | }} |
{{subiu_orn | }} |
{{subiu_caps | }}
{{subiu_linha | }}
|
|
O canto inchado que o gabarito reprovou
Doze caixas de 60 milímetros no mesmo gabarito: 3 passaram com o avanço de pressão em zero. Com 0,042 no perfil, passaram 11.
|
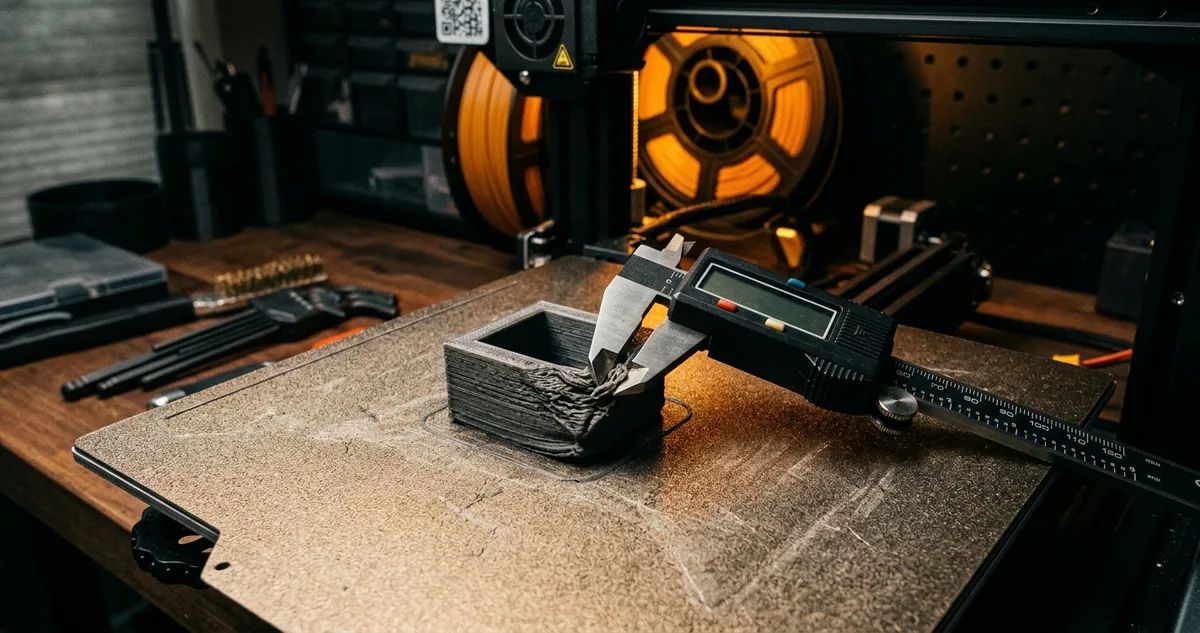
Gabarito de 60,3 mm travado no canto da caixa
|
| ▼ |
| |
|
"A impressora está descalibrada." Foi a frase que parou um lote de caixas organizadoras por três dias na bancada. A máquina estava calibrada: eixos no esquadro conferidos com esquadro de mecânico, correias tensionadas, mesa nivelada em cinco pontos e primeira camada uniforme na folha de teste. O que estava fora do lugar era um número dentro do fatiador, e nenhum parafuso da máquina responde por ele.
"O canto está inchado, o modelo veio torto." Foi a frase que mandou uma caixa quadrada de volta para o programa de desenho por duas noites. O arquivo estava certo: aresta de 60 milímetros, esquinas vivas a 90 graus, faces planas na conferência do próprio CAD e nenhuma malha corrompida. O que engordava o canto era um campo zerado dentro do fatiador.
Avanço de pressão é o número que manda o extrusor puxar plástico de volta antes de a cabeça frear numa esquina e devolver antes de ela acelerar. Sem ele, o material fundido dentro do hotend segue saindo por inércia enquanto a trajetória já perdeu velocidade, e a sobra se acumula onde a linha muda de direção.
O perfil de fábrica de boa parte das máquinas de bancada chega com o campo em zero, porque o valor certo depende do conjunto: tubo guia, extrusor, temperatura do bico, marca do filamento e velocidade da parede externa. Número copiado de fórum roda em qualquer impressora e serve para poucas.
O defeito tem assinatura que o dedo reconhece antes do paquímetro. A face reta sai limpa, e nos últimos milímetros da esquina a parede engorda até formar um lábio. A unha trava na quina, e a peça ganha um bolinho de material nas quatro verticais.
Peça decorativa perdoa o lábio sem reclamar. Caixa que precisa entrar num gabarito, ou tampa que desliza dentro de um corpo, trava no canto e volta para a lixa, que cobra em minutos de bancada sem registro em nota.
O teste de linhas resolve o número numa impressão só. É uma peça baixa de traços retos, com trechos rápidos e lentos alternados na mesma linha, cada faixa de altura impressa com um valor diferente de avanço de pressão, e a leitura feita a olho na transição de velocidade.
O que segue é a mesma caixa quadrada em PLA rodada duas vezes, com o campo em zero e com o valor lido nesse teste, os cantos contados no gabarito e os minutos de lixa cronometrados peça por peça.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
Doze caixas e um gabarito de 60,3 milímetros
|
|
Nove das doze caixas travaram no gabarito pelo mesmo canto.
O corpo de prova foi uma caixa quadrada de 60 milímetros de aresta em PLA laranja fosco, altura de 40, parede de 0,42 em dois perímetros e fundo de quatro camadas sólidas. Doze unidades por rodada, seis por mesa cheia, todas fatiadas do mesmo arquivo e impressas com o mesmo carretel aberto na semana.
O perfil ficou congelado do começo ao fim: bico de 0,4, camada de 0,2, bico a 210 graus, mesa a 60, 120 milímetros por segundo nos perímetros internos, 60 na parede externa, aceleração de 3.000 e resfriamento em 100 por cento a partir da segunda camada. O único campo que mudou entre as duas rodadas foi o avanço de pressão.
A primeira rodada saiu com o campo em zero, o valor que o perfil trazia de fábrica. A conferência usou uma chapa de MDF de 12 milímetros com um rasgo quadrado de 60,3 milímetros abaixo da fresa, o mesmo gabarito que o comprador usa para checar se a caixa entra no nicho da estante.
Três das doze caixas entraram no rasgo empurradas com a mão. As outras nove encostaram por um canto e pararam, e o paquímetro digital mostrou onde: nos 15 milímetros finais antes de cada esquina, a parede media entre 0,58 e 0,66 milímetro contra os 0,42 do trecho reto, uma sobra de até 0,24 por canto.
O lábio se repetia nas quatro verticais e crescia com a altura. Nas primeiras camadas quase não aparecia, e da metade para cima, com a cabeça no ritmo cheio da parede externa, cada esquina recebia o excesso completo.
|
A precisão de uma peça construída por extrusão de material fundido é limitada pelo comportamento do plástico dentro do bico e pela dinâmica do movimento da máquina, muito antes de ser limitada pela resolução do modelo digital que a originou.
Christopher Barnatt, 3D Printing, 2016
|
A segunda rodada começou pelo teste de linhas. A peça de calibração levou 12 minutos de impressão e trouxe vinte faixas, de 0,000 a 0,100 em passos de 0,005, cada faixa alternando um trecho a 100 milímetros por segundo com um trecho a 20 na mesma linha reta.
A leitura é visual e leva menos de um minuto com lupa de bancada. A faixa procurada é a que atravessa a mudança de velocidade sem engordar na freada e sem afinar na retomada. Aqui as faixas 0,040 e 0,045 empataram, e o valor final ficou em 0,042.
Com 0,042 no campo e nenhuma outra alteração no perfil, as doze caixas saíram com a parede medindo entre 0,43 e 0,47 milímetro nos mesmos 15 milímetros antes da esquina. Onze delas passaram pelo rasgo de 60,3 com a folga prevista no projeto, e a décima segunda travou por um empeno de base de 0,2 milímetro, defeito de aderência que o avanço de pressão não corrige.
|
|
|
|
|
II Configurações Recomendadas
O valor 0,042 preso ao carretel
|
|
O valor do avanço de pressão fica preso a um conjunto e morre quando ele muda. Trocar de marca de filamento, subir 15 graus no bico ou instalar um extrusor diferente pede um teste de linhas novo, porque os três alteram a pressão que se acumula dentro do hotend.
|
A ordem dos ajustes decide se o teste mede o que promete medir. Avanço de pressão calibrado sobre mesa desnivelada mistura esmagamento de primeira camada com sobra de esquina, e avanço calibrado com vazão errada acerta o canto compensando um defeito com outro.
Firmware muda o nome e a escala do campo. Em Marlin ele aparece como avanço linear, na casa dos décimos; em Klipper é o pressure advance, na casa dos centésimos. Copiar o número de um firmware para o outro entrega peça pior do que o campo zerado.
Teste de linhas em seis passos
Primeiro, nivele a mesa e confirme a vazão. Uma parede que já sai grossa em trecho reto contamina a leitura da esquina, e o teste passa a apontar um valor alto para corrigir um problema que nasceu antes.
Segundo, gere a peça de calibração pelo próprio fatiador ou pelo painel da máquina, com faixas de 0,000 a 0,100 em passos de 0,005 quando o firmware trabalhar em centésimos. Faixa larga demais desperdiça plástico e faixa estreita demais esconde o valor certo fora do intervalo impresso.
Terceiro, imprima a peça com a temperatura, a altura de camada e o material do lote que vai rodar depois. Teste a 200 graus não vale para produção a 215: plástico mais quente escorre fácil e pede menos recuo.
Quarto, leia a peça sob luz rasante, com a lupa de bancada e o dedo. A faixa boa é a que atravessa a troca de velocidade sem caroço na freada e sem falha na retomada, e a marcação a lápis na lateral evita contar faixa errada depois.
Quinto, imprima uma caixa quadrada de 60 milímetros com o valor escolhido e meça a parede a 15 milímetros de cada esquina, quatro leituras por peça. Sobra acima de 0,05 milímetro pede subir o valor em 0,005; parede afinada na esquina pede baixar na mesma medida.
Sexto, grave o número num perfil nomeado com marca, cor, temperatura e velocidade da parede externa, do tipo PLA laranja fosco a 210 graus, 60 por segundo, avanço 0,042. Perfil genérico apaga o trabalho da bancada no primeiro update do fatiador.
Uma armadilha frequente é resolver o canto inchado baixando a velocidade da máquina inteira. Rodar a 30 milímetros por segundo esconde o lábio, porque sobra menos inércia, e cobra quase o dobro de tempo de máquina por peça.
Configuração fechada do lote aprovado: PLA laranja fosco, bico de 0,4, camada de 0,2, parede de 0,42 em dois perímetros, bico a 210 graus, mesa a 60, 60 milímetros por segundo na parede externa, aceleração de 3.000, avanço de pressão em 0,042 e folga de 0,3 milímetro entre a caixa e o rasgo do gabarito.
|
|
|