|
|
|
{{saudacao | Bom te ver por aqui.}} {{saudacao_nome | }}
|
|
| {{subiu_orn | }} |
{{subiu_num | }} |
{{subiu_orn | }} |
{{subiu_caps | }}
{{subiu_linha | }}
|
|
O cone de 35 mm que ligou o aspirador à serra
Os 2 diâmetros no paquímetro, a parede de 3 voltas e o cone impresso em pé, sem um grama de suporte.
|
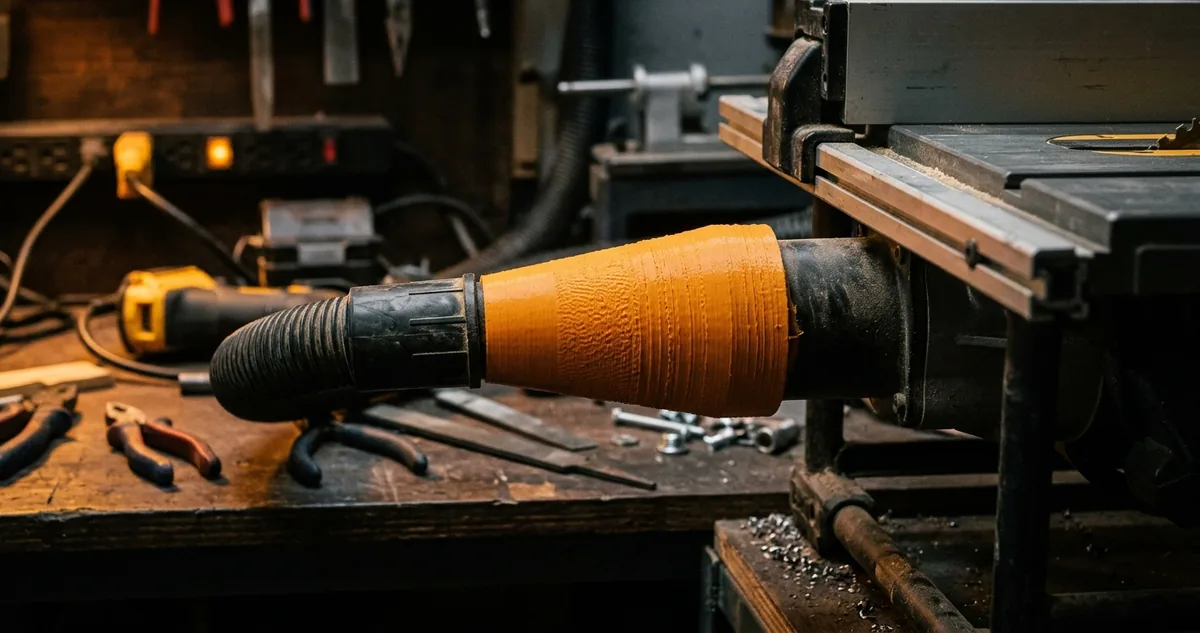
Adaptador em PETG entre a mangueira e a serra
|
| ▼ |
| |
|
Na oficina do vizinho, a instrução veio junto com a trena: "mede por fora, meio milímetro não faz falta". O primeiro adaptador caiu da serra no segundo corte de compensado, e a bancada ficou coberta de serragem até a altura do joelho.
A serra era uma circular de 7 1/4 polegadas (o tamanho de disco mais vendido no país para serra de mão), com um bocal de pó redondo saindo da capa do disco. O aspirador era um modelo de pó e água de 20 litros, com mangueira de ponteira rígida.
Os dois não conversavam. A ponteira da mangueira era mais grossa que o bocal da serra, e a fita adesiva enrolada nos dois soltava na primeira vibração do motor.
A trena deu 35 milímetros para o bocal e 38 para a ponteira. Com esses números, o primeiro adaptador saiu da impressora com furos de 35,5 e 38,5, meio milímetro de sobra em cada ponta, do jeito que a instrução mandava.
O bocal da serra entrou sem esforço nenhum. Com o motor ligado, a vibração empurrou o adaptador para baixo milímetro por milímetro, e no segundo corte ele caiu no chão com a mangueira junto.
A trena lê de milímetro em milímetro, e o olho arredonda. No paquímetro digital (o instrumento de dois bicos que mede com precisão de centésimo de milímetro), o bocal deu 34,62 e a ponteira deu 38,41. A trena tinha errado quase 0,4 no bocal, e a sobra real chegou perto de 0,9 milímetro.
O segundo adaptador foi desenhado com os números do paquímetro, uma folga de 0,20 e um cone ligando as duas bocas. Ele encaixa com pressão da mão, aguenta a vibração da serra e já passou por 3 folhas inteiras de compensado sem sair do lugar.
O Projeto da Semana, logo abaixo, mostra as medidas, o desenho do cone e o detalhe de ângulo que deixou a peça sair da mesa sem nenhum suporte.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
I, Duas bocas e um cone de 9 graus
|
|
O Projeto da Semana é o Adaptador Serra 35/38, uma peça de PETG laranja com 62 milímetros de altura, feita de duas luvas (os tubos curtos que abraçam cada ponta) ligadas por um cone.
A medição veio primeiro. Com a serra fora da tomada, o paquímetro mediu o bocal em quatro posições, girando a ferramenta um quarto de volta a cada leitura. As quatro deram entre 34,58 e 34,62, e a bancada ficou com a maior, porque o bocal precisa entrar inteiro.
A ponteira da mangueira pediu cuidado diferente. Ela é de plástico injetado e sai do molde levemente oval. As quatro leituras variaram de 38,30 a 38,41, e de novo valeu a maior.
Luva de cima, luva de baixo
A luva de cima recebe o bocal da serra e ficou com 34,82 de furo, 25 milímetros de comprimento. A luva de baixo recebe a ponteira da mangueira e ficou com 38,61 de furo, 25 milímetros também. Entre as duas, o cone tem 12 milímetros de altura.
Furo impresso sai menor que o desenho. Na Creality Ender 3 V2 da bancada, um anel de teste desenhado com 35,00 saiu com 34,88: a última volta do contorno espreme plástico para dentro. Por esse motivo, os 0,20 de folga no desenho viram uns 0,08 na peça pronta.
Com 0,08 milímetro de sobra, o bocal entra com a palma da mão empurrando e o atrito segura o adaptador mesmo com o motor da serra girando a 5.000 rotações por minuto.
A parede recebeu atenção própria. Com 3 perímetros (as voltas de contorno que o bico faz em cada camada) e bico de 0,4, a parede da luva tem 1,2 milímetro. Com 2 voltas, a luva abria uma trinca vertical na primeira vez que o bocal entrava.
Por que o cone dispensa suporte
A peça é impressa em pé, com a luva larga encostada na mesa. O cone sobe estreitando para dentro, e cada camada fica um pouco para o lado de fora da anterior, apoiada só em parte.
A regra de bancada para balanço (o trecho da camada que avança sem nada embaixo) é não passar de 45 graus contra a vertical. O cone do adaptador fecha 1,9 milímetro de raio ao longo de 12 de altura, o que dá cerca de 9 graus, com folga de sobra até o limite.
Sem suporte, o interior do cone sai liso, sem cicatriz de raspagem, e o ar do aspirador passa sem tropeçar em rebarba. A peça sai da mesa pronta para encaixar.
|
|
|
|
|
II Configurações Recomendadas
II, PETG a 235 graus e 3 voltas de parede
|
|
PETG a 235 graus, mesa a 75, camada de 0,2, 3 perímetros, 15% de preenchimento, luva larga na mesa e zero suporte: 1 hora e 38 minutos de impressão e 26 gramas de filamento.
|
O PETG (o plástico de garrafa de refrigerante, mais flexível que o PLA comum) entrou pelo encaixe. A luva abre alguns centésimos quando o bocal entra e volta ao lugar sem trincar. O PLA, mais rígido, aguentou 4 encaixes no teste antes de rachar na borda.
A mesa a 75 graus segura a luva larga plana. O círculo de 38 milímetros de furo tem pouca área de apoio, só a coroa de 1,2 milímetro da parede, e com mesa fria a borda levantava nos primeiros 10 minutos.
A bancada pôs uma aba (a saia fina de uma camada que aumenta o apoio na mesa) de 5 milímetros em volta da luva. Ela sai com a unha depois da impressão e não deixa marca no furo.
Quatro ajustes no fatiador
O fatiador (o programa que transforma o desenho em caminho do bico) recebeu quatro mudanças para o Adaptador Serra 35/38, todas no perfil de PETG da Ender 3 V2.
Primeiro, 3 perímetros com preenchimento de 15%. A parede quase inteira é contorno, então o preenchimento só aparece nas duas bordas planas e pouco muda na resistência.
Segundo, compensação de furo em zero. A folga já está no desenho, e compensar de novo no fatiador abre o furo e devolve o adaptador que cai da serra.
Terceiro, contorno externo a 30 milímetros por segundo. Contorno rápido deixa ondas na parede, e onda na luva vira folga desigual em volta do bocal.
Quarto, ventoinha de peça em 40% a partir da camada 5. No cone, a camada em balanço precisa esfriar rápido para não cair para dentro, e o PETG com ventoinha no máximo solta entre camadas.
O teste de encaixe foi feito antes da serra. A bancada imprimiu só os 8 milímetros de baixo de cada luva, dois anéis de 6 gramas no total, e testou no bocal e na ponteira. Os dois pegaram na primeira tentativa, e só então a peça inteira foi para a mesa.
Configuração fechada: PETG a 235 graus, mesa a 75, camada de 0,2, 3 perímetros, 15% de preenchimento, contorno externo a 30 milímetros por segundo, ventoinha em 40% a partir da camada 5, aba de 5 milímetros e nenhum suporte.
|
| |
|