|
|
| {{subiu_orn | }} |
{{subiu_num | }} |
{{subiu_orn | }} |
{{subiu_caps | }}
{{subiu_linha | }}
|
|
O cubo oco que denuncia o multiplicador
Quatro faces de um cubo de 25 milímetros no paquímetro: 4 de 12 tampas encaixavam sem lixa. Com o multiplicador em 0,90, 11 de 12.
|
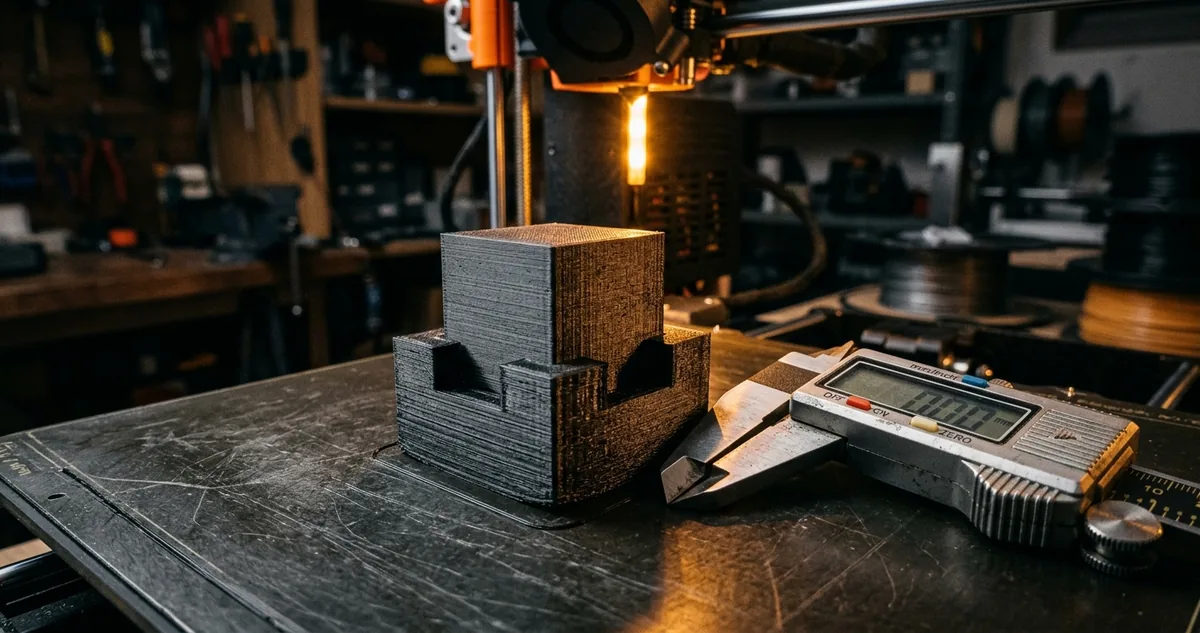
Paquímetro na parede do cubo oco de 25 mm
|
| ▼ |
| |
|
"A impressora está descalibrada." Foi a frase que parou um lote de caixas organizadoras por três dias na bancada. A máquina estava calibrada: eixos no esquadro conferidos com esquadro de mecânico, correias tensionadas, mesa nivelada em cinco pontos e primeira camada uniforme na folha de teste. O que estava fora do lugar era um número dentro do fatiador, e nenhum parafuso da máquina responde por ele.
O multiplicador de extrusão é a razão entre quanto plástico o firmware acredita estar empurrando e quanto plástico realmente sai pelo bico. Ele nasce em 1,00 em quase todo perfil de fábrica, e 1,00 só está certo quando o filamento tem exatamente o diâmetro declarado, quando a engrenagem do extrusor não patina e quando o fatiador conhece a vazão real daquele conjunto de bico e hotend.
As três condições raramente valem juntas numa oficina de bancada. Filamento vendido como 1,75 milímetro chega com 1,71 num carretel e 1,78 no seguinte, e bico de latão desgastado abre alguns centésimos invisíveis sem lupa.
O excesso de material tem destino previsível dentro da peça. Cada camada empurra mais plástico do que o espaço comporta, a parede engrossa alguns centésimos, o canto acumula um lábio de material que o dedo sente, e todo furo ou rebaixo projetado para encaixe fica menor do que o desenho pediu.
Um cubo oco de parede única existe para tirar todas as outras variáveis da conta. Sem preenchimento, sem parede interna, sem topo sólido, a espessura medida no paquímetro é a espessura de um cordão de plástico depositado uma vez só, e ela pode ser comparada direto com a largura de extrusão que o perfil mandou o bico produzir.
Quatro faces por cubo, e não uma, porque o defeito raramente é uniforme. Face que o ventilador resfria de frente sai diferente da face oposta, e a face que recebe o início de cada camada carrega a costura, com um caroço de material que engana a leitura de quem mede num ponto só.
O que segue é a medição feita numa bancada com paquímetro digital, doze caixas com tampa esperando na fila de produção e a suspeita de que a máquina não tinha culpa nenhuma.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
Quatro faces e um cubo de 25 milímetros
|
|
Oito das doze tampas só fechavam depois da lixa.
O corpo de prova foi um cubo oco de 25 milímetros de aresta em PLA cinza fosco, parede única, sem topo, sem fundo maciço e sem preenchimento, fatiado com uma volta de perímetro por camada. Quatro cubos por rodada, um em cada quadrante da mesa, para separar defeito de máquina de defeito de posição.
O perfil de partida ficou congelado do começo ao fim: bico de 0,4, largura de extrusão de 0,42 milímetro, camada de 0,2, bico a 210 graus, mesa a 60, 40 milímetros por segundo na parede externa, resfriamento em 100 por cento a partir da segunda camada e multiplicador de extrusão em 1,00, o valor que veio no perfil de fábrica.
A medição usou paquímetro digital com resolução de 0,01 milímetro, tomada na metade da altura de cada face, longe da base e longe da última camada. Três leituras por face, com a peça girando na mão entre elas, e a mediana anotada no caderno.
O primeiro cubo entregou 0,47, 0,48, 0,46 e 0,49 milímetro nas quatro faces. A média deu 0,475 contra os 0,42 que o perfil prometia, uma sobra de 0,055 milímetro por parede, ou 13 por cento de material a mais do que o desenho pedia.
Os outros três cubos ficaram na mesma faixa: médias de 0,472, 0,478 e 0,474 milímetro. A repetição entre quadrantes tirou a mesa da lista de suspeitos e apontou para a vazão.
|
A precisão dimensional de peças construídas por deposição depende diretamente do controle da quantidade de material depositado por unidade de trajetória, e desvios sistemáticos de vazão aparecem como erro cumulativo de espessura de parede antes de aparecerem em qualquer outra dimensão.
Ian Gibson, David Rosen e Brent Stucker, Additive Manufacturing Technologies, Springer, 2015
|
A conta do novo multiplicador saiu de uma divisão simples: largura desejada dividida pela largura medida, multiplicada pelo valor em uso. 0,42 dividido por 0,475, vezes 1,00, devolve 0,884. O valor entrou no perfil arredondado para 0,88.
A segunda rodada de quatro cubos, com 0,88 no campo do multiplicador e nenhuma outra alteração, mediu 0,41, 0,42, 0,41 e 0,42 no primeiro cubo, com médias de 0,415 a 0,423 nos quatro. A correção passou levemente do ponto, e o valor final ficou em 0,90 depois de uma terceira rodada, que fechou em 0,425 de média.
As doze caixas organizadoras entraram na fila logo depois. Corpo de 120 por 80 por 45 milímetros e tampa de encaixe por atrito, com folga nominal de 0,20 milímetro projetada no modelo. Com o multiplicador em 1,00, quatro das doze tampas fechavam sem intervenção. As outras oito precisavam de lixa 220 na aba de encaixe, entre três e cinco minutos por peça, e duas ficaram com marca visível de lixa no acabamento fosco.
Com 0,90 no perfil e o mesmo arquivo, onze das doze tampas entraram no corpo com a pressão de dedo prevista no projeto. A décima segunda apertou num canto por causa de um empeno de base de 0,15 milímetro, defeito de aderência que a calibração de vazão não resolve.
|
|
|
|
|
II Configurações Recomendadas
O número 0,90 antes de fatiar o lote
|
|
A calibração de multiplicador só tem valor quando fica presa a um conjunto: aquele filamento, aquele bico, aquela temperatura. Trocar de marca de PLA ou subir 15 graus no bico já muda a vazão o suficiente para pedir uma nova rodada de cubos.
|
A ordem dos ajustes importa mais que o ajuste em si. Vazão calibrada sobre mesa desnivelada mede o esmagamento da primeira camada, não a extrusão, e vazão calibrada com passo do extrusor errado corrige um erro com outro.
Filamento entra na conta antes do fatiador. Paquímetro em cinco pontos ao longo de um metro de fio revela variação de diâmetro que nenhum multiplicador conserta: carretel com dispersão maior que 0,05 milímetro produz parede irregular mesmo com a vazão bem ajustada.
Calibração de vazão em seis passos
Primeiro, confirme o passo do extrusor. Marque 120 milímetros de filamento acima da entrada do extrusor, mande extrudar 100 pelo painel e meça o que sobrou. Sobrou 20, o passo está certo; sobrou 25, o extrusor empurra menos do que promete e o passo precisa de correção antes de qualquer outra medida.
Segundo, meça o filamento em cinco pontos e anote o diâmetro médio no perfil. Carretel de 1,71 rodando num perfil que declara 1,75 já entrega subextrusão de cerca de 4 por cento antes de o multiplicador entrar na conta.
Terceiro, fatie o cubo oco de 25 milímetros com uma volta de perímetro, zero preenchimento, zero topo e zero fundo sólido, e imprima quatro unidades espalhadas pela mesa. Cubo com preenchimento não serve: a parede recebe pressão do material interno e a leitura sobe sem motivo.
Quarto, meça as quatro faces de cada cubo na metade da altura, três leituras por face, e trabalhe com a mediana. Medir na base pega o esmagamento da primeira camada e medir no topo pega a última camada resfriada fora de padrão.
Quinto, aplique a divisão: largura de extrusão do perfil dividida pela largura média medida, vezes o multiplicador em uso. Anote o resultado com duas casas e imprima outra rodada de quatro cubos para confirmar antes de mandar o lote.
Sexto, guarde o valor num perfil nomeado com marca, cor e temperatura, do tipo PLA cinza fosco a 210 graus, multiplicador 0,90. Pigmento diferente muda a vazão em centésimos, e perfil genérico apaga o trabalho da bancada.
Uma armadilha comum aparece na tentação de corrigir folga de encaixe pelo modelo. Abrir a folga do desenho de 0,20 para 0,45 milímetro faz a tampa entrar hoje com a máquina fora de vazão, e a mesma tampa fica bailando na caixa depois que a vazão for corrigida ou o carretel for trocado.
Configuração fechada do lote aprovado: PLA cinza fosco, bico de 0,4, largura de extrusão 0,42, camada de 0,2, multiplicador 0,90, bico a 210 graus, mesa a 60, 40 milímetros por segundo na parede externa, resfriamento em 100 por cento a partir da segunda camada, folga de encaixe de 0,20 milímetro no modelo.
|
|
|