|
|
| {{subiu_orn | }} |
{{subiu_num | }} |
{{subiu_orn | }} |
{{subiu_caps | }}
{{subiu_linha | }}
|
|
O elmo caído das miniaturas de 25 milímetros
Vinte peças com o topo escorrido: tempo mínimo de camada de 4 contra 10 segundos, e cinco juntas na mesma mesa resolveram com a ventoinha intacta.
|
Elmo da miniatura em PLA cinza sob luz lateral
|
| ▼ |
| |
|
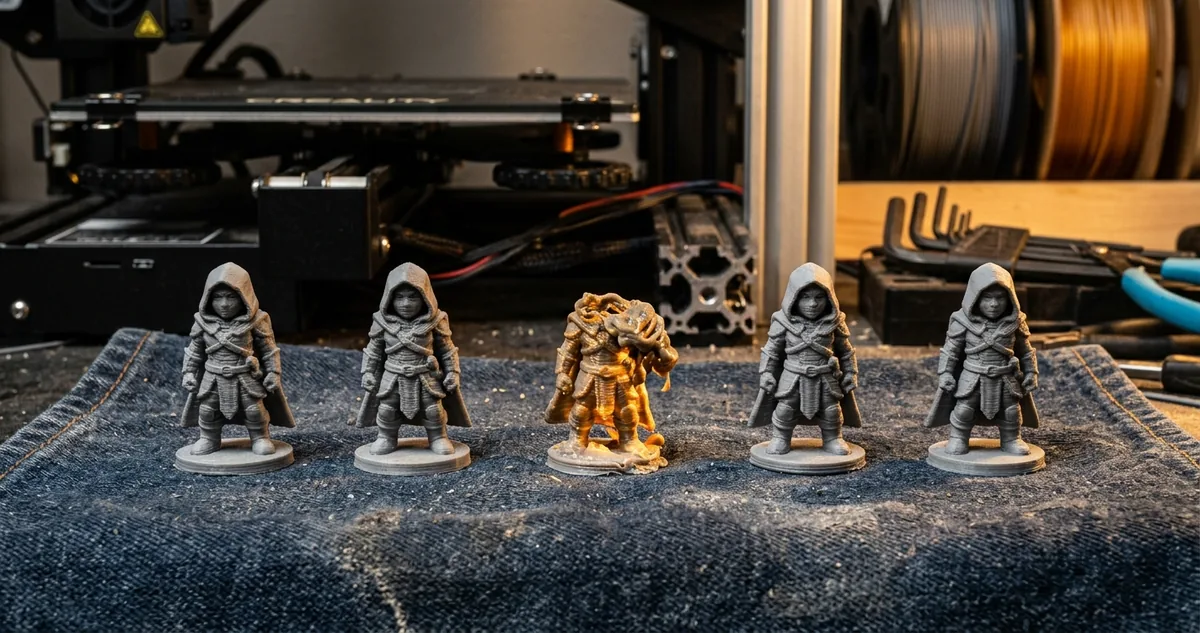
"Ventoinha no máximo e pronto." Foi a frase que entregou cinco miniaturas de cavaleiro com o elmo escorrido para o lado direito, brilhando como plástico lambido, com as plumas fundidas num bloco só. A ventoinha já estava em 100 por cento nas cinco. O que estava solto era o tempo mínimo de camada (minimum layer time, o piso de segundos que o fatiador obriga cada camada a durar antes de o bico subir para a próxima), regulado em 4 segundos, valor que o perfil de fábrica traz e quase ninguém abre.
A peça é a que mais sai da bancada: cavaleiro de 25 milímetros de altura, PLA cinza, bico de 0,4, camada de 0,12, duas paredes e 10 por cento de preenchimento. Da base até o cinto, cada camada tem entre 90 e 140 milímetros quadrados de área para percorrer e leva mais de 12 segundos para fechar, tempo de sobra para o cordão endurecer. Das últimas 18 camadas em diante, o elmo afunila para 4,2 milímetros quadrados, e a camada inteira fecha em 2,1 segundos.
O plástico recém-depositado precisa de tempo parado no ar para descer abaixo da temperatura de transição vítrea (o ponto em que o PLA deixa de escoar e vira sólido rígido, perto de 60 graus). Com a camada fechando em 2,1 segundos, o bico volta e apoia material novo em cima de um cordão ainda mole, e o topo afunda pelo próprio peso. A ventoinha sopra o quanto pode, e não inventa segundos que o caminho do bico não deu.
O critério de reprovação ficou combinado antes das vinte peças. Cai a miniatura com ombro do elmo caído visível a 20 centímetros de distância, ou com a largura do elmo medida no paquímetro fora do arquivo por mais de 0,15 milímetro. A ventoinha ficou travada em 100 por cento nas vinte, para que nenhum ganho pudesse ser creditado a ela. O que variou de lote para lote foi o piso de segundos e quantas peças dividiram a mesa.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
I, Os quatro lotes de cinco cavaleiros
|
|
O primeiro lote saiu com as cinco peças impressas uma de cada vez, com o piso de fábrica em 4 segundos. Quatro das cinco reprovaram: o ombro do elmo caiu 0,41 milímetro do desenho e as plumas viraram uma massa contínua, sem o vão que separa uma da outra. A quinta passou raspando, com 0,16, e foi parar na caixa de peça de mostruário.
O segundo lote repetiu a impressão uma a uma e subiu o piso para 10 segundos. As cinco passaram, com desvio máximo de 0,05 milímetro no elmo e as plumas separadas a olho nu. O fatiador cobrou o tempo em desaceleração: cada peça foi de 26 para 41 minutos, porque o bico anda devagar nas camadas pequenas até o cronômetro da camada fechar, e o lote inteiro tomou 3 horas e 25 minutos de máquina.
O terceiro lote colocou as cinco miniaturas juntas na mesma mesa, com o piso de volta nos 4 segundos de fábrica, e as cinco passaram com 0,06 milímetro de desvio no elmo, em 1 hora e 38 minutos de máquina. O piso ficou ocioso: com cinco peças na mesa, o bico leva 19 segundos para voltar ao mesmo elmo, sem precisar de freio nenhum.
O quarto lote imprimiu as cinco juntas e ainda assim forçou os 10 segundos de piso. O desvio ficou em 0,05 milímetro, dentro da variação de leitura do paquímetro, e o tempo subiu só 3 minutos, para 1 hora e 41. O freio não teve o que frear, porque o caminho entre uma camada e a seguinte já passava dos 19 segundos por conta da distância entre as peças na mesa.
A leitura mecânica das vinte peças cabe numa frase: o topo não cede por falta de ar, cede por falta de tempo. O fatiador tem duas maneiras de comprar tempo, e cobra preços diferentes por cada uma. Segurar o bico na própria peça custa tempo de máquina cheio, porque a lentidão entra em cada camada de cada unidade. Espalhar peças pela mesa compra o mesmo tempo de graça, porque o bico gasta a espera trabalhando na peça vizinha.
|
O fatiador reduz a velocidade de impressão quando a camada é pequena demais, de modo que cada camada leve ao menos o tempo mínimo configurado, garantindo que o material esfrie antes da camada seguinte.
Josef Průša e equipe, Knowledge Base da Prusa, verbete Cooling and layer time, 2020
|
A documentação da Prusa descreve o freio e não menciona o arranjo da mesa, que é justamente onde a oficina ganha dinheiro. Quem imprime uma peça por vez paga o freio integral; quem enche a mesa recebe o mesmo resfriamento embutido no trajeto. As vinte miniaturas confirmaram os dois lados da conta na mesma bancada, com a ventoinha imóvel em 100 por cento do começo ao fim.
|
|
|
|
|
II Configurações Recomendadas
II, Cinco na mesa compram 19 segundos de graça
|
|
As cinco miniaturas juntas na mesa fecharam com 0,06 milímetro de desvio no elmo, o piso de camada intacto nos 4 segundos de fábrica e 1 hora e 38 minutos de máquina, contra 3 horas e 25 do mesmo lote impresso peça a peça com o piso em 10 segundos. Quem vende miniatura ganha o topo limpo e devolve metade do tempo de máquina para a próxima encomenda.
|
O arranjo da mesa vira parâmetro de produção, ao lado da temperatura e da camada. A bancada fechou cinco decisões com as vinte peças na mesa.
Cinco ajustes que salvaram o topo do cavaleiro
Primeiro, abra a área de camada no fatiador antes de escolher o piso de segundos. O painel de pré-visualização mostra o tempo estimado de cada camada; qualquer valor abaixo de 8 segundos no topo da peça avisa que o cordão vai receber material novo ainda mole.
Segundo, encha a mesa até o bico levar pelo menos 15 segundos para voltar à mesma peça. Cinco cavaleiros espaçados em 30 milímetros deram 19 segundos de volta na bancada, e o número muda com a altura da peça e com a velocidade de deslocamento da máquina.
Terceiro, deixe o piso de camada em 10 segundos apenas quando a encomenda for de uma peça só. Nesse caso não existe vizinha para ocupar o bico, e o freio é o único jeito de comprar o tempo de resfriamento.
Quarto, mantenha a ventoinha em 100 por cento nas peças pequenas de PLA e pare de mexer nela para caçar o defeito do topo. Nos quatro lotes, a ventoinha ficou idêntica, e o desvio no elmo variou de 0,41 para 0,05 milímetro sem ela ter sido tocada.
Quinto, refaça a leitura quando trocar de filamento. PLA com carga mineral e PLA de alto fluxo endurecem em tempos próprios, e o piso calibrado no cinza básico pode ficar curto no material novo, mesmo com o arranjo de mesa mantido.
O que engana o olho é a aparência do lote reprovado logo que sai da mesa. Com a peça quente, o elmo caído parece um brilho de acabamento, e o ombro escorrido só aparece depois de a peça esfriar por uns 10 minutos e receber luz lateral. A bancada passou a conferir as miniaturas em cima da bancada fria, com a lanterna do celular apoiada na altura do ombro do cavaleiro.
Configuração fechada do lote aprovado: PLA cinza a 205 graus com mesa a 60, camada de 0,12, bico de 0,4, duas paredes, 10 por cento de preenchimento, ventoinha em 100 por cento a partir da segunda camada, piso de camada em 4 segundos e cinco peças por mesa espaçadas em 30 milímetros.
|
| |
|