|
|
O furo que sai 0,4 milímetro menor
O rolamento 608 desenhado na medida exata trava no encaixe, porque todo furo impresso fecha entre 0,2 e 0,5 milímetro do arquivo até a mesa.
|
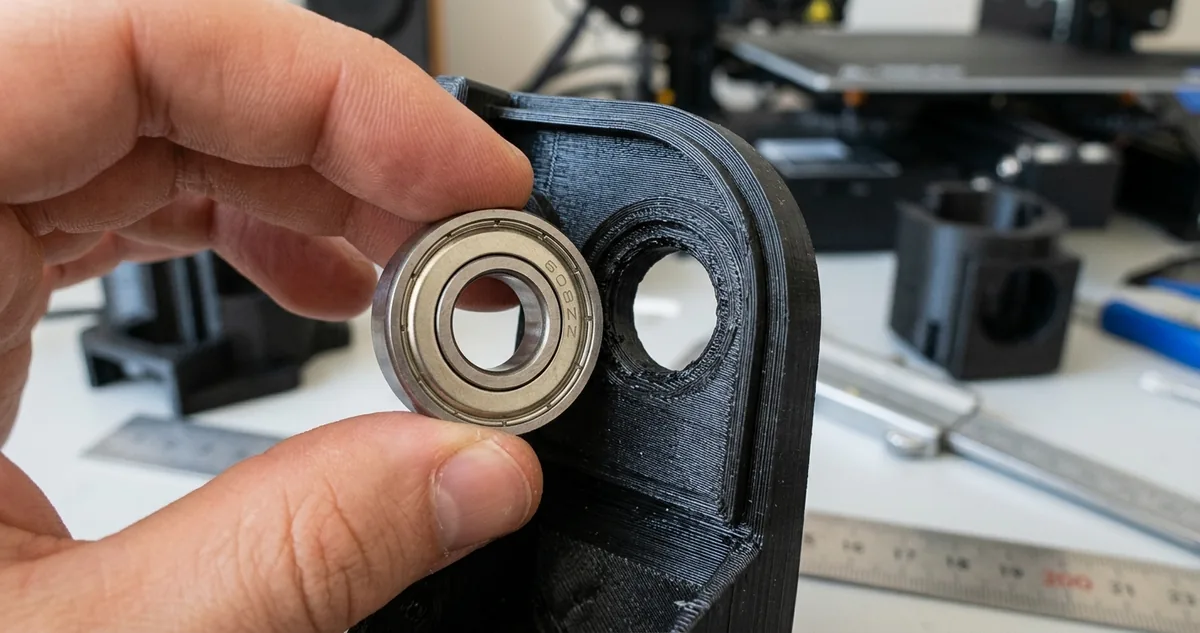
O rolamento 608 parado na boca do assento
|
| ▼ |
| |
|
Um rolamento 608 tem 22 milímetros de diâmetro externo, e o número é exato. Sai assim da fábrica, com tolerância de centésimo, em qualquer marca de qualquer prateleira. O furo que você desenha pra receber ele também tem 22 milímetros no arquivo. Os dois números batem na tela, e é justamente por baterem que a peça não fecha.
Nenhum furo impresso sai do tamanho que foi desenhado. Ele nasce menor, sempre, e a diferença mora entre 0,2 e 0,5 milímetro no diâmetro. Não é defeito de máquina cara ou barata: acontece igual na Ender de oito anos e na Bambu que chegou semana passada, porque nasce do jeito como a camada é depositada.
Três coisas empurram a parede pra dentro ao mesmo tempo. O bico deposita um filete com largura própria, e o fatiador constrói a curva do furo com segmentos retos que cortam caminho por dentro do círculo. O plástico encolhe entre 0,3 e 0,4 por cento enquanto esfria, e num furo o encolhimento fecha o vão em vez de abrir. As primeiras camadas espalham sob a pressão do bico e deixam a boca mais estreita que o resto do canal.
O erro não é aleatório, e essa é a parte boa. Ele é constante pra cada dupla de máquina e filamento, e número constante se mede uma vez e se usa pra sempre. O que muda é o carretel: um PLA fecha 0,25 e o PETG da prateleira ao lado fecha 0,45 na mesma impressora, com o mesmo arquivo e o mesmo perfil.
O caro é descobrir o valor na peça final. Encaixe de rolamento costuma morar em projeto grande, de muitas horas, e o teste de encaixe só acontece quando a impressão termina. Se o furo apertou, não existe conserto honesto: furadeira arredonda a boca, destrói a concentricidade e o rolamento entra torto.
Oito gramas de plástico e menos de 20 minutos de bico respondem a pergunta antes de a peça grande começar. Antes do gabarito, vale medir o estrago que ele evita, num projeto que quase toda bancada com impressora já vendeu.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
O suporte de bobina que travou no 608
|
|
Oito assentos de rolamento, 165 gramas e mais de 6 horas de bico. O 608 parou na boca do primeiro furo, com 0,38 milímetro de diferença.
O suporte de bobina com roletes, aquele que deixa o carretel girar liso em vez de arrastar num eixo seco, é o projeto que mais castiga um furo apertado. A base em U recebe dois braços, cada braço segura um rolete, e cada rolete gira sobre dois rolamentos 608 encaixados por pressão.
São oito encaixes na mesma peça, e um só que aperte já emperra o rolete e devolve o arrasto ao carretel.
A impressão saiu com o perfil de sempre: PLA, bico de 0,4, camada de 0,2, quatro paredes, 20 por cento de infill giroide, 215 graus no bico e 60 na mesa. O fatiador marcou 165 gramas e 6 horas e 4 minutos, e a máquina cumpriu o prazo sem nenhum aviso na tela.
No desenho, cada assento tem 22,0 milímetros de diâmetro e 7,2 de profundidade, folga de dois décimos na altura pra receber um rolamento de 7 milímetros. Tudo redondo, nada difícil de imprimir.
O rolamento parou na boca do primeiro assento. Não entrou nem meio milímetro com pressão de polegar, e o paquímetro explicou o motivo em três segundos: 21,62 milímetros medidos no furo impresso, contra 22,0 no arquivo. O furo fechou 0,38 sozinho.
Forçar é a reação natural e é a pior delas. No torno de bancada o rolamento entra, e a parede de 1,6 milímetro racha na diagonal. Quando não racha, o assento vira oval sob a pressão e a pista interna passa a raspar em vez de girar.
|
A precisão dimensional de uma peça construída camada a camada só se estabiliza quando os fatores de compensação são levantados na própria máquina, com o próprio material.
Ian Gibson, David Rosen e Brent Stucker, Additive Manufacturing Technologies, 2015
|
O segundo palpite custou outras 6 horas. Redesenhei os assentos pra 22,5 milímetros, número escolhido no olho, e o furo saiu com 22,12. O rolamento entrou sem resistência nenhuma e ganhou uma folga de um décimo que aparece como trepidação assim que a bobina começa a rodar.
Duas impressões, 12 horas de bico e 330 gramas de PLA depois, a bancada tinha duas peças e nenhuma delas servia. A primeira apertava, a segunda dançava, e as duas foram pro balde.
O número certo apareceu depois, e era 22,4. Com a compensação de 0,4 no diâmetro, o assento sai com 22,02 medidos, e o rolamento entra com pressão de polegar firme, encosta no fundo e fica parado ali sob carga.
O valor nunca esteve no desenho do rolamento nem no manual da impressora. Ele mora na dupla máquina mais filamento, e só aparece quando você imprime um pedaço de plástico que existe pra ser medido.
|
|
|
|
|
II Configurações Recomendadas
O gabarito de folgas de 0,1 a 0,4 milímetro
|
|
Não desenhe o furo na medida do rolamento. Desenhe na medida do rolamento mais a folga que a sua impressora come, e essa folga se levanta uma vez por carretel, em menos de 20 minutos de mesa.
|
O gabarito é uma barra de 120 por 34 por 6 milímetros com quatro furos em linha: 22,1, 22,2, 22,3 e 22,4 milímetros, cada um com o número gravado em relevo ao lado. São 8 gramas de filamento e 19 minutos de impressão.
O gabarito só vale se sair com o mesmo perfil da peça real: mesmo bico, mesma altura de camada, mesmo número de paredes e o mesmo carretel montado. Trocar qualquer um desses campos joga a medição fora.
O gabarito em quatro passos
Primeiro, imprima a barra com o perfil da peça grande e espere ela chegar na temperatura ambiente. Plástico quente ainda está encolhendo.
Segundo, empurre o rolamento em cada furo na ordem, do mais apertado pro mais folgado, e pare no primeiro que aceita com pressão de polegar firme e segura a peça de cabeça pra baixo.
Terceiro, subtraia 22,0 do número daquele furo. A diferença é a compensação da sua dupla máquina e filamento, no diâmetro.
Quarto, anote o valor numa etiqueta colada no próprio carretel. O número morre junto com aquele rolo, e o rolo seguinte da mesma marca pode fechar diferente.
Aplicar a compensação tem dois caminhos. No CAD, some a folga ao diâmetro do furo. No fatiador, use o campo de compensação de furo no plano XY, que o Cura chama de expansão horizontal de furos.
A armadilha é a unidade. Esse campo trabalha em raio, não em diâmetro, então a folga de 0,4 milímetro do gabarito vira 0,20 no campo do fatiador. Digitar 0,4 ali dobra a correção, o furo abre 0,8 e o rolamento volta a girar solto.
Use o campo específico de furo, nunca a compensação geral de XY, que empurra o contorno externo e faz a peça perder medida.
Duas correções fecham o resto. Um chanfro de 0,4 milímetro a 45 graus na boca de cada assento dá caminho de entrada pro rolamento e neutraliza a beirada espalhada da primeira camada. A compensação de pé de elefante em 0,18 segura a boca do furo no diâmetro do meio do canal.
Duas regras de projeto valem tanto quanto os campos. Assento de rolamento imprime com o eixo do furo paralelo ao Z, porque furo de eixo horizontal sai ovalado. E parede externa a 30 milímetros por segundo, com resolução de arco em 0,01, dá segmentos curtos pra curva não cortar caminho.
Configuração fechada pro suporte de bobina: PLA, camada 0,2, quatro paredes, 20 por cento giroide, 215 graus no bico e 60 na mesa, parede externa a 30 milímetros por segundo, compensação de furo em 0,20 de raio, pé de elefante em 0,18, chanfro de 0,4 na boca de cada assento e o eixo dos oito furos paralelo ao Z.
|
|
|




