|
|
O suporte que some quando a peça deita
A mesma peça fatiada em duas posições: 84 gramas e 5h52 numa, 58 gramas e 3h44 na outra, com a diferença inteira saindo da mesa como lixo.
|
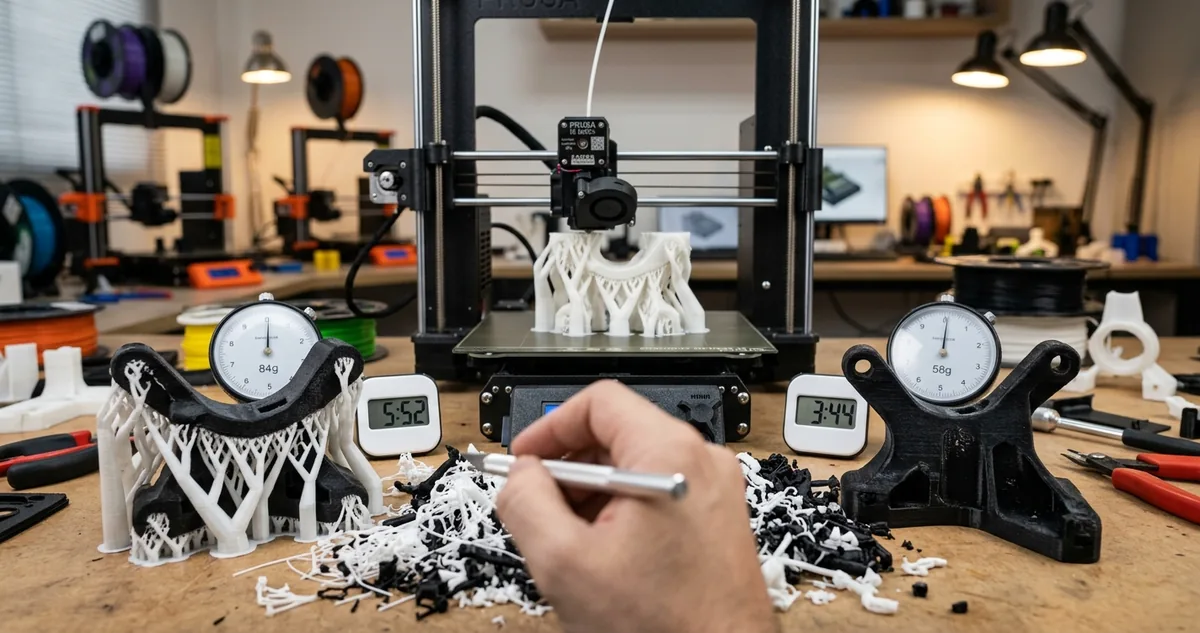
A mesma peça em duas posições no fatiador
|
| ▼ |
| |
|
Todo arquivo que você baixa chega ao fatiador já deitado numa posição, e quase ninguém repara que a escolha foi de outra pessoa. Quem modelou salvou o modelo na orientação em que estava desenhando, olhando pro render na tela, sem impressora nenhuma na frente. O fatiador aceita a posição herdada sem discutir e constrói o suporte em cima dela.
Suporte é filamento que você compra, funde, deposita camada por camada e depois joga fora. Ele entra na conta do carretel, entra na conta do tempo de bico e ainda cobra a terceira parcela na bancada, quando você senta com o alicate pra arrancar a estrutura e lixar a cicatriz que ela deixa na superfície.
A conta some porque o fatiador nunca separa os dois números na tela principal. A janela mostra um peso e um tempo, os dois já somados, peça e muleta no mesmo total. Enquanto o número aparecer junto, o custo do descarte passa por custo da peça, e a decisão de girar nunca chega a ser tomada.
A orientação, por outro lado, é a única variável do fatiador que mexe em tudo de uma vez: tempo de máquina, gramas gastas, resistência da peça, qualidade das faces visíveis e a quantidade de trabalho manual depois. Nenhum outro campo daquela tela move os cinco ao mesmo tempo, e nenhum outro é tão barato de testar.
A régua que decide está no ângulo. Toda parede que se inclina mais de 45 graus em relação à vertical começa a depositar filamento sobre o ar, porque a camada nova deixa de ter camada anterior embaixo pra apoiar. É ali, e só ali, que o fatiador decide construir a estrutura descartável. Girar a peça é reposicionar essas paredes em relação à mesa, sem tocar em mais nada.
O teste custa dois minutos: fatiar o mesmo arquivo duas vezes, mudando apenas a rotação, e comparar os dois totais lado a lado. Foi o que fizemos com um projeto de bancada que quase todo hobbyista já imprimiu.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
O gancho de mesa fatiado em duas posições
|
|
O mesmo arquivo aberto duas vezes no fatiador, com uma rotação de 90 graus separando as fatias. De um lado, 84 gramas e quase 6 horas de bico. Do outro, 58 gramas e nenhuma estrutura pra arrancar depois.
O suporte de headset em L, aquele que parafusa embaixo do tampo da mesa, é o teste mais barato dessa conta. A peça tem uma chapa de fixação de 70 por 40 milímetros com dois furos de parafuso, um braço que sai da chapa em ângulo reto e sobe num gancho curvo. Nada nela é complicado de imprimir.
O arquivo vem salvo de pé, do jeito que a peça vai ficar instalada: chapa em pé, braço apontando pra frente e o gancho curvando no ar a 90 milímetros de altura. Aberto assim no fatiador, o preview fica cheio de vermelho embaixo do braço.
A fatia A saiu com a configuração padrão da casa: PLA, bico de 0,4, camada de 0,2, três paredes, 15 por cento de infill giroide, 210 graus no bico e 60 na mesa. O total apareceu na tela como 84 gramas e 5 horas e 52 minutos.
Dentro daquele total, 58 gramas são a peça e 26 gramas são a estrutura que sustenta o braço e o gancho enquanto os dois crescem no ar. Quase um terço do filamento derretido naquela impressão nasceu com destino de lixo.
|
Superfícies que passam de 45 graus em relação à vertical precisam de suporte, e todo suporte impresso cobra material e tempo de acabamento.
Ben Redwood, Filemon Schöffer e Brian Garret, The 3D Printing Handbook, 2017
|
A fatia B mudou uma coisa só. Girei a peça 90 graus no eixo X e deitei a face de trás da chapa na mesa, com o braço acompanhando o mesmo plano. A peça inteira virou um perfil quase chato, com 24 milímetros de altura total em vez de 90.
Nenhuma parede passou dos 45 graus na nova posição. O fatiador não propôs estrutura nenhuma, e o total caiu pra 58 gramas e 3 horas e 44 minutos.
A diferença entre as duas fatias é de 26 gramas e 2 horas e 8 minutos, com o arquivo idêntico e todos os outros campos do perfil intocados.
O ganho continua fora do fatiador. Na fatia A, o suporte encosta na barriga do braço e na parte de baixo do gancho, as duas faces que ficam à mostra depois da peça instalada. Sai dali uma superfície granulada que pede de 12 a 15 minutos de alicate e lixa 400.
Na fatia B, a face que encosta na mesa é a parte de trás da chapa, que vai ficar colada no tampo e ninguém nunca vê. As duas faces visíveis saem lisas, do jeito que a impressora entregou.
A chapa deitada resolveu a adesão de graça, como efeito colateral. Com 28 centímetros quadrados encostados no vidro, o brim virou dispensável e o risco de warp na quina do braço caiu junto.
Mesmo arquivo, mesmo perfil, mesma impressora. O segundo total sai 31 por cento mais leve e duas horas mais curto porque a peça deitou antes de a impressão começar.
|
|
|
|
|
II Configurações Recomendadas
A régua dos 45 graus e a ponte de 50 mm
|
|
Antes de mexer em temperatura, velocidade ou infill, gire a peça. A orientação é a única configuração que muda gramas, horas, resistência e acabamento ao mesmo tempo, e ela não custa nada pra testar.
|
A régua de partida é o ângulo de 45 graus, e ela tem explicação física simples. Cada camada nova avança um pouco pra fora em relação à camada de baixo. Enquanto o avanço for menor que metade da largura do filete, sobra material embaixo pra segurar o filamento quente. Passou desse limite, a linha nasce pendurada no ar.
Na prática, uma parede inclinada até 45 graus imprime limpa, sem estrutura nenhuma. A 50 graus começa a aparecer textura na face de baixo. A 60 graus a peça falha sem suporte, e o fatiador está certo em pedir apoio.
A segunda régua é a ponte. Um vão horizontal apoiado nas duas pontas imprime sem nada embaixo até uns 50 milímetros em PLA, com a ventoinha em 100 por cento, porque a linha esfria e endurece antes de ceder. Acima desse vão ela afunda no meio, e aí não existe rotação que resolva.
A terceira régua é o furo. Furo com eixo horizontal termina numa cúpula com teto plano em 90 graus, o pior caso possível. Girar o furo pro eixo vertical elimina o problema inteiro. Quando o giro não é possível, o desenho em lágrima resolve, porque troca o teto plano por duas paredes em 45.
Gire primeiro e ajuste depois. Maior face plana na mesa e ângulo de suporte travado em 45 graus tiram a estrutura da maioria dos projetos de bancada.
Pra enxergar o problema antes de fatiar, ligue a visualização de overhang. OrcaSlicer, Bambu Studio e Cura pintam em cor de alerta toda face que passa do limite configurado, e a peça girada na posição certa fica quase sem mancha na tela.
O fluxo leva menos de dois minutos. Fatie na posição em que o arquivo veio e anote peso e tempo. Gire a peça deitando a maior face plana na mesa. Fatie de novo e compare os dois totais. Fique com o menor que ainda respeita a direção de carga.
Quando o suporte for inevitável, e às vezes ele é, troque o padrão em grade pelo suporte em árvore. Ele encosta em menos pontos, gasta menos material e sai com muito menos esforço. Um contato de 0,2 milímetro no eixo Z entre o topo da estrutura e a peça costuma ser a diferença entre arrancar com a mão e arrancar com alicate.
Configuração fechada pro gancho da mesa: PLA, camada 0,2, três paredes, 15 por cento giroide, 210 graus no bico e 60 na mesa, ventoinha em 100 por cento a partir da segunda camada, ângulo de suporte em 45 e a chapa deitada com a face de trás na mesa.
|
|
|




