|
|
Os 10 graus que dobraram a força na camada
Mesmo arquivo e mesmo carretel selado: o bico a 200 partiu na linha da camada a 14 quilos e o de 220 passou de 25 na mesma balança.
|
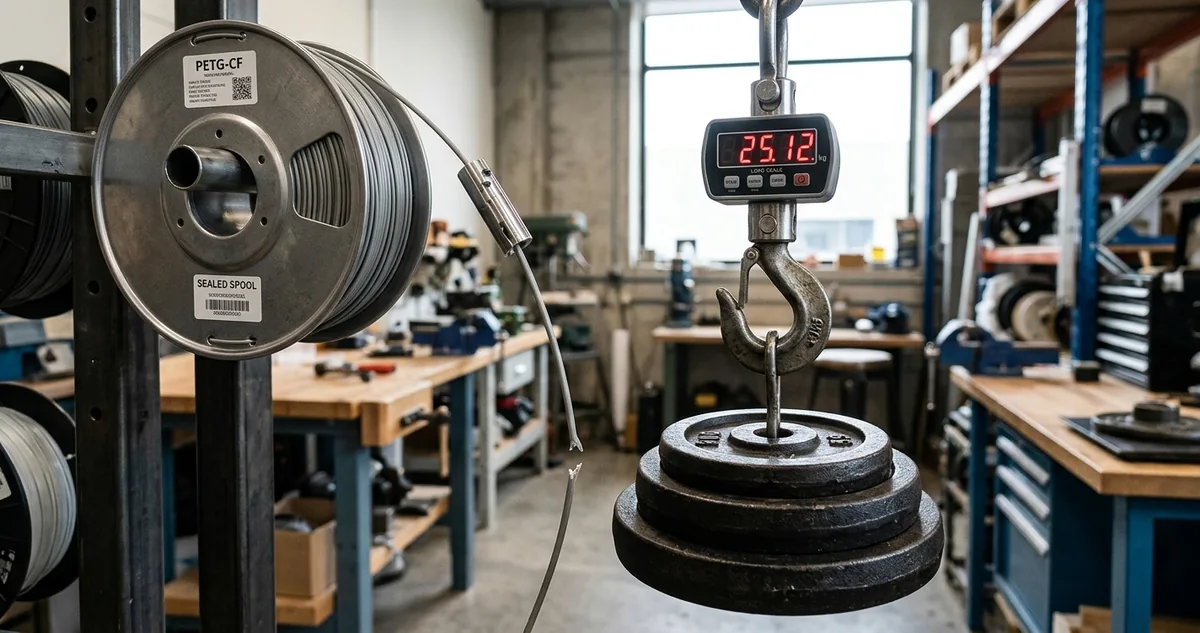
O gancho de 200 partido na linha da camada
|
| ▼ |
| |
|
Peça impressa não é peça maciça. Ela é uma pilha de cordões de plástico colados um em cima do outro, e cada linha de contato entre duas camadas é uma solda que aconteceu ou não aconteceu.
A solda depende de tempo e de calor. Quando o bico deposita o filete novo, ele precisa reaquecer a superfície da camada de baixo acima da temperatura em que as cadeias do polímero voltam a se mover, e as duas superfícies precisam ficar assim tempo suficiente para as cadeias atravessarem a fronteira.
Esse tempo é curtíssimo. O plástico depositado perde calor para o ar e para a camada de baixo em poucos segundos, e a janela em que a fusão ainda é possível se fecha antes de a cabeça terminar o próximo contorno.
Dez graus a menos no bico encurtam essa janela pela metade. O filete chega mais frio, esfria antes e a fronteira entre as camadas fica com regiões que nunca se misturaram, apenas encostaram e endureceram lado a lado.
O preço mora na direção que ninguém testa na bancada. No plano da mesa, o plástico trabalha como plástico contínuo. No eixo Z, ele trabalha como uma pilha de camadas coladas, e a resistência ali é a resistência da solda, não a do material.
Por essa razão a peça que quebra sob carga quase nunca estilhaça. Ela abre uma trinca reta, horizontal, exatamente na linha entre duas camadas, com a marca de cada cordão visível na superfície da fratura.
Quem vê essa fratura pela primeira vez costuma culpar o preenchimento. Sobe o infill de 15 para 40 por cento e a peça seguinte parte na mesma altura, com a mesma cara.
Preenchimento resolve carga de esmagamento e de flexão distribuída. Ele não resolve tração no eixo Z, porque a trinca não passa pelo miolo: ela caminha pela fronteira entre camadas até chegar na parede, e a parede é onde a peça segura ou solta.
O que muda o número na balança é o calor na hora da deposição. Aqui vale conferir o que dez graus fazem numa peça que aguenta peso de verdade, medidos com balança de gancho e não com a mão.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
O gancho que partiu na linha da camada
|
|
Vinte ganchos, o mesmo arquivo, dois números no bico.
O gancho de parede é a peça que mais expõe solda de camada, porque a carga entra perpendicular às linhas da impressão e puxa a peça no eixo Z inteiro. O ateliê imprime 20 por mesa e vende para quem pendura bicicleta, ferramenta e escada na garagem.
O arquivo é um só: gancho em L de 96 milímetros de altura por 54 de braço, com raio de 8 na dobra, parede de 1,68 e sem suporte. Cada peça pesa 41 gramas.
O perfil também é um só: PLA laranja do mesmo carretel selado, aberto naquela manhã e com o mesmo cartucho de sílica desde a fábrica. Largura de linha de 0,42, camada de 0,2, 4 paredes, 25 por cento de infill giroide, mesa a 60 e ventoinha em 100 por cento.
A única diferença entre as duas mesas mora no bico. Na primeira, 200 graus, o número que a caixa do filamento imprime como mínimo. Na segunda, 220 graus, o número no topo da faixa do mesmo fabricante.
O teste foi de arrancamento simples. Cada gancho parafusado numa chapa de aço na bancada, balança de gancho digital pendurada no braço, e um puxão progressivo até a peça soltar.
Os ganchos de 200 graus partiram entre 13,2 e 15,1 quilos, com média de 14,1. Todos abriram a mesma trinca reta, na terceira camada acima da dobra, exatamente onde o braço encontra a subida.
Os ganchos de 220 graus não deram um número só. Sete passaram dos 25 quilos que a balança lê e continuaram inteiros, e os outros três romperam a 24,8, a 25,0 e a 25,3, com a fratura rasgando na diagonal e arrastando material de três camadas juntas.
A superfície da fratura contou o resto. Nos ganchos frios, cada cordão aparece inteiro e arredondado, dá para contar as linhas com o olho e passar a unha entre elas: os filetes descolaram, não romperam.
Nos ganchos quentes, a superfície é fosca e irregular, com fios esticados e cordões deformados. O plástico rasgou por dentro do próprio material em vez de abrir na fronteira, que é o que uma solda de verdade obriga a fratura a fazer.
|
A resistência de peças construídas por deposição fundida no eixo Z é governada pela qualidade da ligação entre filamentos, e essa ligação depende do histórico térmico da interface durante a deposição.
Sung-Hoon Ahn, Michael Montero, Dan Odell, Shad Roundy e Paul K. Wright, Anisotropic material properties of fused deposition modeling ABS, Rapid Prototyping Journal, 2002
|
O carretel não entra nessa conta. Os dois lotes saíram do mesmo rolo lacrado, no mesmo dia, com o mesmo dessecante, e o filamento não passou uma hora fora da caixa entre uma mesa e a outra.
A balança também descartou o preenchimento. Uma terceira mesa rodou a 200 graus com 60 por cento de infill, gastou 68 gramas por peça e 40 minutos a mais, e partiu com média de 15,4 quilos: um quilo de ganho por peça, na mesma camada de sempre.
|
|
|
|
|
II Configurações Recomendadas
A torre de temperatura antes do lote
|
|
Peça de carga não aceita o número mínimo da embalagem. A faixa impressa no rótulo cobre o que sai da máquina sem entupir, não o que aguenta peso pendurado na parede.
|
A torre de temperatura é o teste que fecha a dúvida e custa 12 gramas. É um modelo em blocos empilhados, cada bloco com uma temperatura diferente gravada na lateral, e o fatiador troca o valor do bico na altura de cada degrau.
Ela imprime em 40 minutos e devolve, numa peça só, o efeito de cada temperatura em ponte, em quina, em retração e em fio escorrido. O que ela não devolve é força de camada, e é aí que quase todo mundo para cedo demais.
A torre em quatro passos
Primeiro, imprima a torre com o carretel que vai rodar o lote, do topo da faixa do fabricante até o fundo, de 5 em 5 graus.
Segundo, olhe a torre e elimine só o que é defeito grosseiro: bloco com ponte caída, bloco com quina derretida e bloco com fio de plástico entre as torres. O que sobrar é a faixa utilizável, e ela costuma ter 15 ou 20 graus de largura.
Terceiro, dentro da faixa que sobrou, imprima o corpo de prova de camada em duas temperaturas, a mais baixa e a mais alta. Um retângulo de 10 por 60 milímetros, em pé na mesa, com 4 paredes, é suficiente: quebre os dois na mão e o mais frio parte primeiro, sempre.
Quarto, escolha a temperatura mais alta que passou no visual e anote ela junto ao nome do carretel numa etiqueta na caixa. Peça de carga roda no topo da faixa, peça decorativa roda onde a superfície ficar melhor.
Subir a temperatura cobra duas linhas do perfil. A primeira é o resfriamento: com o bico a 220, a ventoinha em 100 por cento apaga metade do ganho, porque congela a superfície antes de a camada seguinte chegar. Baixe para 60 por cento.
A segunda é a velocidade. Bico mais quente com a cabeça correndo a 200 milímetros por segundo entrega menos calor por milímetro de filete do que bico frio a 80, e o número da balança acompanha a conta, não o número da tela.
Antes de mexer no preenchimento, girar a peça no fatiador vale mais. Um gancho impresso deitado empilha as camadas contra a carga; o mesmo gancho impresso em pé, com o braço subindo, coloca as linhas a favor do puxão e triplica o número na balança, ao custo de suporte na dobra.
Configuração fechada para o gancho de parede: PLA, bico de latão de 0,4 a 220 graus, mesa a 60, largura de linha de 0,42, camada de 0,2, 4 paredes, 25 por cento giroide, ventoinha em 60 por cento, 80 milímetros por segundo nas paredes externas, e a torre de temperatura a cada carretel novo.
|
|
|