|
|
Os 10 graus que encheram 8 vasos de teia
Duas mesas de 12 vasos do mesmo arquivo em PETG: a 245 graus deu 8 peças cheias de fio, a 235 com retração de 5 deu 12 limpas.
|
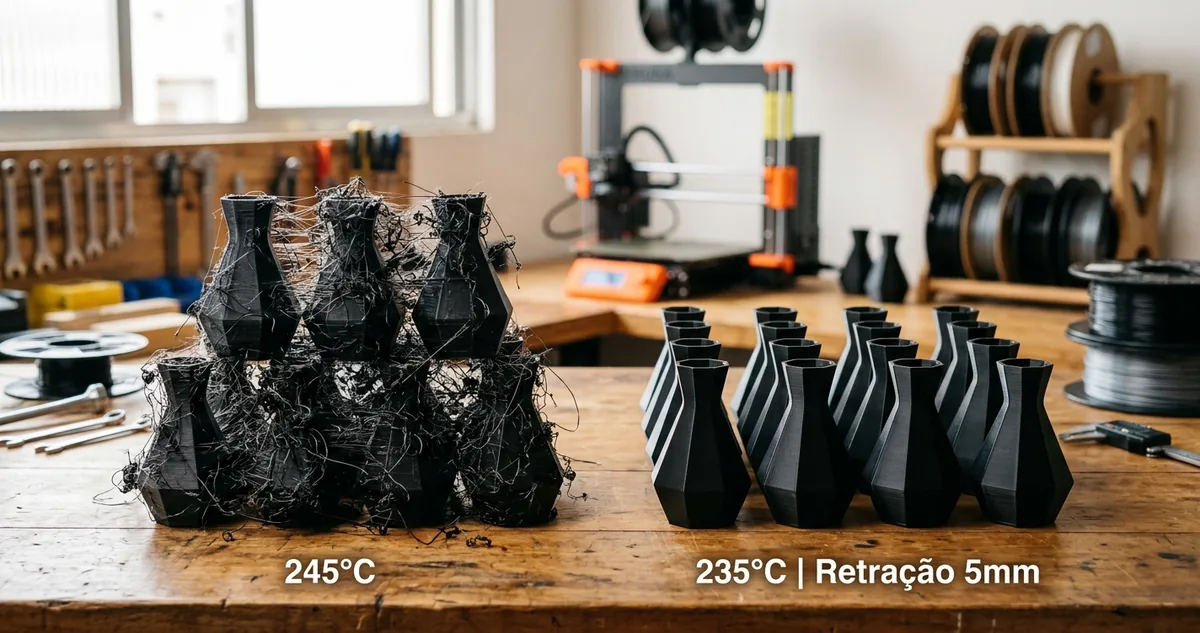
Oito vasos com teia entre as nervuras
|
| ▼ |
| |
|
PETG derretido escorre mesmo quando ninguém mandou. O bico continua cheio de plástico pressurizado depois que o comando de extrusão parou, e esse resto de material procura a saída pela ponta enquanto a cabeça viaja para o próximo ponto.
O que sai nessa viagem é o fio de teia. Ele não some, não se funde na parede e não vira estrutura: fica pendurado entre dois pontos da peça como um cabelo esticado, esfria ali mesmo e endurece na posição em que a gravidade deixou.
Nenhum material puxa esse fio com a facilidade do PETG. A resina tem cadeia longa, esfria devagar e mantém pegajosidade por muito mais tempo que o PLA, então o cordão continua grudando no bico e se alongando enquanto atravessa o vazio.
Dois números decidem quanto plástico atravessa. O primeiro é a temperatura do bico, porque ela define a viscosidade do material parado no canal de fusão. O segundo é a retração, o recuo que o motor dá no filamento para tirar a pressão de dentro da câmara antes da viagem começar.
Subir a temperatura é a saída fácil quando a peça sai com falha de extrusão ou camada mal soldada. O plástico flui melhor, a máquina para de estalar, o cordão fecha. O preço vem depois, na superfície: mais fluidez significa mais material escapando por conta própria em cada deslocamento.
A conta do vazamento se multiplica pela geometria. Peça com uma ilha só quase não viaja com o bico vazio. Peça com muitas paredes finas separadas obriga a cabeça a cruzar o ar dezenas de vezes por camada, e cada cruzamento vira uma chance de fio.
O defeito não quebra nada. A peça sai com a parede na medida, com a solda entre camadas firme e com o fundo estanque, e ainda assim vai pro lixo ou pra bancada, porque quem compra vaso decorativo compra a superfície.
Fio de teia também mente sobre a origem. Ele parece defeito de filamento úmido, parece bico entupido, parece perfil errado, e a oficina troca carretel e desmonta hotend antes de mexer nos dois números que realmente mandam.
A única forma de separar suspeito de culpado é rodar a mesma mesa duas vezes trocando um parâmetro por vez, com o mesmo arquivo, o mesmo carretel e o mesmo bico. É o que a próxima seção mostra em 24 vasos.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
O vaso que saiu vestido de cabelo
|
|
Doze vasos, o mesmo arquivo, dez graus de diferença.
O vaso de parede fina com recorte vazado é a peça que mais expõe retração, porque cada camada obriga a cabeça a cruzar o ar entre uma nervura e outra. A oficina imprime 12 por mesa e vende para floricultura e loja de decoração.
O arquivo é um só: cilindro de 96 milímetros de altura por 78 de diâmetro, com 14 nervuras verticais separadas por vazios de 9 milímetros, parede única de 1,2 e fundo maciço de 6 camadas. Cada peça pesa 47 gramas.
O carretel também é um só: PETG âmbar translúcido do mesmo rolo, aberto na mesma manhã, seco por 6 horas a 65 graus e mantido em caixa com dessecante durante as duas rodadas.
A única diferença entre as duas mesas mora em dois campos do fatiador. Na primeira, bico a 245 graus com retração de 3 milímetros, o perfil que a oficina tinha copiado do PLA e nunca revisado. Na segunda, bico a 235 com retração de 5 milímetros.
O critério de aprovação foi de mão e de luz. A peça passa se sair da mesa sem nenhum fio visível contra a luz de bancada e sem nenhum ponto que a unha engate ao correr por dentro do vazado.
A mesa quente devolveu 8 reprovadas de saída. Todas com teia entre as nervuras, concentrada no terço superior da peça, onde a camada é mais curta e a cabeça viaja mais vezes por minuto.
As 4 restantes passaram raspando, com fio fino em um ou dois vazios, e ainda assim precisaram de retoque. Nenhuma das 12 saiu da mesa em condição de embalar direto.
A mesa de 235 graus com retração de 5 devolveu 12 limpas. Contra a luz, os vazios ficaram vazios de verdade, e a unha percorreu o recorte inteiro sem engatar em ponto nenhum.
O retrabalho contou o resto da história. Foram 40 minutos de bisturi na bancada para limpar a mesa quente, com dois vasos ganhando marca de lâmina na nervura e virando segunda linha.
A superfície mudou junto com o fio. Nas peças de 235 graus, o brilho ficou uniforme de cima a baixo, e nas peças quentes o terço superior saiu com aspecto lixado, porque o material rearrastado pelo bico se deposita de novo em cima da parede.
|
Os parâmetros de temperatura de extrusão e de retração exercem influência direta sobre a rugosidade superficial e sobre a precisão dimensional das peças produzidas por extrusão de material fundido.
Brian N. Turner e Scott A. Gold, A review of melt extrusion additive manufacturing processes: II. Materials, dimensional accuracy, and surface roughness, Rapid Prototyping Journal, 2015
|
A umidade não entra na conta. Os dois lotes rodaram com o mesmo filamento seco no mesmo ciclo, e a leitura do higrômetro da caixa marcou 12 por cento nas duas rodadas.
A velocidade também não. As duas mesas rodaram a 45 milímetros por segundo na parede externa e a 180 no deslocamento sem extrusão, com o mesmo tempo mínimo por camada.
|
|
|
|
|
II Configurações Recomendadas
O bico frio e o recuo de 5 milímetros
|
|
Fio de teia não se resolve no bisturi. Ele se resolve em dois campos do fatiador que trabalham juntos, e mexer em um sem o outro devolve peça furada em vez de peça limpa.
|
A retração tira a pressão, a temperatura tira a vontade de escorrer. Recuo grande com bico muito quente ainda vaza, porque o plástico fluido volta a preencher a ponta antes de a viagem terminar.
Bico frio demais com recuo grande cobra o outro preço. O material endurece dentro do canal, a extrusão demora a voltar no ponto seguinte e a parede nasce com falha na retomada, que é um defeito bem pior que teia.
A calibragem em quatro passos
Primeiro, imprima a torre de temperatura com o carretel que vai rodar o lote. São 5 andares de 10 graus, de 250 a 210, cada andar com duas hastes separadas por um vão, e ela custa 14 gramas e 31 minutos.
Segundo, escolha o andar mais frio em que o vão sai sem fio e a haste continua soldada. Torça a haste com a mão: se ela abrir entre camadas, o andar é frio demais e você sobe 5 graus.
Terceiro, com a temperatura fixa, rode o teste de retração no mesmo modelo de duas hastes, variando o recuo de 2 em 2 milímetros até 7. Extrusora direta costuma fechar entre 1 e 2, e extrusora bowden pede de 4 a 6.
Quarto, prenda a velocidade de deslocamento e a distância mínima de retração. Viagem lenta dá tempo do fio se formar, e distância mínima alta ignora justamente os saltos curtos entre nervuras vizinhas.
Duas armadilhas cobram caro nessa configuração. A primeira é o bico gasto. Ponta de latão com o furo alargado por abrasivo vaza com qualquer número na tela, e o teste de retração nunca fecha.
A segunda é o coasting mal usado. Cortar a extrusão antes do fim do cordão ajuda contra teia, mas exagerar deixa o fim de cada parede com um sulco visível, e a peça troca um defeito cosmético por outro.
Vale conferir o caminho da cabeça antes de acusar o perfil. Ligar a opção de evitar peças impressas no deslocamento reduz o número de travessias pelo ar e resolve boa parte do fio sem tocar em temperatura.
Configuração fechada para o vaso vazado: PETG, bico de 0,4 a 235 graus, mesa a 80, camada de 0,2, parede única de 1,2, retração de 5 milímetros a 35 milímetros por segundo, deslocamento a 180, distância mínima de retração de 0,8 e ventoinha em 50 por cento.
|
|
|