|
|
Os 5 vasos com cicatriz visível contra a luz
Duas mesas dos mesmos 6 vasos em PLA branco: com a costura aleatória, 5 saíram com cicatriz contra a janela; com a costura alinhada, saiu 1.
|
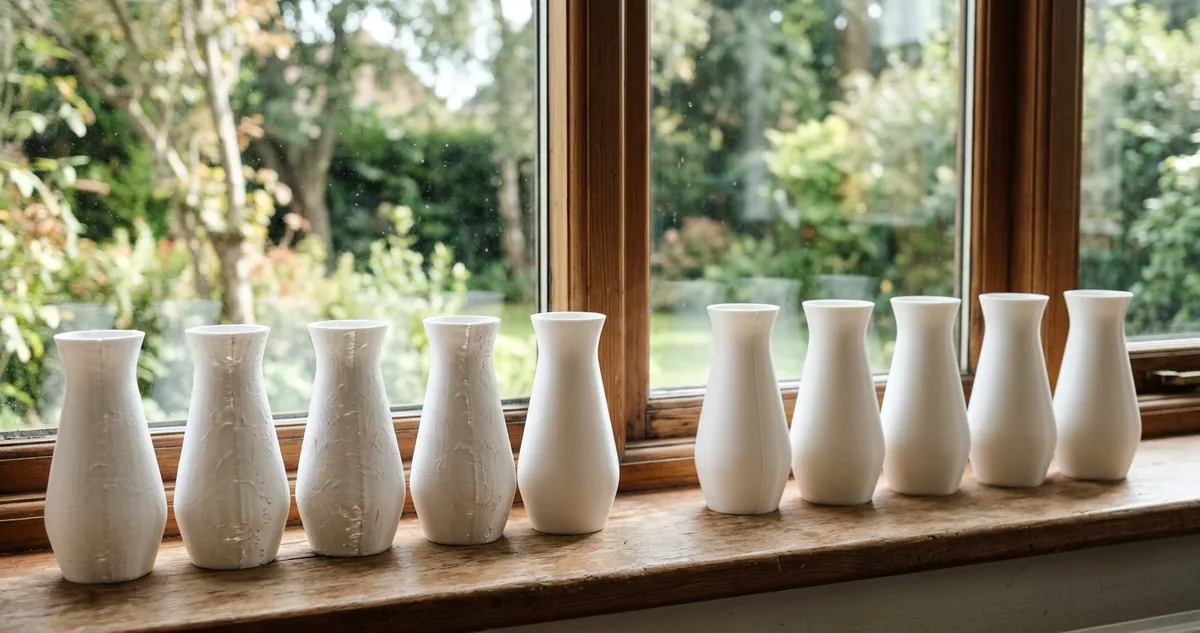
Vaso de PLA branco contra a luz da janela
|
| ▼ |
| |
|
Toda camada de uma peça oca começa em algum ponto do contorno e termina no mesmo ponto. O bico precisa descer, abrir a extrusão, correr o perímetro inteiro e fechar. O lugar onde ele abre e fecha não desaparece: fica ali, empilhado camada sobre camada, subindo pela peça como uma linha vertical.
Essa linha é a costura do eixo Z. Em peça sólida, quase ninguém repara. Em peça de parede fina, com luz atravessando o plástico, ela vira o primeiro defeito que o cliente aponta.
O motivo é físico e não tem conserto no acabamento. No ponto de partida falta material, porque a pressão dentro do bico ainda está subindo. No ponto de chegada sobra, porque a pressão residual continua empurrando plástico mesmo depois do comando de parada.
Falta e sobra na mesma coordenada, repetidas em 450 camadas, produzem uma cordinha que pega a unha e uma variação de espessura que pega a luz.
O fatiador oferece três caminhos para essa coordenada e o padrão de fábrica costuma ser o pior deles. O modo aleatório espalha o começo de cada camada num ponto diferente do contorno, com a promessa de diluir o defeito.
O que ele faz de verdade é trocar uma linha por uma constelação de pontinhos espalhada em toda a volta da peça. E pontinho espalhado não some na lixa: some no descarte.
O segundo caminho é alinhar. O fatiador empilha todos os pontos de início na mesma coordenada, e a peça ganha uma linha só, previsível, que o operador coloca onde quiser.
O terceiro é esconder, deixando o fatiador escolher os cantos internos da geometria. Funciona bem em peça com quina viva e não serve para o cilindro, que não tem canto nenhum.
Vaso cilíndrico de parede fina é o pior caso possível: superfície contínua, sem quina para esconder nada, e plástico branco fino o bastante para acender contra a janela. É nele que a escolha do campo aparece na bancada e na nota fiscal.
O jeito de resolver a discussão é imprimir a mesma mesa duas vezes, mudar um campo só e contar as peças na luz antes de qualquer lixa encostar nelas.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
O vaso que acendeu na janela
|
|
Seis vasos, o mesmo arquivo, um campo de diferença.
O vaso decorativo é a peça que mais denuncia costura, porque ele passa a vida inteira contra uma fonte de luz. A oficina imprime 6 por mesa e entrega para loja de decoração.
O arquivo é um só: cilindro de 90 milímetros de altura por 78 de diâmetro, parede de 1,2 em dois perímetros, fundo cheio de 5 camadas e nenhum preenchimento. Cada peça pesa 62 gramas e roda em PLA branco fosco.
O destino também é um só: prateleira de vitrine, com janela atrás e spot em cima. É a pior iluminação possível para parede fina, e é exatamente onde a loja expõe.
A única diferença entre as duas mesas mora em um campo do fatiador. Na primeira, costura em modo aleatório, o padrão que veio com o perfil da máquina. Na segunda, costura alinhada numa coordenada fixa, posicionada na parte de trás do vaso.
O critério de aprovação foi de luz e de unha. A peça passa se a costura não aparecer com o vaso girando na frente da janela e se a unha não pegar cordão levantado ao correr a parede de baixo para cima.
A mesa aleatória devolveu 1 aprovado. Nos outros 5, os pontos de início ficaram espalhados em toda a volta, e cada giro do vaso na luz acendeu um grupo diferente de marcas.
Os defeitos não foram iguais entre si. Três vasos deram pontinhos claros, onde faltou material na retomada da extrusão. Dois deram pontinhos escuros e levantados, com sobra de plástico que a unha pegava.
A mesa alinhada devolveu 5 aprovados. O sexto tem a linha visível, mas ela sobe reta na parte de trás da peça, e o vaso na prateleira aponta a linha para a parede.
O tempo de mesa não mudou. As duas rodadas fecharam em 4 horas e 12 minutos, porque alinhar a costura não acrescenta movimento nenhum: o bico começa a camada num ponto em vez de outro.
O peso também não mudou. As duas mesas consumiram 372 gramas de filamento, com variação de 2 gramas entre elas, dentro do erro da própria balança.
|
Os pontos de início e término da deposição concentram variações de fluxo que se acumulam ao longo do eixo de construção e produzem defeitos superficiais alinhados verticalmente na peça.
Ian Gibson, David Rosen e Brent Stucker, Additive Manufacturing Technologies, Springer, 2015
|
O material não entra na conta. Os dois lotes rodaram com o mesmo carretel de PLA branco, do mesmo rolo, seco por 4 horas a 55 graus e medido em 1,75 de diâmetro nas duas rodadas.
A temperatura também não. As duas mesas rodaram com bico a 210 graus, mesa a 60, e o registro da máquina mostra variação de 2 graus no bico entre a primeira e a última camada de cada rodada.
|
|
|
|
|
II Configurações Recomendadas
A costura alinhada na parte de trás
|
|
Costura não se resolve na lixa. Ela se resolve na escolha de onde o bico começa a camada, e alinhar é o único caminho que não cobra tempo de impressão.
|
A costura alinhada empilha todos os pontos de início na mesma coordenada. O defeito não some, ele se organiza numa linha só, e uma linha só cabe na parte da peça que ninguém olha.
O modo aleatório é o segundo caminho, e ele cobra caro em peça lisa. Espalhar o começo de cada camada troca uma linha reta, que a mão esconde girando o vaso, por marcas em toda a volta, que giro nenhum resolve.
O modo escondido é o terceiro, e ele só funciona com geometria a favor. Em peça com quina viva, o fatiador enfia a costura na aresta e ela some. Em cilindro não existe aresta, e o algoritmo devolve algo perto do aleatório.
A calibragem em quatro passos
Primeiro, olhe a peça na luz antes de mexer em qualquer campo. Gire o vaso a meio metro de uma janela e conte quantos pontos acendem: essa contagem é o tamanho do seu problema de costura.
Segundo, troque o campo para alinhado e escolha a coordenada. No fatiador, arraste o marcador de costura para o lado que vai ficar de frente para a parede, e trave a orientação da peça na mesa.
Terceiro, ataque a sobra de plástico com retração. Aumente a retração em 0,2 milímetro e ligue a compensação de fluxo no fecho do perímetro, que é o campo que segura o material extra no ponto de chegada.
Quarto, salve o ajuste no perfil da máquina, não no arquivo do vaso. Costura travada por peça se perde na próxima exportação, e a oficina volta a imprimir com pontinhos sem entender por quê.
Duas armadilhas cobram caro nessa configuração. A primeira é a retração exagerada. Passar de 1,2 milímetro em bowden puxa material demais, deixa buraco no começo da camada e transforma cordão em furo, que é defeito pior.
A segunda é a orientação esquecida. Alinhar a costura sem travar como a peça senta na mesa devolve vaso com a linha virada para a frente, e o campo certo com a orientação errada não entrega nada.
Vale conferir a velocidade do perímetro externo antes de acusar a costura. Contorno acima de 60 milímetros por segundo em parede fina deixa a parede inteira ondulada, e nesse caso o problema é vibração, não ponto de início.
Configuração fechada para o vaso de parede fina: PLA, bico de 0,4 a 210 graus, mesa a 60, camada de 0,2, dois perímetros a 45 milímetros por segundo, costura alinhada na coordenada de trás, retração de 0,8 e ventoinha em 100 por cento a partir da camada 3.
|
|
|