|
|
Os 75 minutos que a passada de ferro cobra
Duas mesas da mesma tampa plana em PLA: com ironing ligado a impressão levou 75 minutos a mais e a lixa caiu de 84 minutos para 18.
|
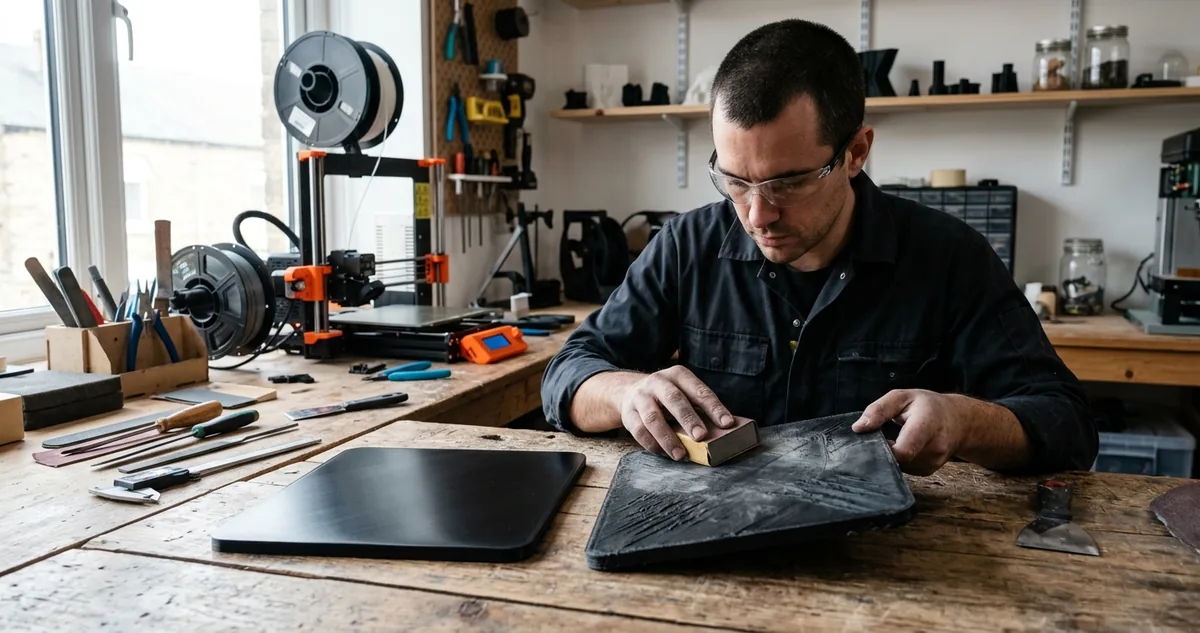
Topo espelhado logo depois da passada de ferro
|
| ▼ |
| |
|
A camada de topo é a única parte da peça que o cliente encosta o dedo antes de olhar qualquer outra coisa. Ela é feita de linhas de plástico depositadas lado a lado, e por mais apertadas que essas linhas fiquem, sempre sobra um vale minúsculo entre uma e outra.
Esse vale é o que a luz encontra. Numa peça curva ele desaparece na forma, mas numa tampa plana ele vira uma textura de disco de vinil que aparece inteira quando a peça pega claridade de lado.
A resposta tradicional da oficina para esse vale é lixa. Papel de 220 para tirar o relevo, 400 para uniformizar, 800 para devolver o brilho fosco, e mão humana em cima disso pelo tempo que for preciso.
O fatiador tem uma resposta diferente, e ela mora dentro da própria impressão. Terminada a camada de topo, o bico volta por cima dela quase sem extrudar, andando devagar, com o calor amassando as cristas e empurrando plástico para dentro dos vales.
O nome de bancada é passada de ferro, e a comparação é honesta: é o mesmo princípio de passar roupa, calor e pressão alisando uma superfície que já está pronta.
O que ninguém conta na hora de ligar o campo é que essa passada não é de graça. O bico percorre a área inteira do topo mais uma vez, em velocidade baixa, e cada peça na mesa cobra esse percurso outra vez.
Existe então uma troca clara, e ela tem duas moedas do mesmo tipo. De um lado, minutos de máquina que a passada acrescenta em cada mesa. Do outro, minutos de mão humana que ela apaga da bancada depois.
O jeito de decidir é o de sempre nesta bancada: rodar a mesma mesa duas vezes, cronometrar a impressão nas duas, cronometrar a lixa nas duas e olhar as peças contra a luz rasante antes de encaixotar.
Tampa plana é o caso mais duro que existe para esse teste, porque ela é topo puro, sem curva nenhuma para disfarçar o relevo das linhas.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
A tampa de 12 centímetros impressa duas vezes
|
|
Uma tampa, duas mesas, 66 minutos de lixa a menos.
A tampa sai da oficina com 12 por 12 centímetros e 8 milímetros de espessura, em PLA preto fosco. Ela fecha uma caixa organizadora de bancada e sai da mesa em lotes de seis.
O arquivo é o mesmo nas duas rodadas: camada de 0,2, bico de 0,4, três perímetros, cinco camadas de topo, preenchimento de 15 por cento em grade e 74 gramas por peça. Nada disso mudou entre uma mesa e a outra.
A única diferença mora num campo do fatiador. Na primeira mesa, ironing desligado, com a camada de topo saindo como sai de fábrica. Na segunda, ironing ligado apenas na camada de topo, com fluxo baixo e linha apertada.
O critério de conferência foi relógio, relógio de novo e luz rasante. Uma cronometragem para a impressão, outra para a lixa de cada peça, e a conferência final com a tampa inclinada contra uma lâmpada de bancada.
A mesa sem ironing fechou em 5 horas e 20 minutos. A mesa com ironing fechou em 6 horas e 35 minutos, e a diferença de 75 minutos apareceu inteira no fim da impressão, camada de topo por camada de topo.
Dividido por peça, isso dá 12 minutos e meio de máquina a mais em cada tampa, gastos numa passada que não deposita quase nada de material novo.
O consumo de filamento mal se moveu. A mesa com ironing bebeu 4 gramas a mais no total, porque o fluxo da passada fica em 10 por cento e o bico trabalha praticamente vazio.
A lixa é onde a conta vira. Cada tampa da mesa sem ironing pediu 14 minutos de papel, começando no 220 para derrubar a crista das linhas e terminando no 800 para uniformizar o fosco.
Cada tampa da mesa com ironing pediu 3 minutos, e o papel entrou direto no 800, só para tirar dois pontos de brilho concentrado que a passada deixou onde o bico virou.
Nas seis peças, a diferença fecha em 84 minutos de bancada contra 18. São 66 minutos de mão humana que somem de cada mesa, contra 75 minutos de máquina que entram.
|
A qualidade da superfície superior em peças por extrusão depende do adensamento das linhas da última camada, e o pós-processamento manual costuma responder pela maior parcela do custo de acabamento em produção de baixo volume.
Chee Kai Chua e Kah Fai Leong, 3D Printing and Additive Manufacturing: Principles and Applications, World Scientific, 2017
|
A superfície explica por que a lixa caiu tanto. Na tampa sem passada, a luz rasante mostra um padrão de linhas paralelas que a unha sente e o polegar encontra sem procurar.
Na tampa com passada, a mesma luz mostra um plano quase contínuo, com o brilho variando de leve nos pontos onde o bico mudou de direção na borda.
Nem tudo saiu limpo na segunda mesa. Duas tampas ficaram com um acúmulo pequeno de plástico no canto onde a passada termina, do tamanho de um grão de areia, que sai com uma unhada e não pede papel.
|
|
|
|
|
II Configurações Recomendadas
Fluxo baixo e linha apertada no topo
|
|
Ligar o ironing e sair andando é a receita para uma superfície pior que a original. O campo tem quatro ajustes, e é o fluxo que decide se a passada alisa a tampa ou suja ela.
|
O primeiro ajuste é onde a passada acontece. O fatiador oferece a opção de passar em todas as superfícies superiores da peça, inclusive as internas que ninguém enxerga, e essa opção é a que explode o tempo de mesa.
O segundo é o fluxo. Ele diz quanto material o bico deposita durante a passada, e o valor precisa ser baixo o suficiente para só preencher vale, nunca para construir camada nova por cima do topo.
O terceiro é o espaçamento entre as linhas da passada. Quanto mais apertado, mais uniforme o resultado, e mais longo o percurso que o cabeçote precisa cumprir naquela camada.
O quarto é a velocidade. Passada rápida arrasta plástico amolecido em vez de amassar, e devolve um rastro que a lixa precisa consertar depois, que é exatamente o trabalho que se queria evitar.
A calibragem em quatro passos
Primeiro, mude o alvo da passada para a camada de topo apenas. Superfície superior interna de reforço ou de rebaixo não é vista pelo cliente e cobra o mesmo tempo de percurso que a face de fora.
Segundo, deixe o fluxo em 10 por cento. Abaixo disso o vale continua aberto e a linha reaparece na luz rasante, e acima de 15 o bico começa a empilhar material e a deixar bolinha no fim de cada trecho.
Terceiro, feche o espaçamento da linha em 0,1 milímetro com bico de 0,4. Essa é a folga que faz uma passada cobrir a marca da anterior sem obrigar o cabeçote a duplicar o número de trechos.
Quarto, baixe a velocidade da passada para 25 milímetros por segundo. Acima de 40 o plástico é empurrado em vez de alisado, e o topo sai com uma ondulação suave que só aparece depois, na caixa do cliente.
Duas armadilhas cobram caro nessa configuração. A primeira é usar ironing em PETG. O material fica pegajoso na temperatura de trabalho e a passada arrasta fio em vez de amassar crista, devolvendo uma superfície fosca irregular.
A segunda é ligar a passada em peça de topo pequeno e repartido. Uma peça com dez topos minúsculos paga o custo de percurso dez vezes e devolve ganho visual quase nulo, porque topo pequeno já sai razoável de fábrica.
Configuração fechada para a tampa de 12 centímetros: PLA, bico de 0,4 a 210 graus, mesa a 60, camada de 0,2, cinco camadas de topo em padrão monotônico, ironing ligado somente na camada de topo, fluxo de 10 por cento, espaçamento de 0,1 milímetro e velocidade de 25 milímetros por segundo.
|
|
|