|
|
| {{subiu_orn | }} |
{{subiu_num | }} |
{{subiu_orn | }} |
{{subiu_caps | }}
{{subiu_linha | }}
|
|
Quarenta chaveiros e a mesa que voltou pela metade
Quarenta chaveiros numa placa só: 21h40 de máquina e 214 gramas perdidas; em quatro levas de dez, 22h40 e 37 peças inteiras.
|
Quarenta chaveiros na placa de 256 milímetros
|
| ▼ |
| |
|
"Enche a mesa que o lucro dobra." Foi a frase que transformou uma placa de 256 milímetros num ninho de plástico às 3h47 de uma sexta.
A impressora não travou, não deu erro no visor e não perdeu passo. Um chaveiro na terceira fileira soltou da mesa na décima segunda camada e passou a andar junto com o bico.
Peça solta em mesa cheia não fica parada. O bico empurra o pedaço solto pelo tabuleiro, e cada passada seguinte deposita plástico em cima do que já saiu do lugar. Em vinte minutos, a peça vira um bolo endurecido, e o bico começa a bater nesse bolo a cada varredura.
O estrago sai da peça e vai para as vizinhas. O bico carregando o refugo arranca a peça do lado, que solta e vira o segundo pedaço rolando, e a reação atravessa a fileira até o fim da noite. Ninguém está acordado às quatro da manhã olhando a máquina.
Quem imprime chaveiro em lote conhece o cálculo que puxa para a mesa cheia. Uma partida só, um aquecimento só, um saque só, e as quarenta unidades saem numa madrugada enquanto a bancada dorme. Cada leva extra cobra dez minutos de aquecimento, um saque e um começo de arquivo.
O cálculo esquece o que acontece quando algo dá errado no meio. Numa mesa cheia, uma peça solta contamina o entorno e continua consumindo filamento até o fim do arquivo, e a impressora só para quando o arquivo termina. Numa leva de dez, o mesmo acidente atinge menos vizinhas e queima menos gramas até a máquina parar.
Existe ainda o horário do acidente. A falha que acontece na primeira hora dá para pegar, porque a bancada ainda está ocupada, e a falha da madrugada roda sozinha por sete ou oito horas depositando plástico em cima de plástico.
O que vem a seguir são quarenta chaveiros do mesmo arquivo, rodados de duas maneiras na mesma máquina e no mesmo carretel: quarenta peças numa placa cheia e quatro levas de dez, com o tempo total de máquina no relógio, a balança pesando o refugo e a contagem de quantas levas voltaram completas.
Continue lendo ↓
|
|
|
|
I Projeto da Semana
Trinta e três de quarenta na placa cheia
|
|
Trinta e três chaveiros voltaram inteiros da mesa cheia.
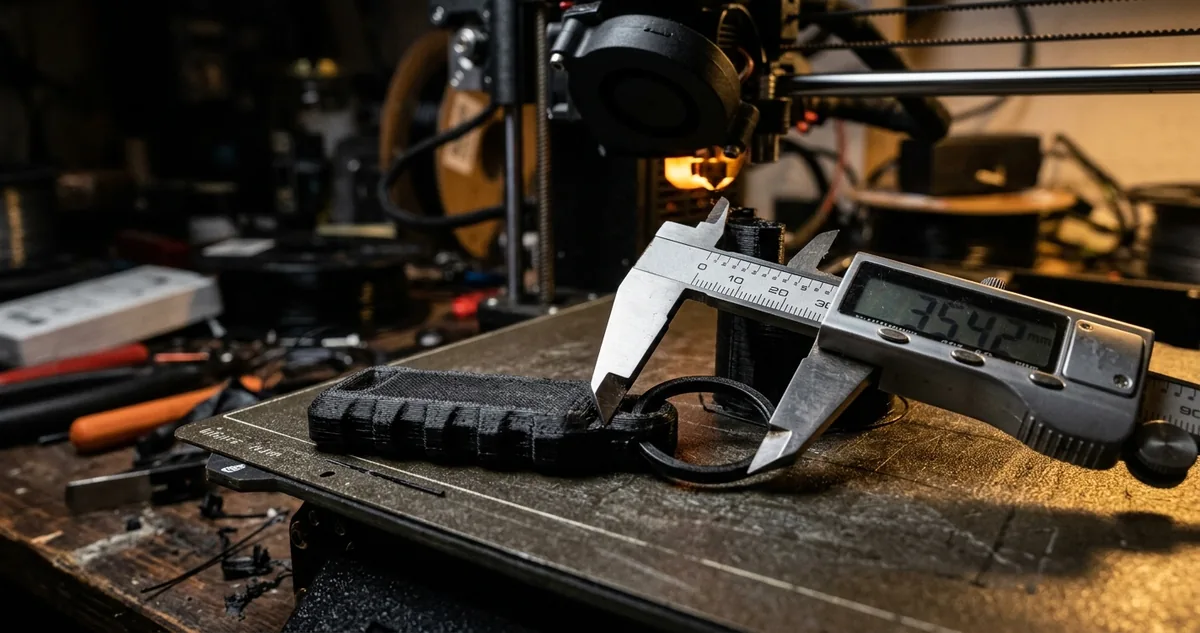
O corpo de prova foi um chaveiro de tag retangular de 58 por 24 milímetros em PLA preto, 4 milímetros de espessura, furo de 5 e nome gravado em relevo de 0,8. Nove gramas por unidade, quarenta unidades no total, todas fatiadas do mesmo arquivo e impressas com o mesmo carretel aberto há quatro dias.
O perfil ficou congelado nas duas rodadas: bico de 0,4, camada de 0,2, primeira camada de 0,25, bico a 210 graus, mesa a 60, placa PEI texturizada, ventoinha total a partir da terceira camada e nenhuma aba de contorno. Só mudou como as peças foram distribuídas.
A primeira rodada colocou as quarenta peças na placa de 256 por 256 milímetros, em cinco fileiras de oito, com 6 milímetros de folga entre elas. Tempo previsto pelo fatiador: 21 horas e 40 minutos, com a máquina saltando de peça em peça a cada camada.
A segunda rodada dividiu o mesmo arquivo em quatro levas de dez, duas fileiras de cinco por vez, com 5 horas e 40 minutos cada uma. Somadas, 22 horas e 40 minutos de máquina, uma hora a mais que a placa cheia, por causa do aquecimento e do primeiro layer repetidos quatro vezes.
Na placa cheia, a peça da terceira fileira soltou na camada 12 e a máquina seguiu por mais 7 horas e 10 minutos depositando material sobre o refugo. A balança de cozinha registrou 214 gramas de plástico perdido, contra as 360 gramas que as quarenta peças pesariam inteiras.
|
A manufatura aditiva constrói cada camada sobre a camada anterior, o que faz de qualquer desvio de posição um erro que se propaga por toda a altura restante da peça.
Ian Gibson, David Rosen e Brent Stucker, Additive Manufacturing Technologies, 2015
|
Sete peças saíram fora do padrão de venda: a que soltou, as três vizinhas laterais arrancadas junto e mais três com marca de arraste na face gravada, um risco de plástico derretido que a lixa não tira sem comer o relevo do nome.
Nas quatro levas de dez, o acidente também apareceu. Na terceira leva, uma peça soltou na camada 9 e a máquina rodou mais 1 hora e 40 minutos até o fim do arquivo. O refugo pesou 46 gramas, três peças saíram com marca e as outras sete voltaram limpas.
A contagem de levas completas fechou em zero de uma na placa cheia e três de quatro nas levas de dez. Trinta e três peças vendáveis contra trinta e sete, com o mesmo arquivo, o mesmo carretel e a mesma máquina rodando nas duas rodadas.
|
|
|
|
|
II Configurações Recomendadas
O que segura a peça número trinta e nove
|
|
A peça que solta numa mesa cheia é quase sempre a mais distante do centro. A ventoinha bate mais forte na borda, o alumínio da mesa perde meio grau nas extremidades e a peça pequena tem pouca área de contato para compensar essa perda.
|
O chaveiro é a geometria mais frágil desse ponto de vista. São 13,9 centímetros quadrados de contato com a mesa, altura baixa e nenhum peso próprio para ajudar. A mesma placa segura sem esforço uma caixa de 15 centímetros e perde um chaveiro na décima segunda camada.
O tempo entre camadas também trabalha contra. Com quarenta peças, o bico leva quase três minutos para voltar à mesma peça, e cada uma esfria por completo antes da camada seguinte. Com dez peças, o retorno cai para quarenta segundos e a camada nova encontra material ainda morno.
Lote grande em cinco passos
Primeiro, meça a área de contato da peça no fatiador antes de decidir o tamanho da leva. Peça com menos de 20 centímetros quadrados apoiados na mesa pede aba de contorno de 5 milímetros ou leva menor, e o chaveiro cai bem abaixo desse piso.
Segundo, mande as peças mais frágeis para o miolo da placa e deixe as bordas para as maiores. O fatiador distribui por otimização de espaço, sem saber quais peças são de risco, e arrastar as pequenas para o centro leva dois minutos de arranjo manual.
Terceiro, coloque um teto de horas por arquivo. Arquivo que passa de 8 horas sem ninguém por perto vira aposta, e quebrar o mesmo trabalho em levas que terminam dentro do turno devolve o controle sobre o que a máquina faz depois de um acidente.
Quarto, ligue a detecção de falha de camada se a máquina tiver câmera, e teste com um arquivo curto antes de confiar. Muita impressora sai de fábrica com a função desligada, e a diária de madrugada é exatamente o turno em que ela se paga.
Quinto, deixe a ventoinha da peça abaixo de 60 por cento nas três primeiras camadas mesmo em PLA. O resfriamento agressivo cedo faz o material contrair e levantar o canto, e o canto levantado é o que o bico engancha para arrancar a peça na décima camada.
Uma armadilha comum é aumentar a folga entre peças achando que resolve. Folga maior não segura a peça na mesa, só adianta o momento em que o bico passa a arrastar o refugo por um espaço vazio maior, e o tempo de deslocamento cresce em cada camada.
Configuração fechada do lote aprovado: PLA preto, bico de 0,4, camada de 0,2, primeira camada de 0,25, bico a 210, mesa a 60, placa PEI texturizada, aba de contorno de 5 milímetros, ventoinha em 50 por cento nas três primeiras camadas, dez peças por leva e nenhum arquivo passando de 6 horas.
|
|
|